F.5.6 — Diseño estático de uniones
Espaciamientos y distancias al borde de remaches y pernos, resistencia a cortante, tensión y aplastamiento (F.5.6.4-1 a F.5.6.4-6, Tabla F.5.6.4-1), pernos de alta resistencia a fricción (F.5.6.5-1 y F.5.6.5-2), pasadores, soldaduras a tope y de filete y su zona afectada por el calor (Tablas F.5.6.8-1 y F.5.6.8-2, F.5.6.9-1 a F.5.6.9-16) y uniones pegadas (F.5.6.10-1).
F.5.6.1 — Generalidades
En esta sección se trata el diseño de uniones mediante sujetadores, adhesivos o soldadura. Se discuten los siguientes tipos de sujetador: remaches, pernos negros, pernos de precisión, pernos de alta resistencia para trabajo por fricción, conectores especiales y pasadores. Se define la resistencia de diseño de uniones soldadas con soldadura a tope o de filete. El diseño de uniones entre elementos colados o forjados se debe hacer conjuntamente con el fabricante.
Los siguientes tipos de conexión se denominan uniones:
- (a) Conexiones entre miembros estructurales, por ejemplo, viga a columna
- (b) Conexiones entre elementos de un miembro ensamblado, por ejemplo, almas a aletas, empalmes
- (c) Conexiones entre detalles localizados y miembros estructurales, por ejemplo, ménsula a viga, anillos y abrazaderas de miembros a tensión
Todos los tipos de conexión deben diseñarse para cumplir con los estados límite de resistencia y fatiga. No se requiere revisión para estados límite de servicio, excepto para uniones con pasadores en estructuras que son frecuentemente armadas y desarmadas, para uniones en las que las deflexiones son críticas o en uniones con pernos a fricción en las que se debe evitar el deslizamiento. La carga mayorada sobre una unión debe calcularse usando los coeficientes de carga dados en F.5.3. Los sujetadores sometidos a inversión de cargas deben ser pernos de precisión o pernos de barril giratorio, remaches sólidos, pernos de alta resistencia a fricción, o conectores especiales que impidan el movimiento.
Los remaches huecos y otros conectores especiales, pueden usarse siempre que su comportamiento haya sido satisfactoriamente demostrado mediante ensayos u otros medios. En su diseño y espaciamiento debe haber cooperación entre el diseñador y el fabricante. Se debe demostrar previamente, mediante ensayos u otros medios, el comportamiento del material insertado roscado para sujetadores de acero que deban ser usados en cualquier elemento roscado de aluminio en una unión desmontable.
F.5.6.2 — Uniones remachadas y empernadas: consideraciones de diseño
Las uniones usando remaches o pernos deben se diseñadas de modo que, bajo carga mayorada, la acción de carga en cualquier posición de sujetador no exceda la resistencia de diseño del sujetador allí localizado.
F.5.6.2.1 — Grupos de sujetadores
Los grupos de remaches, pernos o conectores especiales, conocidos colectivamente como “sujetadores”, que forman una conexión, deben diseñarse sobre la base de una suposición realista de la distribución de las fuerzas internas, observando la rigidez relativa. Es esencial que se mantenga el equilibrio con las cargas externas mayoradas.
F.5.6.2.2 — Efecto de las áreas de sección transversal en capas sucesivas
El diseño de las capas sucesivas en secciones que contienen agujeros para sujetadores debe basarse en las áreas netas mínimas, excepto para remaches a compresión. En ciertas uniones empernadas a fricción, el estado límite es determinado por la capacidad a fricción de la unión y, en estas circunstancias, el diseño debe basarse en las áreas brutas mínimas.
F.5.6.2.3 — Uniones largas
Cuando la longitud de una unión, medida entre centros de sujetadores finales, es más de 15df (donde df es el diámetro nominal del sujetador), o cuando el número de sujetadores en esta dirección es mayor de cinco, el diseñador debe tomar en cuenta la reducción en la resistencia promedio de los sujetadores individuales debida a una distribución irregular de la carga entre ellos.
F.5.6.3 — Uniones remachadas y empernadas: consideraciones geométricas y otras consideraciones generales
F.5.6.3.1 — Espaciamiento mínimo
El espaciamiento entre centros de pernos y remaches en la dirección de la transmisión de la carga no debe ser menor que 2.5 veces el diámetro del perno o remache, en situaciones extremas no deberá ser menor de 2.2 veces el diámetro, siempre que la tensión de aplastamiento se reduzca adecuadamente. El espaciamiento entre centros de pernos y remaches medida perpendicularmente a la dirección de transmisión de la carga no debe ser menor que 3.0 veces el diámetro del perno o remache, en situaciones extremas no deberá ser menor de 2.4 veces el diámetro, siempre que la tensión de aplastamiento se reduzca Para los pernos de alta resistencia a fricción se permite un espaciamiento menor limitado por el tamaño de la arandela, la cabeza de los pernos y la llave de pernos, y la necesidad de cumplir con los estados límite.
F.5.6.3.2 — Espaciamiento máximo
El espaciamiento entre pernos o remaches adyacentes sobre una línea en la dirección del esfuerzo en miembros a tensión, no debe exceder 16t o 200 mm, donde t es el espesor de la capa exterior más delgada. En miembros a compresión o cortante, no debe exceder 14t o 200 mm. Adicionalmente, el espaciamiento entre pernos o remaches adyacentes sobre una línea adyacente y paralela a un borde de una capa exterior, no debe exceder 8t o 100 mm. Si los remaches o pernos están escalonados sobre líneas adyacentes, y las líneas no están separadas más de 75 mm, los límites anteriores pueden incrementarse un 50%.
En cualquier caso, el espaciamiento entre remaches o pernos adyacentes, escalonados o no, no debe exceder 32t o 300 mm en miembros a tensión y 20t o 300 mm en miembros a compresión o cortante.
Estas recomendaciones se aplican únicamente a uniones, entre láminas planas, traslapadas y con cubreplaca. El espaciamiento de pernos y remaches en uniones de campana y espigo, uniones entre miembros tubulares y entre partes de espesor muy desigual, debe ser determinado considerando la geometría local y la carga sobre la unión.
F.5.6.3.3 — Distancia al borde
La distancia al borde, medida desde el centro del remache o perno, para bordes extruídos, laminados o acabados a máquina, no debe ser menor de 1.5 veces el diámetro del perno o remache. Si, sobre el lado de apoyo, la distancia al borde es menor que dos veces el diámetro, la capacidad por aplastamiento debe reducirse (véase F.5.6.4.4). Si los bordes son cortados, los límites anteriores se pueden incrementar 3 mm.
La distancia al borde lateral no debe excederá la máxima necesaria para poder cumplir los requisitos de pandeo local de un elemento exterior. Este requisito no se aplica a elementos de fijación que unan los componentes traccionados. La distancia al extremo frontal no se vera afectada por este requisito.
F.5.6.3.4 — Pernos sometidos a carga fluctuante
Los pernos que transmitan cargas fluctuantes, diferentes de cargas de viento, deben ser de precisión o de alta resistencia a fricción.
F.5.6.3.5 — Empaquetadura
Cuando los sujetadores soportan cortante a través de un empaque, se debe tomar en cuenta una reducción de la resistencia de diseño si el espesor del empaque excede el 25% del diámetro del sujetador o el 50% del espesor de la capa.
F.5.6.3.6 — Avellanado
La mitad de la altura de cualquier avellanado de un remache o perno debe despreciarse cuando se calcula su longitud en aplastamiento. No es necesaria ninguna reducción para remaches y pernos a cortante. La resistencia de diseño a tensión axial de un perno o remache avellanado debe tomarse como dos tercios de la de un perno o remache plano del mismo diámetro. La profundidad de avellanado no debe exceder el espesor de la parte avellanada menos 4 mm, de otro modo, el comportamiento debe demostrarse mediante ensayos.
F.5.6.3.7 — Remaches largos
La longitud de agarre de los remaches no debe exceder el valor de cinco veces el diámetro del agujero.
F.5.6.3.8 — Arandelas y dispositivos de aseguramiento
Deben usarse dispositivos de aseguramiento siempre que existan tuercas susceptibles de aflojarse debido a vibración o fluctuación de esfuerzos.
F.5.6.3.9 — Intersecciones
Los miembros que convergen en una unión deben ser normalmente dispuestos de modo que sus ejes centroidales se encuentren en un punto. En el caso de estructuras empernadas compuestas de ángulos y secciones en T, las líneas de colocación de los pernos pueden ser usadas en lugar del eje centroidal.
Cuando exista excentricidad en una unión, deberá tenerse en cuenta, excepto en el caso particular de estructuras en las que se haya demostrado que no es necesaria dicha consideración.
F.5.6.4 — Resistencia de diseño de remaches y pernos individuales diferentes de los pernos de alta resistencia a fricción
F.5.6.4.1 — Esfuerzos límite
El esfuerzo límite pf para remaches sólidos y pernos se define como sigue:
- (a) Sujetadores de acero — pf es el esfuerzo de fluencia mínimo garantizado para el lote de pernos o remaches
- (b) Pernos y remaches de acero inoxidable — pf es el menor de 0.5 (f0.2 + fu) y 1.2f0.2
- (c) Pernos y remaches de aluminio — los valores de pf para las aleaciones de aluminio de la tabla F.5.2.2-3, se dan en la tabla F.5.6.4-1. Puede usarse, cuando esté disponible, el valor de la resistencia a cortante obtenido mediante ensayos sobre el perno o remache en la condición de como colocado. En este caso, el valor de αs en la expresión de VRS en F.5.6.4.2 debe reducirse de 0.6 a 0.33.
| Tipo de sujetador | Aleación | Condición | Método de colocación | Diámetro (mm) | pf (kgf/mm²) |
|---|---|---|---|---|---|
| Pernos | 6082 | T6 | - | menor o igual a 6 | 16.5 |
| - | 6 a 12 | 17.5 | |||
| 6061 | T8 | - | menor o igual a 12 | 17.5 | |
| 5056A | H24 | - | menor o igual a 12 | 17.5 | |
| Remaches | 5154A | O, F | Frío o caliente | menor o igual a 25 | 12.0 |
| 5154A | H22 | Frío | menor o igual a 25 | 14.0 | |
| 6082 | T4 | Frío | menor o igual a 25 | 11.0 | |
| 6082 | T6 | Frío | menor o igual a 25 | 16.5 | |
| 5056A | O, F | Frío o caliente | menor o igual a 25 | 14.5 | |
| 5056A | H22 | Frío | menor o igual a 25 | 15.5 |
F.5.6.4.2 — Cortante
La resistencia de diseño (VRS) de un solo remache o perno sometido a cortante simple se toma como:
| VRS = φ αS pf Aes K1 | (F.5.6.4-1) |
Donde:
| Símbolo | Significado |
|---|---|
| pf | = definido en F.5.6.4.1 |
| αs | = 0.6 para pernos y remaches de aluminio |
| αs | = 0.7 para pernos y remaches de acero |
| φ | = coeficiente de reducción de capacidad, igual a 0.8 para todos los pernos y remaches, esto es, aluminio, acero y acero inoxidable (véase la tabla F.5.3.3-1) |
Para pernos:
Aes = Atb (área de esfuerzo de la parte roscada del perno), cuando el plano de corte pasa por esa área, o
Aes = ASH (área del vástago), cuando el plano de corte pasa por el vástago
Para remaches:
Aes = Ah (área del agujero)
K1 = 1.0 para remaches
K1 = 0.95 para pernos de precisión
K1 = 0.85 para pernos de holgura normal
F.5.6.4.3 — Tensión axial
La resistencia de diseño, PRT, de un solo sujetador sometido a tensión axial se toma como
| PRT = φ α pf Atb | (F.5.6.4-2) |
Donde:
| pf, Atb, φ | tal como se definen en F.5.6.4.1 y F.5.6.4.2 |
| α | = 1.0 para pernos y remaches de acero y acero inoxidable |
| α | = 0.6 para pernos de aluminio |
No se recomienda el uso de remaches de aluminio a tensión.
F.5.6.4.4 — Aplastamiento
La resistencia efectiva de diseño al aplastamiento para un único remache o perno es igual al menor valor entre la resistencia de diseño al aplastamiento de un solo sujetador BRF y la capacidad por aplastamiento de la capa conectada BRP.
La resistencia de diseño al aplastamiento, BRF, para un sujetador único se toma como
| BRF = φ df t 2 pf | (F.5.6.4-3) |
Donde:
| Símbolo | Significado |
|---|---|
| df | = diámetro nominal del sujetador |
| t | = espesor de la capa conectada |
| pf | = se define en F.5.6.4.1 para sujetadores de acero y aluminio |
| φ | = coeficiente de reducción de capacidad (véase la tabla F.5.3.3-1) |
La capacidad por aplastamiento de la capa conectada está dada por el menor valor de los siguientes:
| BRP = φ c df t pa | (F.5.6.4-4) |
| BRP = φ e t pa | (F.5.6.4-5) |
Donde:
| Símbolo | Significado |
|---|---|
| e | = distancia desde el centro de un agujero hasta el borde adyacente en la dirección del aplastamiento del sujetador |
| c | = 2 cuando df / t < 10 |
| = 20t / df cuando 10 < df / t < 13 | |
| = 1.5 cuando df / t > 13 | |
| pa | = el menor valor entre 0.5 (f0.2 + fu) y 1.2f0.2 para el material de la capa conectada (véanse las tablas F.5.4.2-1 y F.5.4.2-2) |
F.5.6.4.5 — Cortante y tensión combinados
Cuando los pernos o remaches (excepto remaches de aluminio, véase F.5.6.4.3) están sujetos a cortante y tensión, se debe satisfacer la siguiente condición (adicionalmente a F.5.6.4.2 y F.5.6.4.3):
| (P / PRT)² + (V / VRS)² ≤ 1 | (F.5.6.4-6) |
Donde:
| Símbolo | Significado |
|---|---|
| P | = carga axial de tensión generada bajo carga mayorada |
| V | = carga cortante generada bajo carga mayorada |
| PRT | = resistencia de diseño a tensión axial |
| VRS | = resistencia de diseño a cortante |
F.5.6.5 — Pernos de alta resistencia que trabajan por fricción
En estructuras de aluminio, sólo deben usarse pernos de alta resistencia a fricción de grado general precargados. El diseño puede hacerse con base en cálculos para uniones cuando la resistencia de prueba del material de las partes conectadas exceda 23 kgf/mm². Si la resistencia de prueba de las partes conectadas es menor de 23 kgf/mm², la resistencia de las uniones usando pernos de alta resistencia a fricción de grado general debe ser determinada mediante ensayos. En estructuras de aluminio, el relajamiento de la precarga del perno debido a la tensión en el material unido no puede ignorarse.
La expansión térmica del aluminio excede la del acero y, por lo tanto, la variación en la tensión del perno debida al cambio de temperatura no puede ignorarse. Una temperatura reducida, reduce la capacidad por fricción y una temperatura incrementada, incrementa el esfuerzo a tensión en el perno y el esfuerzo de aplastamiento debajo de las arandelas. Estos efectos son significativos únicamente para cambios extremos de temperatura y longitudes grandes de agarre.
F.5.6.5.1 — Estado límite último (resistencia estática)
Para pernos de alta resistencia a fricción en agujeros de holgura normal, la capacidad última es la menor entre la capacidad por cortante como se determina en F.5.6.4.2 y la capacidad por aplastamiento como se determina en F.5.6.4.4.
F.5.6.5.2 — Estado límite de servicio (deformación)
El estado límite de servicio para una conexión hecha con pernos de alta resistencia a fricción se alcanza cuando la carga cortante aplicada a cualquier perno iguala su capacidad por fricción determinada en F.5.6.5.3. Para la revisión del estado límite de servicio, γs = 1.2.
F.5.6.5.3 — Capacidad por fricción
La resistencia de diseño al cortante depende de la capacidad por fricción del perno de alta resistencia, dicha capacidad por fricción (Fc) está dada por lo siguiente:
| Fc = Pp μs NF / γs | (F.5.6.5-1) |
Donde:
F.5.6.5.4 — Preesfuerzo
La carga de preesfuerzo para un perno de alta resistencia a fricción se debe tomar como se indica enseguida:
| Pp = Po − 0.9 Stb | (F.5.6.5-2) |
Donde:
| Símbolo | Significado |
|---|---|
| Po | = carga de prueba del perno |
| Stb | = carga de tensión externa aplicada en la dirección axial del perno (si la hay) |
F.5.6.5.5 — Coeficiente de deslizamiento
Cuando todas las partes conectadas son de aleación de aluminio y las interfaces de fricción han sido tratadas para asegurar propiedades de fricción consistentes por medio de chorro de arena de óxido de aluminio G38, se puede suponer un valor μs = 0.33 siempre y cuando el espesor total de las partes conectadas exceda el diámetro del perno y el esfuerzo en el área bruta de las partes no exceda 0.6f0.2 (donde f0.2 es la resistencia de prueba a tensión del 2% para el material de la lámina)
Si una o más de las condiciones anteriores no se obedece, μs debe determinarse a partir de ensayos.
El número de pernos necesario para obtener la capacidad por fricción que satisfaga F.5.6.5.2, cuando se toma μs = 0.33, puede ser mayor que el número requerido para satisfacer el estado límite último (véase F.5.6.5.1). En tales casos, puede ser ventajoso desarrollar un tratamiento de superficie para las interfaces que incremente el factor de deslizamiento.
F.5.6.6 — Uniones con pasadores
En una unión con pasador, las partes están conectadas por un solo pasador que permite la rotación. No hay carga axial en el pasador y, por lo tanto, no hay acción de mordaza sobre las partes conectadas. Los pasadores pueden no estar sometidos a cortante simple, así uno de los miembros a ser unidos debe tener un extremo en horquilla o abrazadera. El sistema de sujeción del pasador, por ejemplo una presilla de resorte, debe diseñarse para soportar una carga lateral igual al 10% de la fuerza cortante total en el pasador.
F.5.6.6.1 — Pasadores sólidos
Se deben considerar los esfuerzos de flexión en los pasadores y para ésto se toma una luz efectiva igual a la distancia entre centros de apoyos. Sin embargo, si las platinas de apoyo tienen un espesor mayor que la mitad del diámetro del pasador, se puede considerar la variación de la presión de aplastamiento a través del espesor de la platina al determinar la luz efectiva.
Si el pasador debe ser removido para desmantelar la estructura y reinsertado para reensamblarla, la sección transversal del pasador debe revisarse para un límite de servicio asociado con el límite de comportamiento elástico. Los siguientes esfuerzos no deben ser excedidos bajo carga mayorada:
| (a) Esfuerzo cortante promedio en el pasador: φ 0.6 pa | (F.5.6.6-1) |
| (b) Esfuerzo de flexión en el pasador: φ 1.2 pa | (F.5.6.6-2) |
Donde:
| Símbolo | Significado |
|---|---|
| pa | = definido para pasadores de acero y de aluminio en F.5.6.4.1 |
| φ | = coeficiente de reducción de capacidad (véase la tabla F.5.3.3-1) |
Si el pasador estará instalado permanentemente, se puede suponer una distribución plástica completa del esfuerzo de flexión bajo la carga mayorada de diseño.
F.5.6.6.2 — Miembros conectados por pasadores
Las siguientes reglas no deben ser usadas cuando la línea de acción de la carga está en otra dirección diferente a la del flujo del grano en las partes conectadas.
El área neta a través del agujero del pasador, normal al eje de un miembro a tensión conectado por un pasador, debe ser al menos 1.33Pφ / pa y el espesor del miembro conectado debe ser por lo menos Pφ / (1.6 pa df) para instalaciones permanentes o, Pφ / (1.4 pa df) para instalaciones desmontables,
Donde:
| Símbolo | Significado |
|---|---|
| P | = carga axial mayorada |
| pa | = definido en F.5.4.2 para el material del miembro conectado |
| df | = diámetro del pasador |
| φ | = coeficiente de reducción de capacidad (véase la tabla F.5.3.3-1) |
El área neta de cualquier sección a cada lado del eje del miembro, medida a un ángulo de 45º o menos con el eje del miembro, debe ser por lo menos 0.9Pγm / pa.
El ancho neto de la platina de apoyo en el agujero del pasador, medido normal al eje del miembro, no debe exceder ocho veces el espesor de la platina de apoyo.
El diámetro del agujero del pasador no debe exceder el diámetro del pasador en más del 5%.
Las platinas de los pasadores, y cualquier conexión entre ellas y el miembro, deben diseñarse para soportar una parte de la carga axial total proporcional a la parte correspondiente a la platina del área total de apoyo del pasador.
F.5.6.7 — Uniones soldadas
La guía de diseño dada aquí se aplica únicamente a soldaduras hechas usando las combinaciones recomendadas de material base y de aporte dadas en la tabla F.5.2.8.
Las guías de diseño dadas aquí se aplicaran a procesos de soldadura MIG para todos los espesores y el TIG solo para espesores de material hasta t = 6.0 mm y para reparación.
La versatilidad de la soldadura permite que las uniones entre miembros se hagan en formas diferentes. Para seleccionar el tipo de unión a usar, el diseñador debe considerar lo siguiente:
- (a) El efecto de la unión sobre la resistencia estática del miembro (véase F.5.4.4)
- (b) El efecto de la unión sobre la resistencia a la fatiga del miembro (véase F.5.7)
- (c) La reducción de la concentración de esfuerzos mediante una apropiada selección de detalles
- (d) La selección del detalle que permita que se hagan buenas soldaduras que se puedan inspeccionar adecuadamente
- (e) La selección del detalle que evite la corrosión general y la local debida a hendiduras
- (f) Los efectos de distorsión causada por la soldadura
F.5.6.7.1 — Efecto de la soldadura en la resistencia estática
La soldadura puede afectar la resistencia del material base en la vecindad de la soldadura, como se describe en detalle en F.5.4. En aleaciones no tratadas en caliente en la condición O ó F, el efecto de ablandamiento es insignificante y los efectos de la zona afectada por el calor pueden ignorarse. La unión es por lo tanto tan fuerte como el material base no soldado. La soldadura reduce la resistencia en las aleaciones tratadas en caliente, en la mayoría de las condiciones de tratamiento en caliente (series 6*** y 7***), y en las aleaciones no tratadas en caliente en cualquier condición de endurecimiento por trabajo (series 3*** y 5***). Para excepciones a esta regla general véase la tabla F.5.4.4-1, kz = 1.
En miembros fabricados con un material que sufre reducción de resistencia, la soldadura debe ser preferiblemente paralela a la dirección de la carga aplicada. En lo posible se deben evitar las soldaduras transversales a la carga aplicada o colocarlas en regiones de bajo esfuerzo. Esta recomendación incluye los accesorios soldados estén o no requeridos para transmitir carga del miembro.
F.5.6.7.2 — Efecto de la soldadura en la resistencia a la fatiga
La resistencia a la fatiga de una unión depende de la severidad de la concentración de esfuerzos que puede generarse por la geometría general de la unión o por la geometría local de la soldadura. Las clasificaciones por fatiga de detalles de unión comúnmente usados se encuentran en F.5.7.3. La clasificación por fatiga puede usarse para seleccionar el detalle apropiado para la aplicación que brinde la mejor resistencia a la fatiga.
F.5.6.7.3 — Corrosión
Las uniones deben detallarse de modo que se eviten cavidades o hendiduras inaccesibles que puedan retener humedad o suciedad. Cuando dichas cavidades sean inevitables, deben sellarse con soldadura o compuestos protectores, o hacerlas accesibles para su inspección y mantenimiento.
F.5.6.7.4 — Preparaciones de los bordes
Las preparaciones de los bordes para uniones soldadas a tope o de filete, incluyendo el uso de platinas de respaldo permanentes o temporales deberán cumplir con las normas pertinentes (por ejemplo las normas inglesas BS 3019 parte 1 y BS 3571 parte 1). La preparación real debe ser aprobada como parte del procedimiento de soldadura.
F.5.6.7.5 — Distorsión
Cada soldadura causa encogimiento y distorsión, y sus efectos son más marcados en la construcción con aluminio que en las estructuras de acero. El encogimiento y la distorsión deben ser compensados o balanceados para mantener la forma y dimensión deseadas en la estructura terminada. El diseñador debe consultar al fabricante, en una fase temprana del diseño, sobre el método de soldadura, la distorsión y aspectos relacionados tales como secuencias de soldadura y uso de prensas.
F.5.6.7.6 — Información dada al fabricante
Se deben suministrar planos y especificaciones dando la siguiente información acerca de cada soldadura:
- (a) Material base y de aportación
- (b) Dimensiones de la soldadura
- (c) Preparación de borde y posición de soldadura
- (d) Proceso de soldadura
- (e) Requisitos especiales tales como uniformidad del perfil de soldadura, precalentamiento y temperatura entre pasadas.
- (f) Requisitos de control de calidad para:
- (1) Aprobación del procedimiento de soldadura
- (2) Aprobación del soldador
- (3) Clase de calidad de soldadura (véanse las notas 1 a 3)
- (4) Niveles de inspección de uniones soldadas
- (5) Niveles de aceptación para calidad de soldadura
- (6) Procedimiento de reparación de soldadura
NOTA 1 — Cuando no se especifica la clase de calidad de soldadura en los planos, se supone calidad “normal”.
NOTA 2 — Cuando las acciones bajo carga mayorada no superan un tercio de la resistencia de diseño del miembro o de la unión, por ejemplo puede gobernar la rigidez, se acepta una calidad y un grado de inspección inferiores. Esto se aplica tanto a la resistencia estática como a la resistencia a la fatiga. En este caso se puede especificar un nivel “mínimo” de calidad.
NOTA 3 — Cuando las uniones se diseñan sobre los requisitos de resistencia a la fatiga, consulte F.5.7.8.5.
F.5.6.7.7 — Soldaduras a tope
Soldaduras de penetración parcial en un solo lado y soldaduras a tope intermitentes no se deben usar para transmitir fuerzas de tensión, ni para transmitir un momento flector respecto al eje longitudinal de la soldadura.
El espesor de garganta efectivo de una soldadura a tope de penetración parcial (véanse las figuras F.5.6.7-1 (b) y (c) debe tomarse como:
- (a) La profundidad de la preparación de la soldadura cuando ésta es del tipo J o U
- (b) La profundidad de la preparación de la soldadura menos 3 mm o el 25%, lo que sea menor, cuando es del tipo V o biselada
También es posible determinar el espesor de garganta por tanteos. Si se hace ésto, el espesor de la garganta no debe tomarse mayor que la penetración consistentemente lograda, ignorando el refuerzo de la soldadura. Se puede suponer penetración total en una soldadura a tope por un solo lado si se usa una platina de respaldo. Se puede tener en cuenta una soldadura de filete superpuesta en una unión en T.
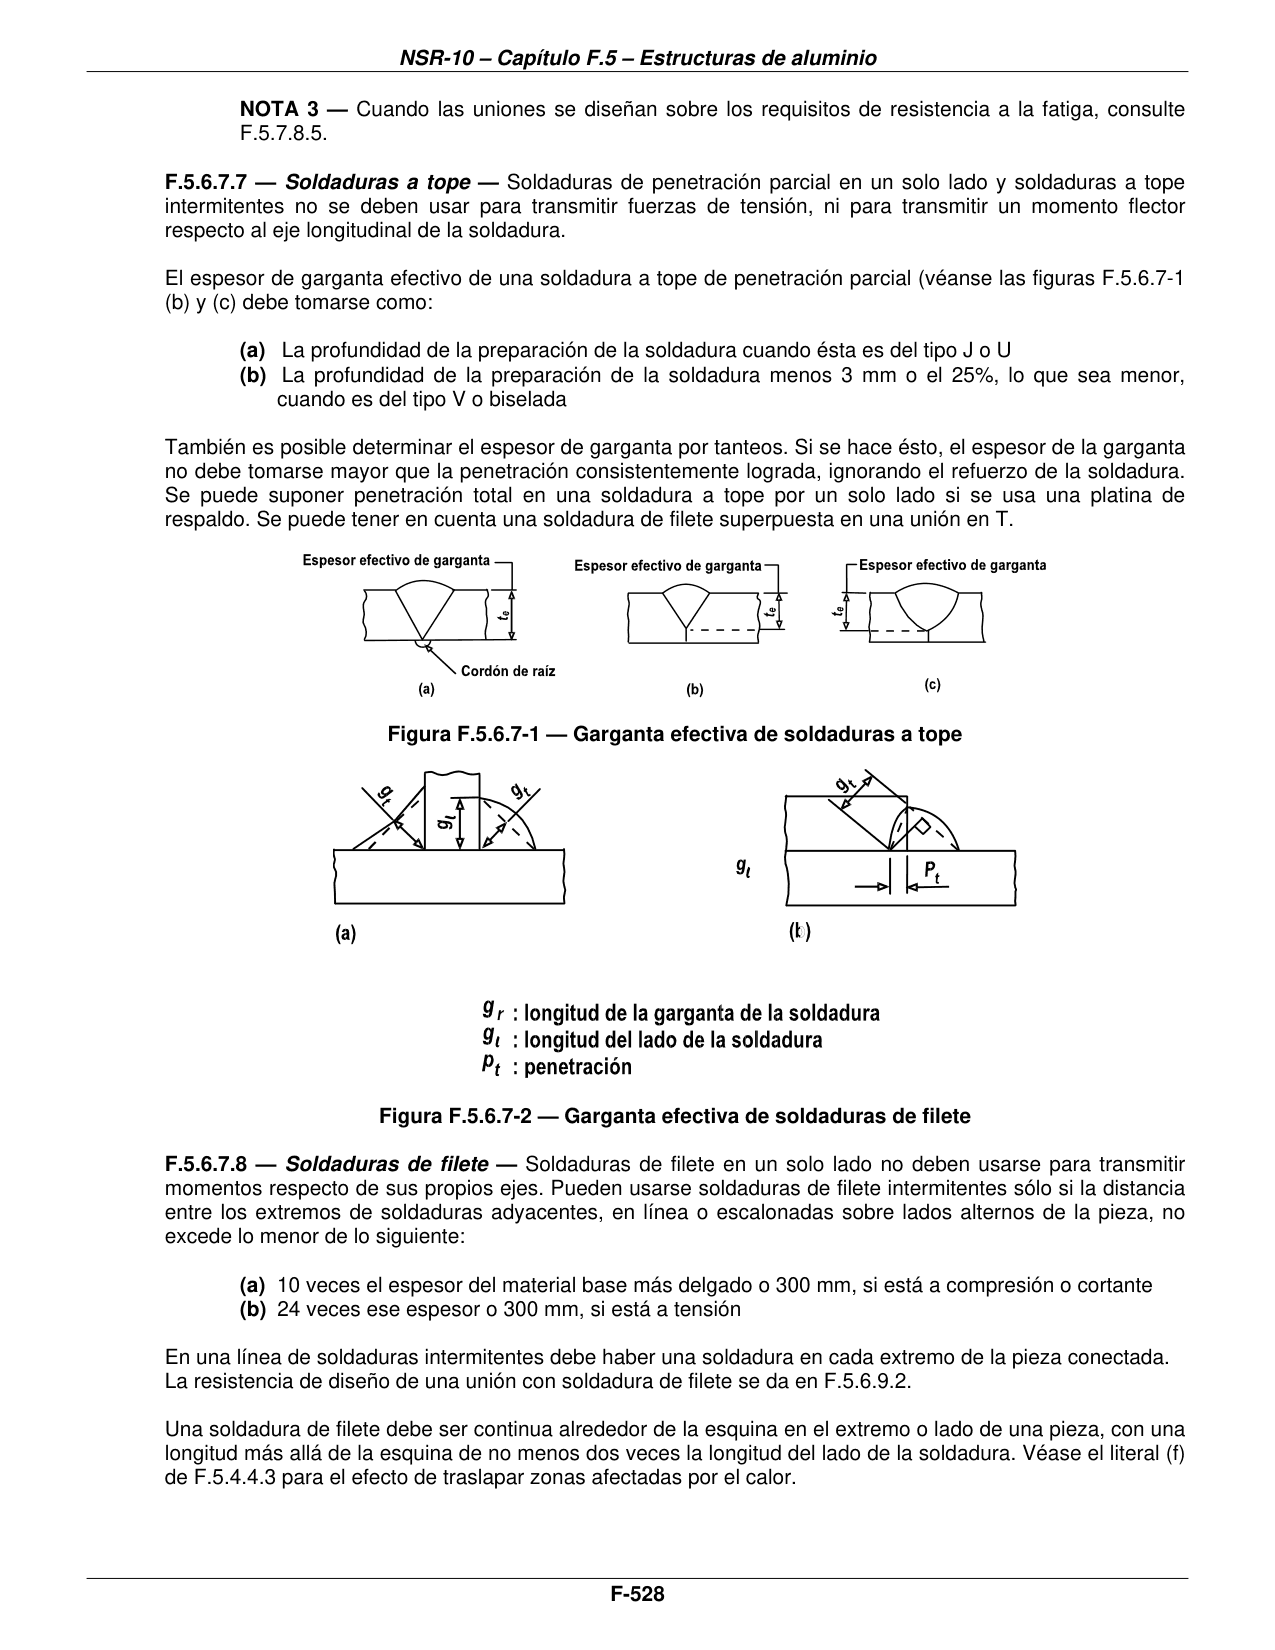
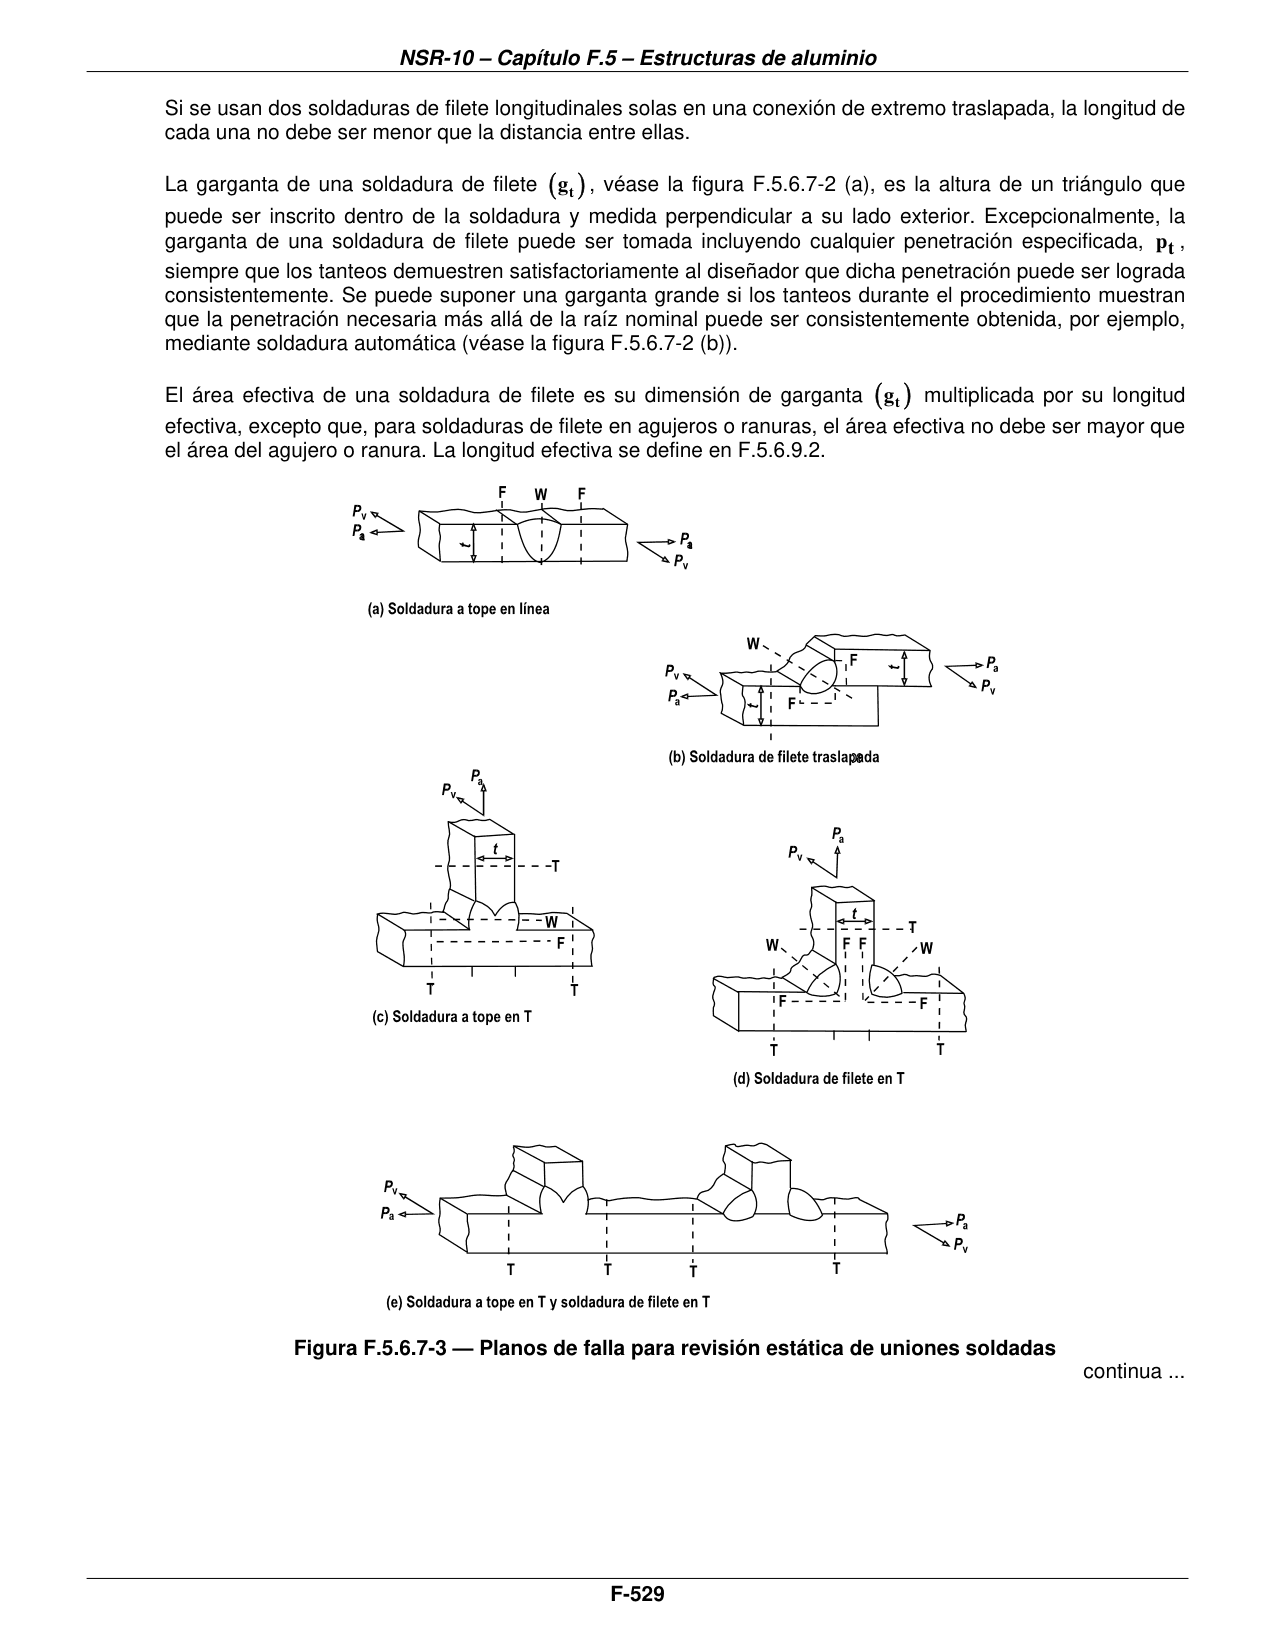
| gt | : longitud de la garganta de la soldadura |
| gℓ | : longitud del lado de la soldadura |
| pt | : penetración |
F.5.6.7.8 — Soldaduras de filete
Soldaduras de filete en un solo lado no deben usarse para transmitir momentos respecto de sus propios ejes. Pueden usarse soldaduras de filete intermitentes sólo si la distancia entre los extremos de soldaduras adyacentes, en línea o escalonadas sobre lados alternos de la pieza, no excede lo menor de lo siguiente:
- (a) 10 veces el espesor del material base más delgado o 300 mm, si está a compresión o cortante
- (b) 24 veces ese espesor o 300 mm, si está a tensión
En una línea de soldaduras intermitentes debe haber una soldadura en cada extremo de la pieza conectada. La resistencia de diseño de una unión con soldadura de filete se da en F.5.6.9.2.
Una soldadura de filete debe ser continua alrededor de la esquina en el extremo o lado de una pieza, con una longitud más allá de la esquina de no menos dos veces la longitud del lado de la soldadura. Véase el literal (f) de F.5.4.4.3 para el efecto de traslapar zonas afectadas por el calor.
Si se usan dos soldaduras de filete longitudinales solas en una conexión de extremo traslapada, la longitud de cada una no debe ser menor que la distancia entre ellas.
La garganta de una soldadura de filete (gt), véase la figura F.5.6.7-2 (a), es la altura de un triángulo que puede ser inscrito dentro de la soldadura y medida perpendicular a su lado exterior. Excepcionalmente, la garganta de una soldadura de filete puede ser tomada incluyendo cualquier penetración especificada, pt, siempre que los tanteos demuestren satisfactoriamente al diseñador que dicha penetración puede ser lograda consistentemente. Se puede suponer una garganta grande si los tanteos durante el procedimiento muestran que la penetración necesaria más allá de la raíz nominal puede ser consistentemente obtenida, por ejemplo, mediante soldadura automática (véase la figura F.5.6.7-2 (b)).
El área efectiva de una soldadura de filete es su dimensión de garganta (gt) multiplicada por su longitud efectiva, excepto que, para soldaduras de filete en agujeros o ranuras, el área efectiva no debe ser mayor que el área del agujero o ranura. La longitud efectiva se define en F.5.6.9.2.
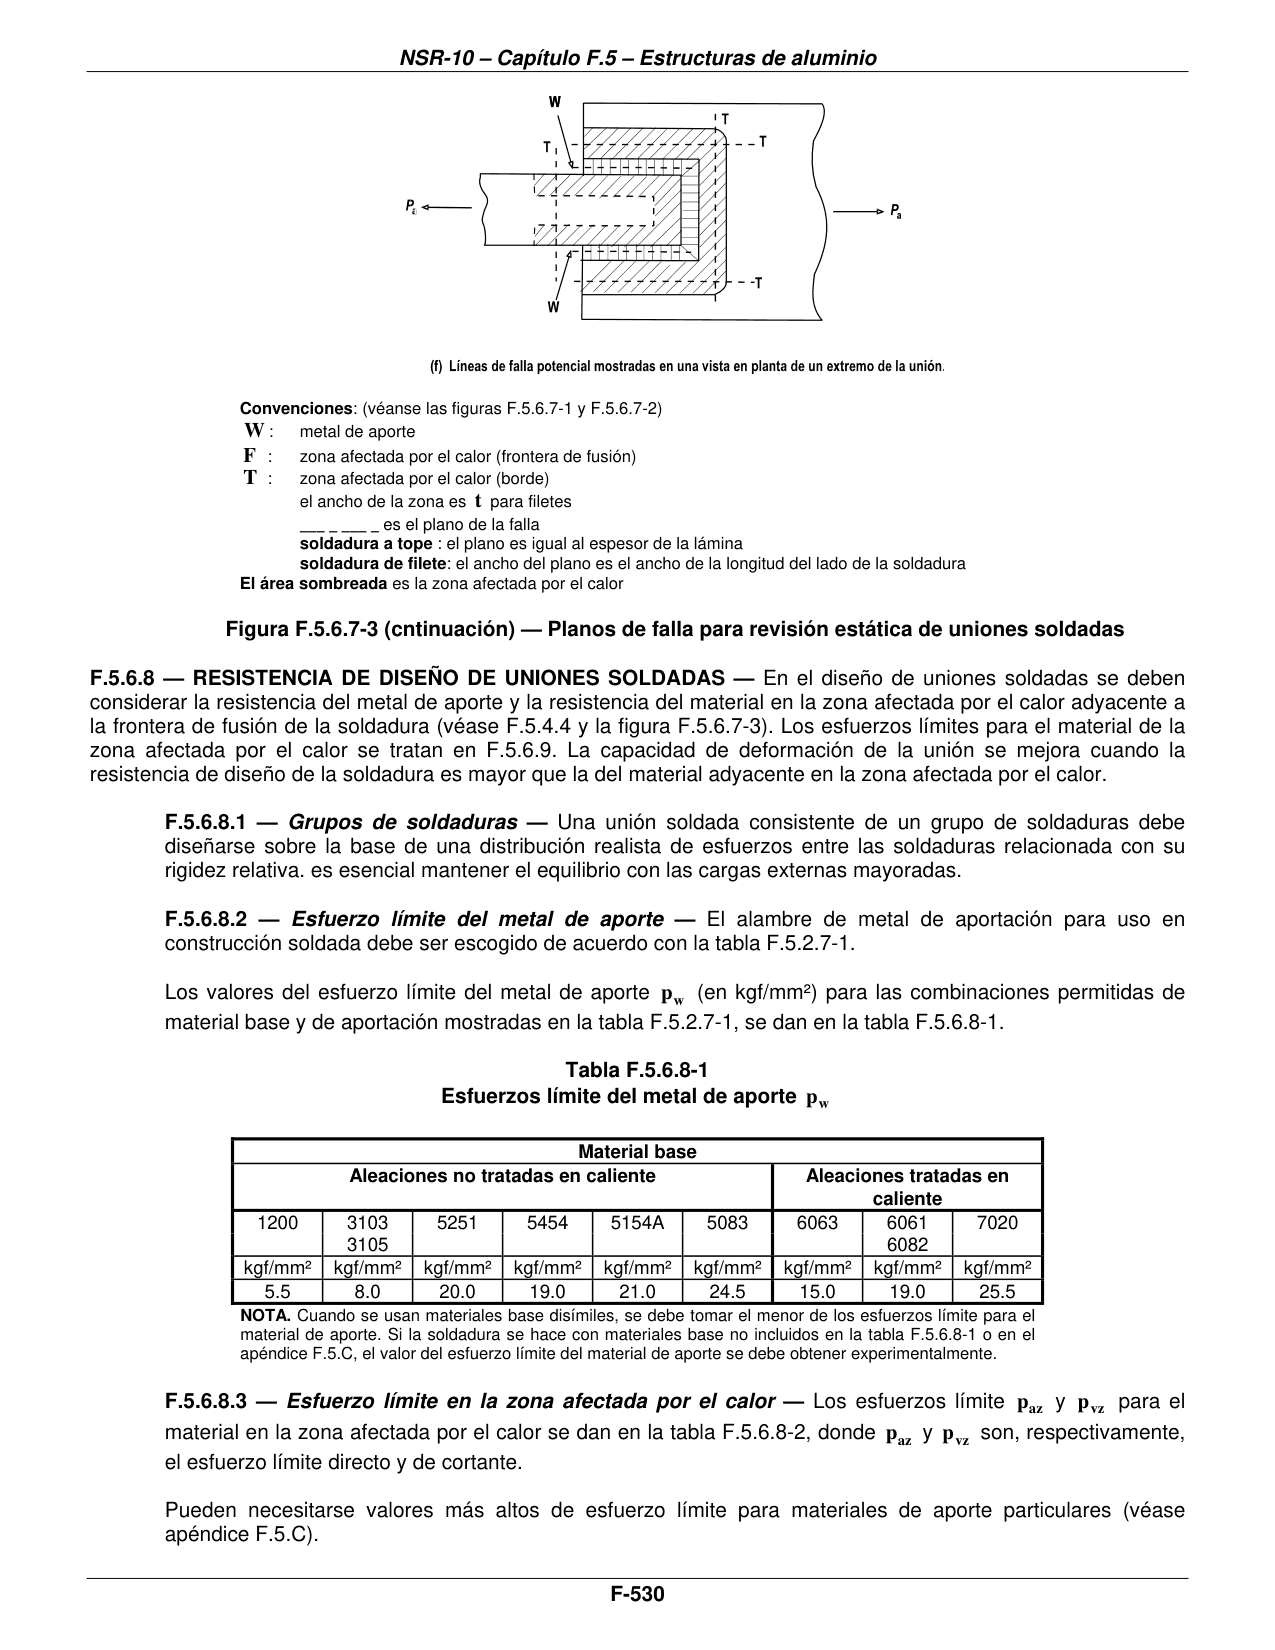
Convenciones: (véanse las figuras F.5.6.7-1 y F.5.6.7-2)
| W | : metal de aporte |
| F | : zona afectada por el calor (frontera de fusión) |
| T | : zona afectada por el calor (borde) |
| el ancho de la zona es t para filetes |
- ___ _ ___ _ es el plano de la falla
- soldadura a tope: el plano es igual al espesor de la lámina
- soldadura de filete: el ancho del plano es el ancho de la longitud del lado de la soldadura
El área sombreada es la zona afectada por el calor
F.5.6.8 — Resistencia de diseño de uniones soldadas
En el diseño de uniones soldadas se deben considerar la resistencia del metal de aporte y la resistencia del material en la zona afectada por el calor adyacente a la frontera de fusión de la soldadura (véase F.5.4.4 y la figura F.5.6.7-3). Los esfuerzos límites para el material de la zona afectada por el calor se tratan en F.5.6.9. La capacidad de deformación de la unión se mejora cuando la resistencia de diseño de la soldadura es mayor que la del material adyacente en la zona afectada por el calor.
F.5.6.8.1 — Grupos de soldaduras
Una unión soldada consistente de un grupo de soldaduras debe diseñarse sobre la base de una distribución realista de esfuerzos entre las soldaduras relacionada con su rigidez relativa. es esencial mantener el equilibrio con las cargas externas mayoradas.
F.5.6.8.2 — Esfuerzo límite del metal de aporte
El alambre de metal de aportación para uso en construcción soldada debe ser escogido de acuerdo con la tabla F.5.2.7-1.
Los valores del esfuerzo límite del metal de aporte pw (en kgf/mm²) para las combinaciones permitidas de material base y de aportación mostradas en la tabla F.5.2.7-1, se dan en la tabla F.5.6.8-1.
| Material base — Aleaciones no tratadas en caliente — 1200 (kgf/mm²) | Material base — Aleaciones no tratadas en caliente — 3103 3105 (kgf/mm²) | Material base — Aleaciones no tratadas en caliente — 5251 (kgf/mm²) | Material base — Aleaciones no tratadas en caliente — 5454 (kgf/mm²) | Material base — Aleaciones no tratadas en caliente — 5154A (kgf/mm²) | Material base — Aleaciones no tratadas en caliente — 5083 (kgf/mm²) | Material base — Aleaciones tratadas en caliente — 6063 (kgf/mm²) | Material base — Aleaciones tratadas en caliente — 6061 6082 (kgf/mm²) | Material base — Aleaciones tratadas en caliente — 7020 (kgf/mm²) |
|---|---|---|---|---|---|---|---|---|
| 5.5 | 8.0 | 20.0 | 19.0 | 21.0 | 24.5 | 15.0 | 19.0 | 25.5 |
NOTA. Cuando se usan materiales base disímiles, se debe tomar el menor de los esfuerzos límite para el material de aporte. Si la soldadura se hace con materiales base no incluidos en la tabla F.5.6.8-1 o en el apéndice F.5.C, el valor del esfuerzo límite del material de aporte se debe obtener experimentalmente.
F.5.6.8.3 — Esfuerzo límite en la zona afectada por el calor
Los esfuerzos límite paz y pvz para el material en la zona afectada por el calor se dan en la tabla F.5.6.8-2, donde paz y pvz son, respectivamente, el esfuerzo límite directo y de cortante.
Pueden necesitarse valores más altos de esfuerzo límite para materiales de aporte particulares (véase apéndice F.5.C).
| Aleaciones no tratadas en caliente (nota 1) — Aleación base | Aleaciones no tratadas en caliente (nota 1) — paz (kgf/mm²) | Aleaciones no tratadas en caliente (nota 1) — pvz (kgf/mm²) |
|---|---|---|
| 1200 | 2.5 | 1.5 |
| 3103 | 3.5 | 2.0 |
| 3105 | 4.0 | 2.5 |
| 5083 | 15.0 | 9.0 |
| 5154A | 10.0 | 6.0 |
| 5251 | 7.0 | 4.0 |
| 5454 | 9.5 | 5.5 |
| Aleaciones tratadas en caliente — Aleación base | Aleaciones tratadas en caliente — Condición | Aleaciones tratadas en caliente — paz (kgf/mm²) | Aleaciones tratadas en caliente — pvz (kgf/mm²) |
|---|---|---|---|
| 6061 | T6 | 14.5 | 8.5 |
| 6063 | T4 | 8.5 | 5.0 |
| T5 | 9.5 | 5.5 | |
| T6 | 9.5 | 5.5 | |
| 6082 | T4 | 14.0 | 8.5 |
| T6 | 15.0 | 9.0 | |
| 7020 | T4 | 17,0(A) | 10.0 |
| T4 | 21,0(B) | 12.5 | |
| T6 | 18,0(A) | 11.0 | |
| T6 | 24,0(B) | 14.5 | |
| (nota 2) |
NOTA 1. Se suministran todas las condiciones (véase la tabla F.5.4.4-1).
NOTA 2. Refiérase al literal (b) de F.5.4.4.2 para ver la aplicabilidad de los valores A y B para el material 7020.
F.5.6.9 — Resistencia de diseño de soldaduras
F.5.6.9.1 — Metal de soldadura a tope
Una soldadura a tope de penetración parcial o completa solo se usaran para piezas resistentes cuando se verifique mediante ensayos que no se manifiestan defectos de soldadura. Para una soldadura a tope sometida a cortante y carga axial debe proporcionarse de modo que:
| (σ1² + 3 τ2²)^(1/2) ≤ φ pw | (F.5.6.9-1) |
Donde:
| Símbolo | Significado |
|---|---|
| σ1 | = esfuerzo normal perpendicular a la sección de la garganta bajo carga mayorada |
| τ2 | = esfuerzo cortante que actúa sobre la sección de la garganta paralela al eje de la soldadura bajo carga mayorada |
| pw | = esfuerzo límite del metal de aporte (véase F.5.6.8.2) |
| φ | = coeficiente de reducción de capacidad para el metal de aporte (véase la tabla F.5.3.3-1) |
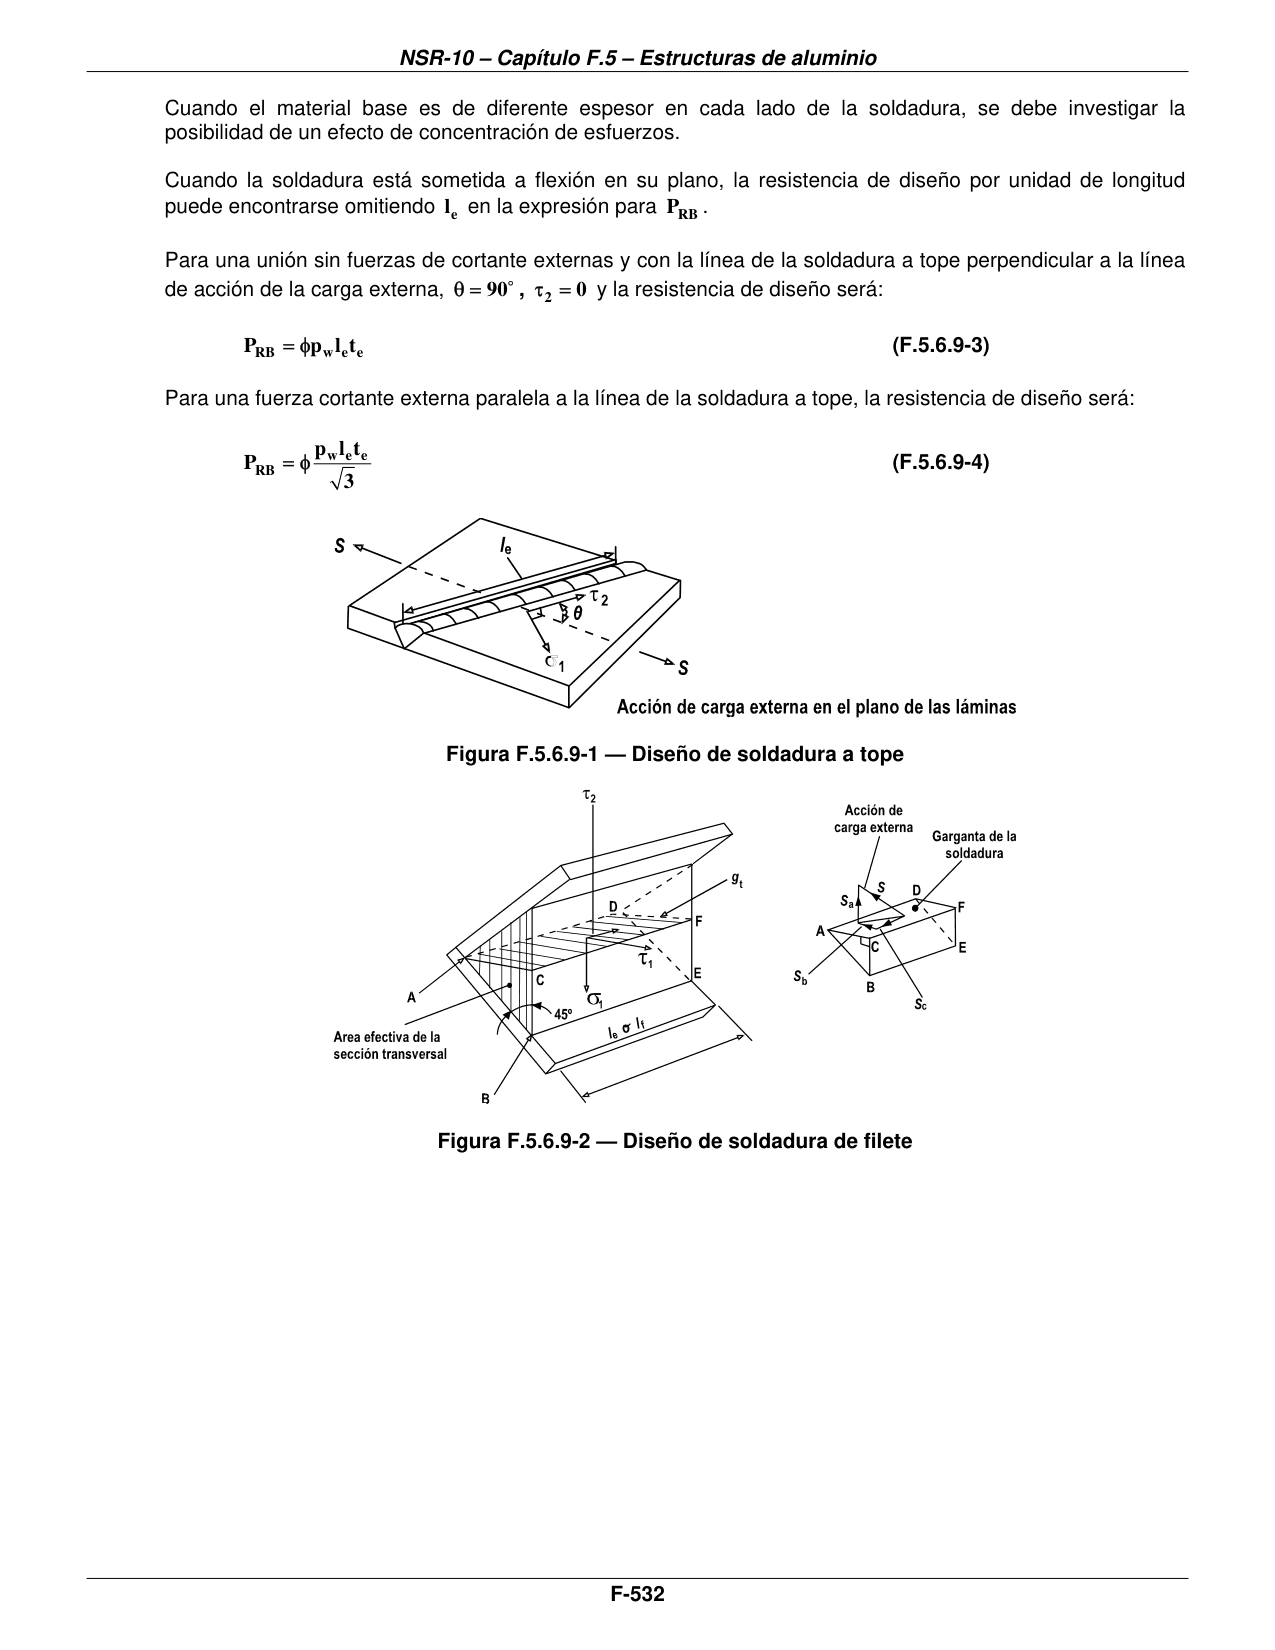
Para una soldadura a tope con una carga de tensión oblicua (véase la figura F.5.6.9-1), la resistencia de diseño PRB está dada por:
| PRB = φ pw le te (1 + 2 cos² θ)^(−1/2) | (F.5.6.9-2) |
Donde:
| le | = longitud efectiva de la soldadura |
La longitud efectiva de la soldadura es la longitud total de la soldadura cuando se evitan las imperfecciones en los extremos mediante el uso de platinas de arranque y terminación. De otro modo, es la longitud total menos dos veces el ancho de soldadura (véase la figura F.5.6.9-1).
| Símbolo | Significado |
|---|---|
| te | = espesor de garganta efectivo de la soldadura (véase F.5.6.7.7) |
| θ | = ángulo entre la línea de la soldadura a tope y la línea de acción de la carga externa (véase la figura F.5.6.9-1) |
El esfuerzo de diseño del metal de aporte a compresión puede ser tomado igual al de tensión, excepto cuando pueda ocurrir pandeo.
Cuando el material base es de diferente espesor en cada lado de la soldadura, se debe investigar la posibilidad de un efecto de concentración de esfuerzos.
Cuando la soldadura está sometida a flexión en su plano, la resistencia de diseño por unidad de longitud puede encontrarse omitiendo le en la expresión para PRB.
Para una unión sin fuerzas de cortante externas y con la línea de la soldadura a tope perpendicular a la línea de acción de la carga externa, θ = 90°, τ2 = 0 y la resistencia de diseño será:
| PRB = φ pw le te | (F.5.6.9-3) |
Para una fuerza cortante externa paralela a la línea de la soldadura a tope, la resistencia de diseño será:
| PRB = φ pw le te / √3 | (F.5.6.9-4) |
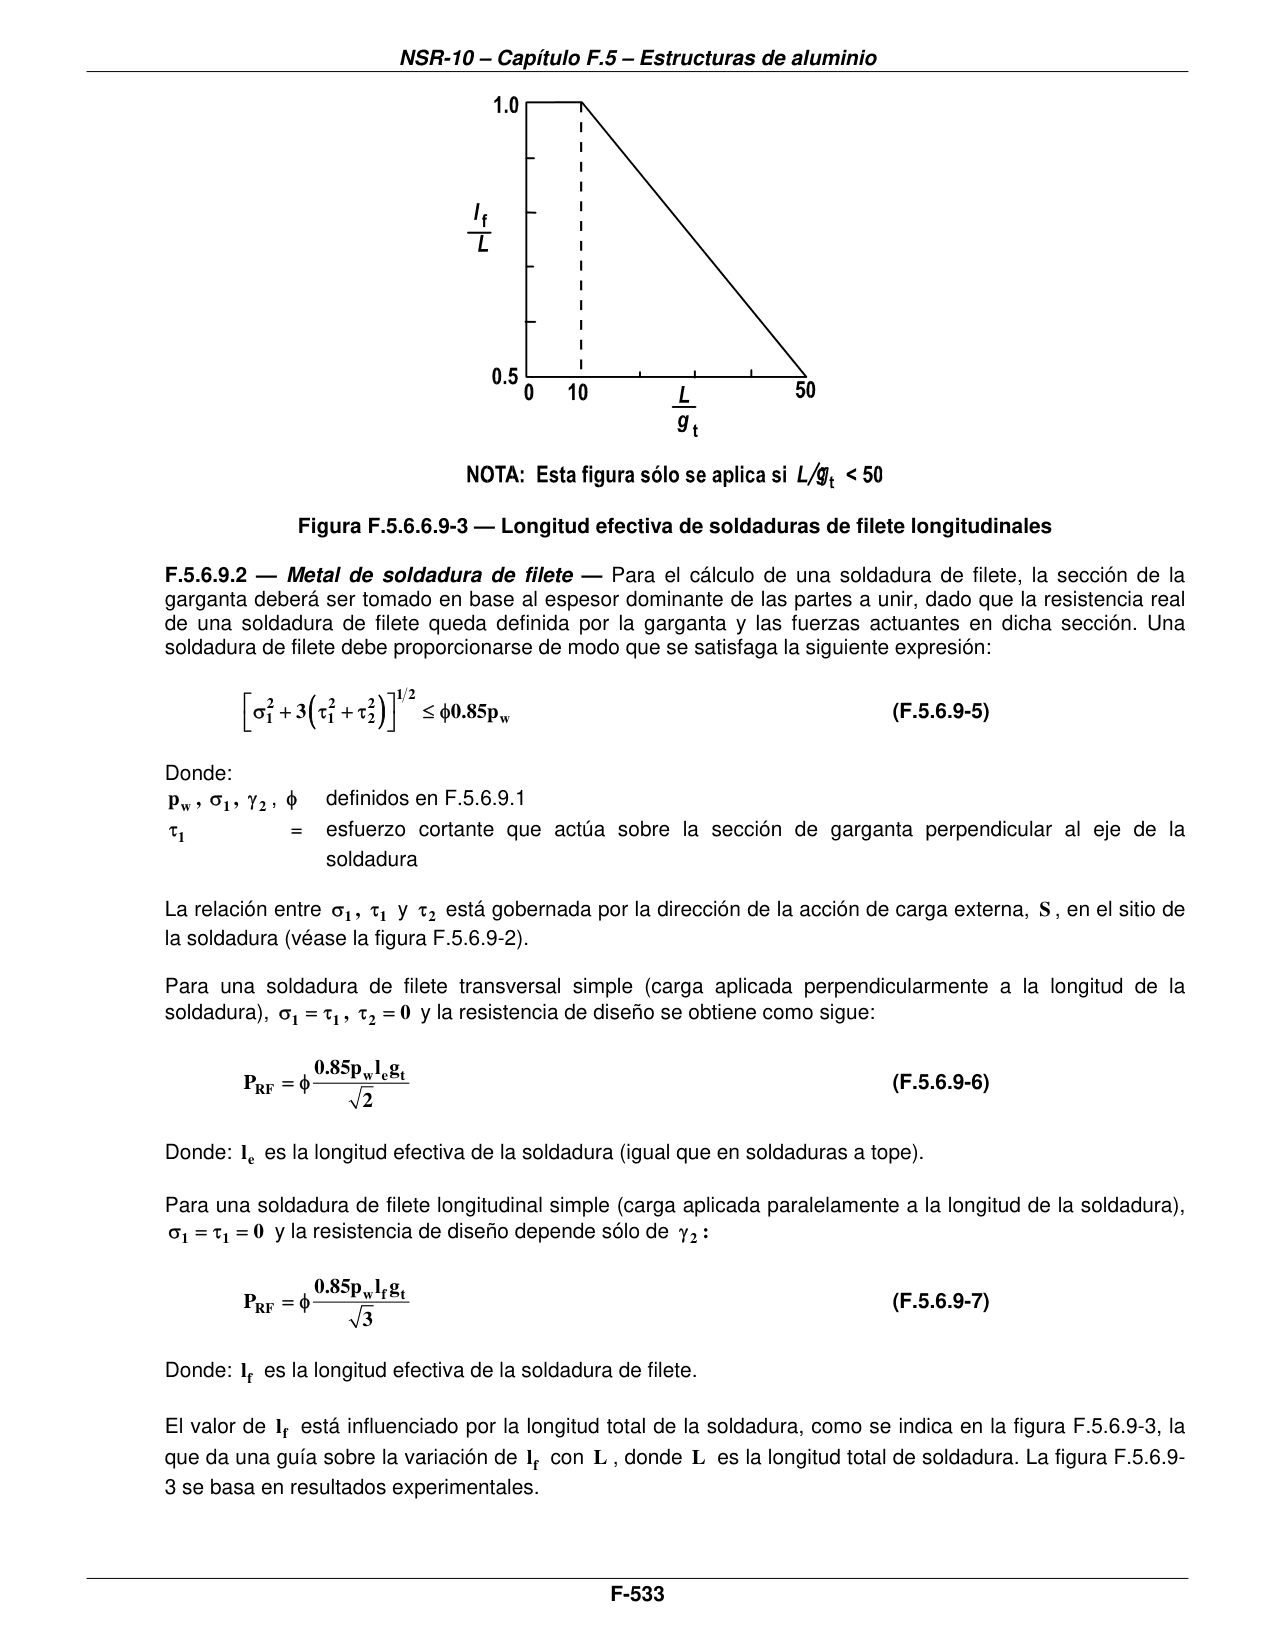
NOTA: Esta figura sólo se aplica si L/gt < 50
F.5.6.9.2 — Metal de soldadura de filete
Para el cálculo de una soldadura de filete, la sección de la garganta deberá ser tomado en base al espesor dominante de las partes a unir, dado que la resistencia real de una soldadura de filete queda definida por la garganta y las fuerzas actuantes en dicha sección. Una soldadura de filete debe proporcionarse de modo que se satisfaga la siguiente expresión:
| [σ1² + 3 (τ1² + τ2²)]^(1/2) ≤ φ 0.85 pw | (F.5.6.9-5) |
Donde:
| pw, σ1, τ2, φ | definidos en F.5.6.9.1 |
| τ1 | = esfuerzo cortante que actúa sobre la sección de garganta perpendicular al eje de la soldadura |
La relación entre σ1, τ1 y τ2 está gobernada por la dirección de la acción de carga externa, S, en el sitio de la soldadura (véase la figura F.5.6.9-2).
Para una soldadura de filete transversal simple (carga aplicada perpendicularmente a la longitud de la soldadura), σ1 = τ1, τ2 = 0 y la resistencia de diseño se obtiene como sigue:
| PRF = φ 0.85 pw le gt / √2 | (F.5.6.9-6) |
Donde: le es la longitud efectiva de la soldadura (igual que en soldaduras a tope).
Para una soldadura de filete longitudinal simple (carga aplicada paralelamente a la longitud de la soldadura), σ1 = τ1 = 0 y la resistencia de diseño depende sólo de τ2:
| PRF = φ 0.85 pw lf gt / √3 | (F.5.6.9-7) |
Donde: lf es la longitud efectiva de la soldadura de filete.
El valor de lf está influenciado por la longitud total de la soldadura, como se indica en la figura F.5.6.9-3, la que da una guía sobre la variación de lf con L, donde L es la longitud total de soldadura. La figura F.5.6.9-3 se basa en resultados experimentales.
Cuando la distribución de esfuerzos a lo largo de la soldadura corresponde a la del material base adyacente como, por ejemplo, en el caso de una soldadura que conecta la aleta y el alma de una viga ensamblada, la longitud efectiva se toma como si fuera una soldadura a tope. Si la soldadura está sometida a flexión en su plano, la resistencia de diseño por unidad de longitud puede ser encontrada omitiendo le o lf en la expresión de PRF.
F.5.6.9.3 — Zonas afectadas por el calor
La resistencia de diseño de una zona afectada por el calor adyacente a una soldadura (véanse las figuras F.5.6.7-1, F.5.6.7-2 y F.5.6.7-3) está dada por:
- (a) Fuerza de tensión directa normal al plano de falla (véase la figura F.5.6.7-3):
- (1) Soldadura a tope:
| PRFB = φ paz L te (en la frontera de fusión) | (F.5.6.9-8) |
| PRTB = φ paz L t (en el borde de la soldadura, véase la figura F.5.6.7-3) | (F.5.6.9-9) |
Donde:
| Símbolo | Significado |
|---|---|
| PRFB y PRTB | = resistencias directas de diseño de la zona afectada por el calor adyacente a una soldadura a tope |
| paz | = esfuerzo directo límite en la zona afectada por el calor |
| L | = longitud total de la soldadura |
- (2) Soldadura de filete:
| PRFF = φ paz L g1 (en la frontera de fusión) | (F.5.6.9-10) |
| PRTF = φ paz L t (en el borde de la soldadura, véase la figura F.5.6.7-3 y F.5.6.9.3 (d)) | (F.5.6.9-11) |
Donde:
| PRFF, PRTF | = resistencias directas de diseño de la zona afectada por el calor adyacente a una soldadura de filete |
- (b) Fuerza cortante en el plano de falla:
- (1) Soldadura a tope:
| VRFB = φ pvz L t (en la frontera de fusión) | (F.5.6.9-12) |
| VRTB = φ pvz L t (en el borde de la soldadura, véase la figura F.5.6.7-3) | (F.5.6.9-13) |
Donde:
| VRFB, VRTB | = resistencias de diseño a cortante de la zona afectada por el calor adyacente a una soldadura a tope |
- (2) Soldadura de filete:
| VRFF = φ pvz L g1 (en la frontera de fusión) | (F.5.6.9-14) |
| VRTF = φ pvz L t (en el borde de la soldadura, véase la figura F.5.6.7-3 y F.5.6.9.3 (d)) | (F.5.6.9-15) |
Donde:
| VRFF, VRTF | = resistencias de diseño a cortante de la zona afectada por el calor adyacente a una soldadura de filete |
- (c) Cuando hay una combinación de cortante y fuerza directa sobre la zona afectada por el calor, estas fuerzas deben limitarse de acuerdo con la siguiente ecuación:
| (Sa / PRZ)² + (Sb / VRZ)² ≤ 1 | (F.5.6.9-16) |
Donde:
| Símbolo | Significado |
|---|---|
| Sa, Sb | = acciones de carga externas de cargas mayoradas directa y cortante, sobre la zona afectada por el calor |
| PRZ, VRZ | = resistencias de diseño de carga directa y cortante de la zona afectada por el calor |
- (d) Cuando se revisa la resistencia de diseño de una soldadura de filete en el borde de la soldadura, se debe tener en cuenta que, para secciones más gruesas, la zona afectada por el calor no se extiende en todo el espesor y debe tomarse un valor de t más pequeño (véase la figura F.5.4.4-1 (i) y el literal (a) de F.5.4.4.3).
- (e) Cuando el plano de falla está sometido a flexión en su plano, la resistencia de diseño puede expresarse en términos de resistencia por unidad de longitud, omitiendo L en las anteriores ecuaciones.
- (f) Cuando el plano de falla está sometido a flexión en su plano y cortante, la resistencia de diseño por unidad de longitud debe reducirse para tener en cuenta los efectos combinados de cortante y esfuerzo directo (véase F.5.6.9.3 (c)).
F.5.6.10 — Uniones pegadas
F.5.6.10.1 — Generalidades
Se pueden lograr uniones estructurales en aluminio utilizando adhesivos. El procedimiento requiere una técnica experta y debe ser usado con gran cuidado. Siempre se requerirá contar con el aval del Comité Permanente del Reglamento.
Las uniones pegadas son apropiadas para soportar cargas de cortante pero no deben ser usadas a tensión o cuando la carga pueda causar descascaramiento u otras fuerzas que traten de abrir la unión.
Las cargas deben estar soportadas por un área tan grande como sea posible. Incrementando el ancho de las uniones usualmente se incrementa la tasa pro-resistencia. Incrementar la longitud sólo es benéfico para traslapos muy cortos.
El comportamiento de uniones pegadas grandes puede mejorarse reduciendo los esfuerzos por descascaramiento y separación en capas y reduciendo las concentraciones de esfuerzo en el extremo de los traslapos. Es útil redondear los extremos de los traslapos e introducir piezas de compensación.
Las uniones pegadas deben tener soporte adicional después de ensambladas durante un período necesario para permitir el desarrollo de la resistencia óptima del adhesivo. Se deben evitar las bolsas de aire atrapado.
Hay muchos adhesivos disponibles siendo, generalmente, cada uno apropiado para un solo rango específico de aplicaciones y condiciones de servicio. Las cualidades del adhesivo en todo lo que respecta a su uso en una estructura particular durante su vida, deben ser demostradas a satisfacción por el diseñador, quien debe asesorarse de especialistas durante todas las fases del diseño y la construcción.
La especificación de un sistema de unión debe comprender la preparación de las superficies a adherir, el adhesivo, los procesos de aplicación y curado y debe ser seguida estrictamente ya que cualquier variación en cualquier paso puede afectar severamente el comportamiento de la unión.
F.5.6.10.2 — Resistencia de diseño
La resistencia de diseño de una unión pegada está influenciada por los siguientes factores:
- (a) Los procedimientos de preparación de la superficie antes de pegar
- (b) La dirección de los esfuerzos en la unión
- (c) El tamaño y la forma de los componentes a unir
- (d) El espesor de la línea de pegante
- (e) Los procedimientos de ensamblaje y curado
- (f) La temperatura y el ambiente de servicio
- (g) La vida de diseño
A menos que se disponga de datos de ensayos válidos, la resistencia de la unión debe establecerse experimentalmente. Generalmente, se deben hacer uniones de muestra a escala natural usando los mismos procedimientos de fabricación empleados en las uniones reales. La prueba debe realizarse con una construcción similar de la unión y con una carga como la que soporta la estructura real. Se deben hacer, como mínimo, cinco ensayos para establecer la media y la desviación estándar de las cargas de falla. La resistencia de diseño de una unión pegada, PRG, está entonces dada por:
| PRG = φ (Rm − 2 Sd) | (F.5.6.10-1) |
Donde:
| Símbolo | Significado |
|---|---|
| Rm | = media de las cargas de falla |
| Sd | = desviación estándar de las cargas de falla |
| φ | = coeficiente de reducción de capacidad para uniones pegadas (véase la tabla F.5.3.3-1), es igual a 0.3 |
El factor φ debe incrementarse con relación a la pérdida de calidad de desempeño del adhesivo en condiciones extremas de temperatura y ambiente de operación.
F.5.6.10.3 — Ensayos
Los datos de ensayos del fabricante pueden ser usados como los valores más optimistas para el diseño inicial. Generalmente, estos datos son dados para probetas de ensayo al corte unidas con una capa gruesa de adhesivo tal como se muestra en la figura F.5.6.10-1. Cuando sólo están citadas las resistencias medias, Sd debe tomarse como 0.1Rm.
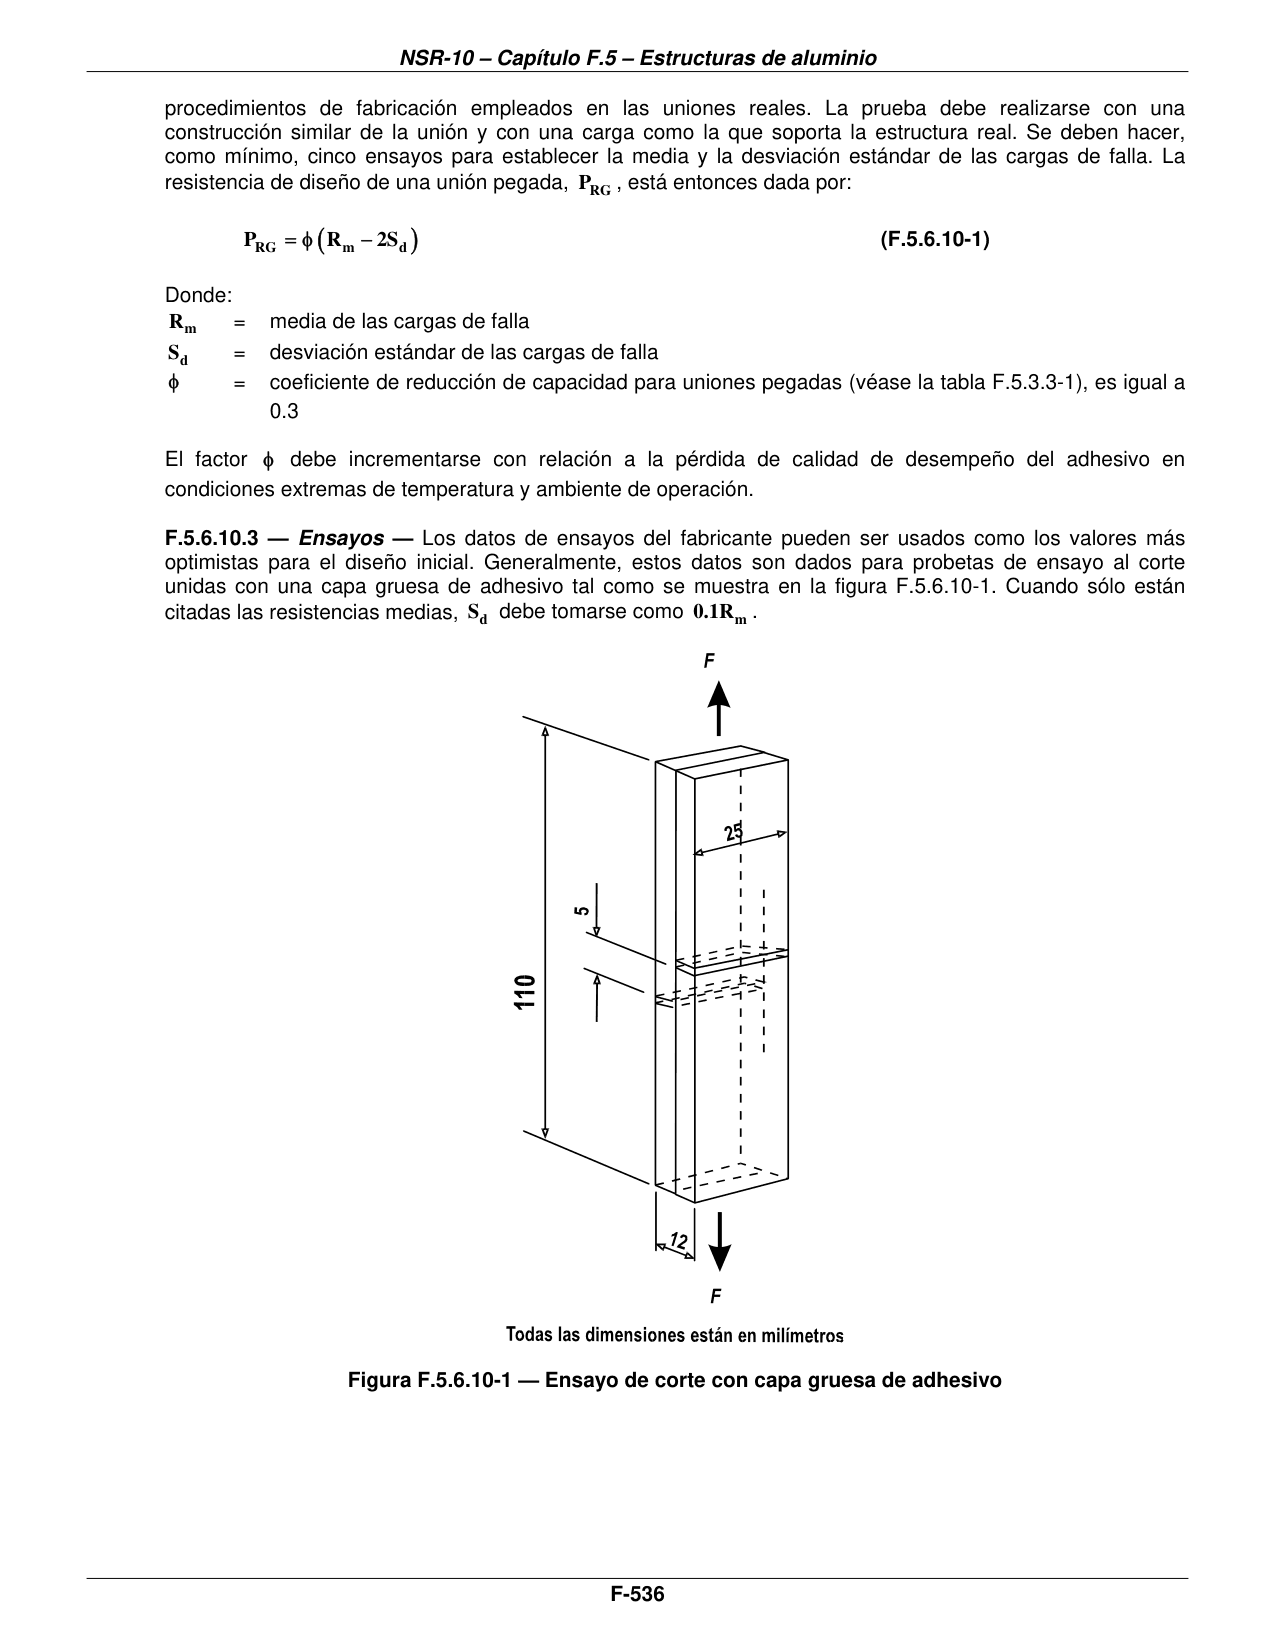
Todas las dimensiones están en milímetros
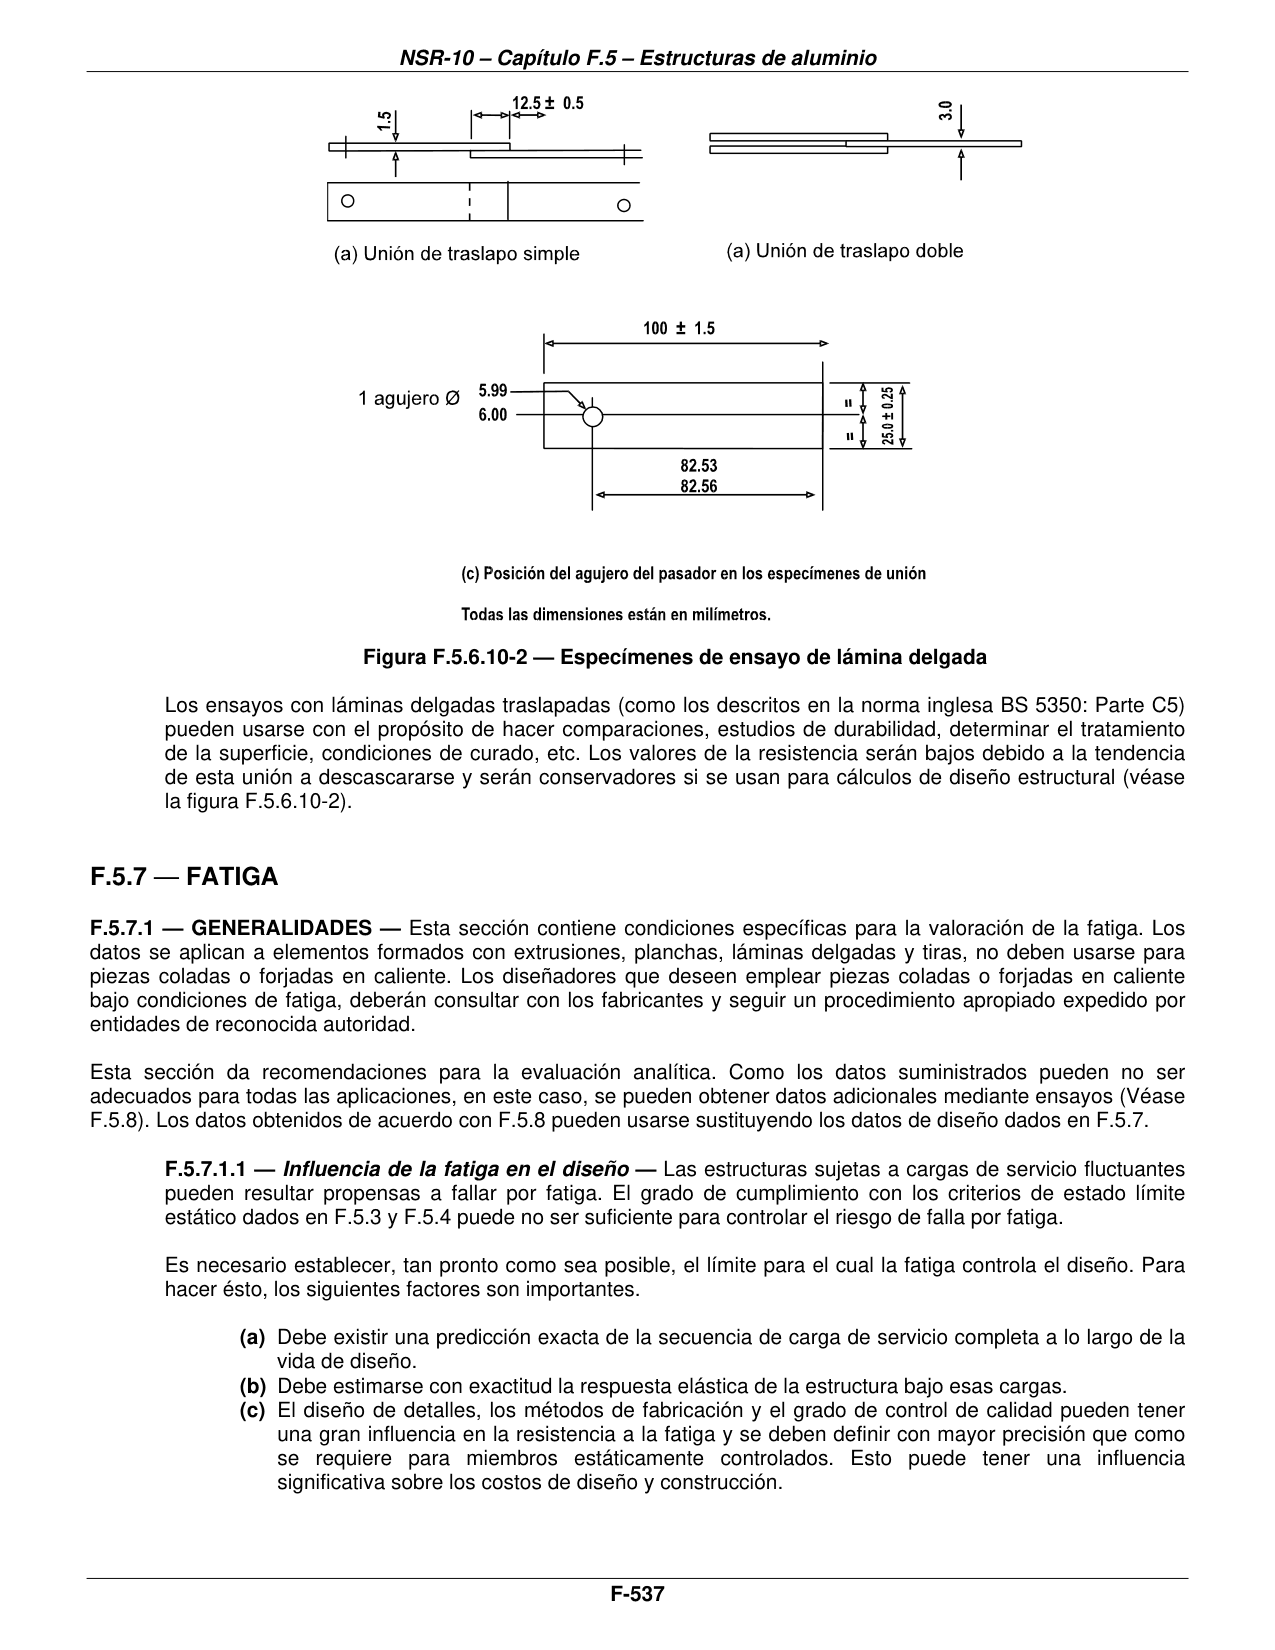
Todas las dimensiones están en milímetros.
Los ensayos con láminas delgadas traslapadas (como los descritos en la norma inglesa BS 5350: Parte C5) pueden usarse con el propósito de hacer comparaciones, estudios de durabilidad, determinar el tratamiento de la superficie, condiciones de curado, etc. Los valores de la resistencia serán bajos debido a la tendencia de esta unión a descascararse y serán conservadores si se usan para cálculos de diseño estructural (véase la figura F.5.6.10-2).