F.5.7 — Fatiga
Criterio de falla por fatiga (ecuación F.5.7.2-1), procedimiento de estimación con conteo de ciclos y suma de daño de Miner (F.5.7.3-1), carga de fatiga, parámetros de esfuerzo, clasificación de detalles no soldados y soldados (tablas F.5.7.2-1, F.5.7.3-1 y F.5.7.3-2) y valores de K2, m, foc y fov por clase de detalle (Tabla F.5.7.8-1).
F.5.7.1 — Generalidades
Esta sección contiene condiciones específicas para la valoración de la fatiga. Los datos se aplican a elementos formados con extrusiones, planchas, láminas delgadas y tiras, no deben usarse para piezas coladas o forjadas en caliente. Los diseñadores que deseen emplear piezas coladas o forjadas en caliente bajo condiciones de fatiga, deberán consultar con los fabricantes y seguir un procedimiento apropiado expedido por entidades de reconocida autoridad.
Esta sección da recomendaciones para la evaluación analítica. Como los datos suministrados pueden no ser adecuados para todas las aplicaciones, en este caso, se pueden obtener datos adicionales mediante ensayos (Véase F.5.8). Los datos obtenidos de acuerdo con F.5.8 pueden usarse sustituyendo los datos de diseño dados en F.5.7.
F.5.7.1.1 — Influencia de la fatiga en el diseño
Las estructuras sujetas a cargas de servicio fluctuantes pueden resultar propensas a fallar por fatiga. El grado de cumplimiento con los criterios de estado límite estático dados en F.5.3 y F.5.4 puede no ser suficiente para controlar el riesgo de falla por fatiga.
Es necesario establecer, tan pronto como sea posible, el límite para el cual la fatiga controla el diseño. Para hacer ésto, los siguientes factores son importantes.
- (a) Debe existir una predicción exacta de la secuencia de carga de servicio completa a lo largo de la vida de diseño.
- (b) Debe estimarse con exactitud la respuesta elástica de la estructura bajo esas cargas.
- (c) El diseño de detalles, los métodos de fabricación y el grado de control de calidad pueden tener una gran influencia en la resistencia a la fatiga y se deben definir con mayor precisión que como se requiere para miembros estáticamente controlados. Esto puede tener una influencia significativa sobre los costos de diseño y construcción.
F.5.7.1.2 — Mecanismo de falla
La falla por fatiga usualmente se inicia en un punto de alta concentración de esfuerzo, particularmente donde existen discontinuidades repentinas. Las grietas de fatiga se extienden incrementalmente bajo la acción del cambio cíclico de esfuerzos. Normalmente, permanecen estables bajo carga constante. La falla última ocurre cuando la sección transversal restante es insuficiente para soportar la carga pico de tensión aplicada en todas partes.
Las grietas de fatiga se propagan, aproximadamente en ángulos rectos, en la dirección del rango máximo de esfuerzo principal. La tasa de propagación es proporcional a, por lo menos, la tercera potencia del producto del rango de esfuerzo y la raíz cuadrada de la longitud total de la grieta. Por esta razón, el crecimiento de las grietas es lento en las fases tempranas y las grietas por fatiga tienden a ser poco llamativas durante la mayor parte de su vida. Esto puede generar problemas para su detección durante el servicio.
F.5.7.1.3 — Sitios potenciales para grietas de fatiga
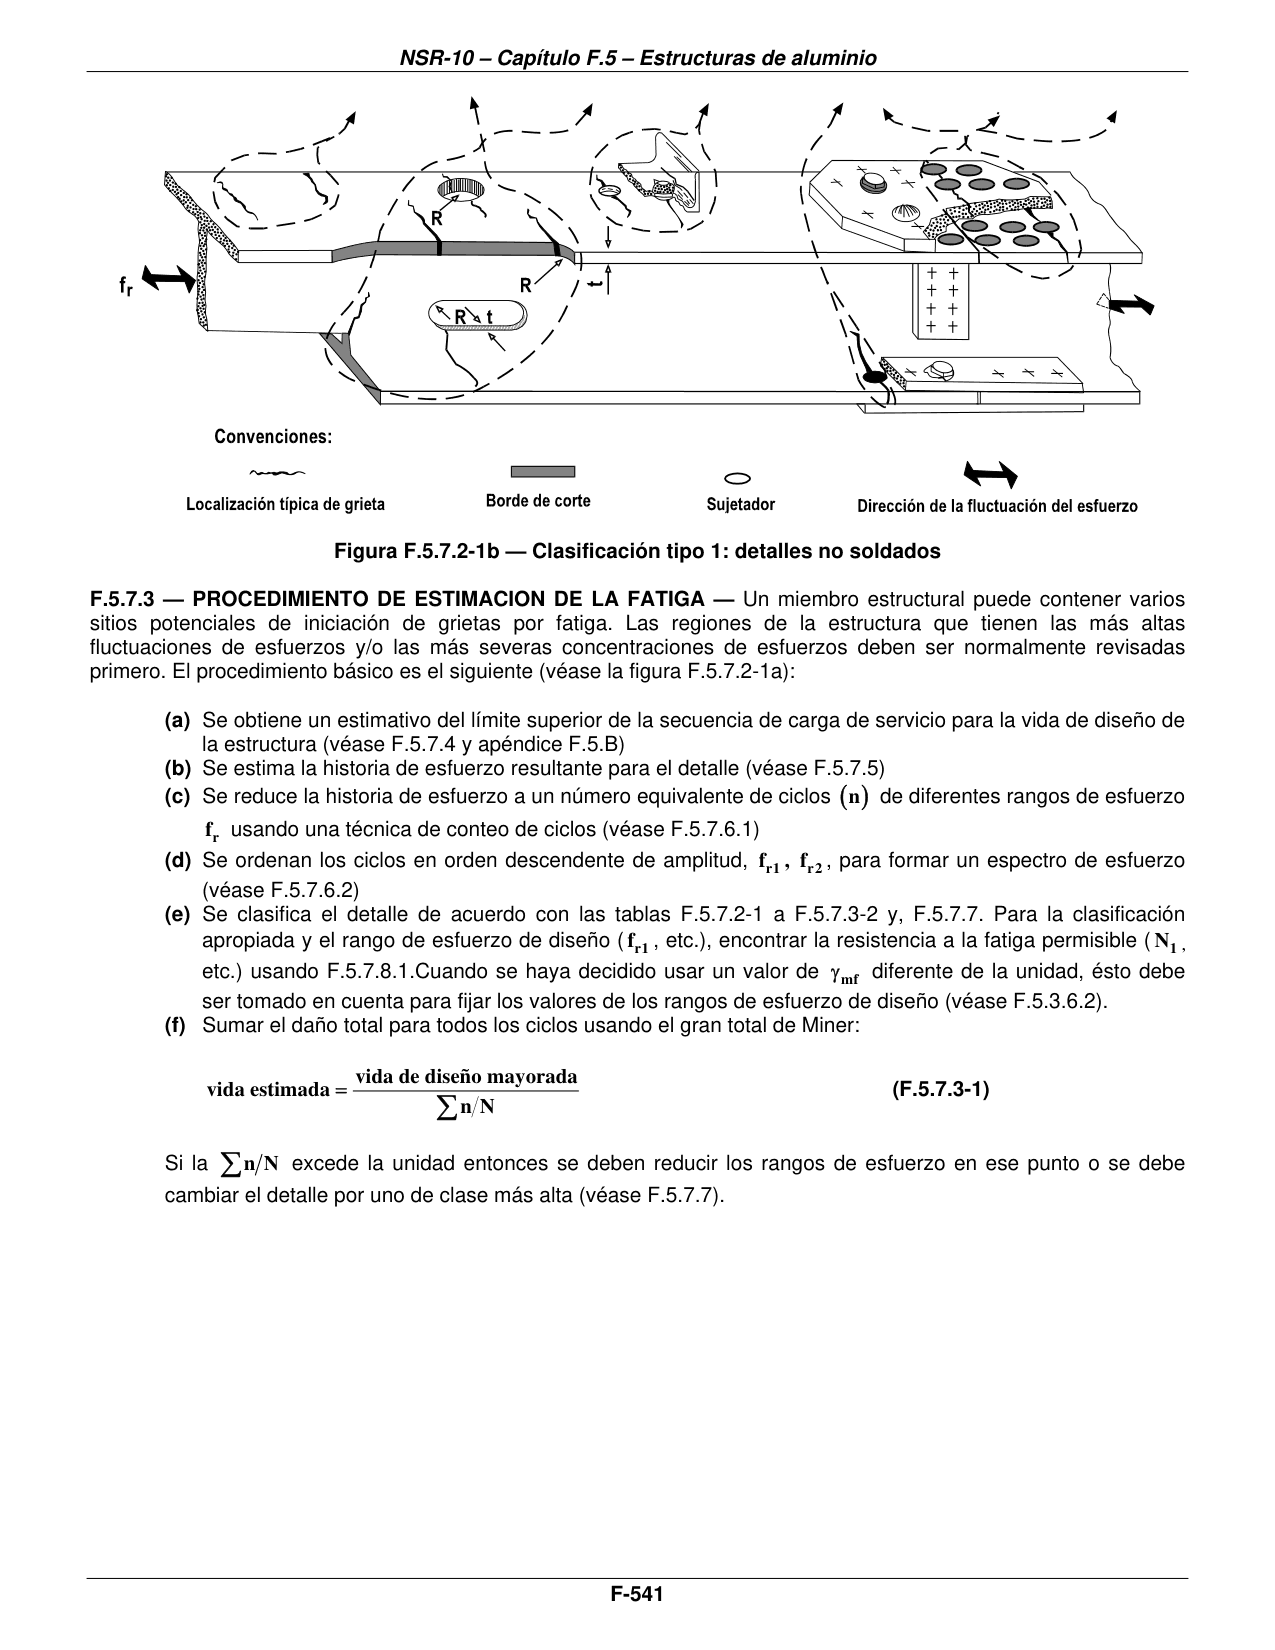
Los sitios de inicio más comunes para grietas de fatiga son los siguientes:
- (a) Bordes y raíces de soldaduras de fusión
- (b) Esquinas acabadas a máquina y agujeros taladrados
- (c) Superficies bajo alta presión de contacto (desgaste)
- (d) Raíces de roscas de conectores
F.5.7.1.4 — Condiciones de susceptibilidad a la fatiga
Las principales condiciones que afectan el comportamiento ante fatiga son las siguientes:
- (a) Relación alta entre carga dinámica y carga estática — Las estructuras móviles o de levante, tales como vehículos de transporte terrestre o marino, grúas, etc., son más propensas a problemas de fatiga que las estructuras fijas, a menos que estas últimas soporten predominantemente cargas móviles, como en el caso de puentes.
- (b) Frecuentes aplicaciones de carga — Esto tiene como resultado un alto número de ciclos durante la vida de diseño. Las estructuras esbeltas y los miembros con bajas frecuencias naturales están particularmente predispuestos a resonancia y, por consiguiente, a magnificación del esfuerzo dinámico, aunque los esfuerzos estáticos de diseño son bajos. Las estructuras sometidas predominantemente a cargas de fluidos tales como el viento y las estructuras que soportan maquinaria, deben ser revisadas cuidadosamente para efectos de resonancia.
- (c) Uso de soldadura — Algunos detalles soldados comúnmente usados tienen baja resistencia a la fatiga. Esto es aplicable no sólo a uniones entre miembros sino también a cualquier accesorio de un miembro cargado, sea o no considerada la conexión resultante como estructural.
- (d) Complejidad del detalle de la unión — Las uniones complejas frecuentemente conllevan altas concentraciones de esfuerzos debidas a variaciones locales de rigidez en el camino de la carga. Mientras que ésto puede tener poco efecto en la capacidad estática última de la unión, puede tener un efecto severo en la resistencia a la fatiga. Si la fatiga es dominante, la forma de la sección transversal del miembro debe ser seleccionada para asegurar la uniformidad y simplicidad del diseño de la unión de modo que los esfuerzos puedan ser calculados y se puedan asegurar las normas adecuadas de fabricación e inspección.
- (e) Ambiente — En ciertos ambientes térmicos y químicos, puede haber reducción de la resistencia a la fatiga.
F.5.7.2 — Criterios de diseño por fatiga
Se recomienda que, en lo posible, las estructuras de aluminio sean diseñadas sobre la base de brindar una vida segura. El método de evaluación dado en este numeral está diseñado para asegurar que la probabilidad de falla por fatiga durante la vida de la estructura sea comparable con la de otros modos de falla para estado límite último.
Puede haber circunstancias en las que la severidad de la carga, el grado de redundancia y la facilidad de inspección y reparación sean tales que un acercamiento de seguridad en la falla o tolerancia de daño pueda justificarse en términos económicos. En este caso, los márgenes de seguridad pueden reducirse respecto a los requeridos para un diseño de vida segura. En F.5.3 se da una guía sobre esto.
F.5.7.2.1 — Criterio de falla por fatiga
La base del diseño por fatiga usada aquí es que la vida requerida será alcanzada siempre que
| fr^m N ≤ K2 | (F.5.7.2-1) |
Donde:
| Símbolo | Significado |
|---|---|
| N | = número de ciclos de un rango de esfuerzo fr necesarios para la falla |
| K2 | = constante que depende de la clase de detalle y busca asegurar una alta probabilidad de supervivencia (véase F.5.7.8.1) |
| fr | = rango de esfuerzo principal del detalle, es constante para todos los ciclos |
| m | = pendiente inversa de las curvas fr-N, es constante para la mayoría de las clases de detalle |
| Concepto | Tipo 1,1 | Tipo 1,2 | Tipo 1,3 | Tipo 1,4 | Tipo 1,5 | Tipo 1,6 | Tipo 1,7 |
|---|---|---|---|---|---|---|---|
| Forma del producto | Secciones laminadas o extruidas | Secciones laminadas o extruidas | |||||
| Localización de la iniciación potencial del agrietamiento | Saliendo de cualquier soldadura | Saliendo de cualquier soldadura | |||||
| Saliendo de cualquier conexión o parte estructural | Saliendo de cualquier conexión o parte estructural | Saliendo de cualquier conexión o parte estructural | En una conexión traslapada o empalmada sujetada con: | En una conexión traslapada o empalmada sujetada con: | En una conexión traslapada o empalmada sujetada con: | ||
| Sobre un miembro de sección transversal constante o ligeramente variable | En cualquier borde interno o externo | En un agujero pequeño (puede contener un perno para un accesorio menor) | Pernos que trabajan por fricción | Remaches | Pernos que trabajan por aplastamiento | ||
| Requisitos dimensionales | Sin agujeros ni esquinas entrantes | Radio de cualquier apertura o esquina entrante mayor o igual a t | Diámetro del agujero menor o igual a 3t | ||||
| Requisitos de fabricación | Todas las superficies deben ser laminadas, extruidas o maquinadas con un acabado suave en la dirección de fr | Todas las superficies deben ser laminadas, extruidas o maquinadas con un acabado suave en la dirección de fr | Superficies maquinadas o pulidas con esmeril en la con esmeril en la dirección de fr | Agujeros taladrados o sacados | Agujeros taladrados o sacados | ||
| Todas las superficies deben ser laminadas, extruidas o maquinadas con un acabado suave en la dirección de fr | Todas las superficies deben ser laminadas, extruidas o maquinadas con un acabado suave en la dirección de fr | Superficies maquinadas o pulidas con esmeril en la con esmeril en la dirección de fr | Apretados hasta la carga de prueba del tornillo | Colocados en frío | Tuercas aseguradas mecánicamente o por medio de un sellante | ||
| Requisitos especiales de inspección | Probar que la superficie esté libre de defectos usando un ensayo de colorante penetrante | Probar que la superficie esté libre de defectos usando un ensayo de colorante penetrante | Probar que la superficie esté libre de defectos usando un ensayo de colorante penetrante | ||||
| Área de esfuerzos de diseño | Área neta de la sección transversal | Área neta de la sección transversal | |||||
| Parámetro especial de esfuerzos de diseño | Use el coeficiente de concentración de esfuerzos en aperturas o esquinas entrantes | Use el coeficiente de concentración de esfuerzos en aperturas o esquinas entrantes | |||||
| Tipo número | 1,1 | 1,2 | 1,3 | 1,4 | 1,5 | 1,6 | 1,7 |
| Clase máxima permitida | 60 | 60 | 50 | 35 | 29 | 29 | 17 |
En la mayoría de los propósitos estructurales prácticos, los detalles no experimentan historias de esfuerzo de amplitud constante. El tratamiento para carga general se da en F.5.7.3.
El método para derivar el rango, o rangos, de esfuerzo apropiado fr se da en F.5.7.4 y F.5.7.6. En F.5.7.7 se dan las clasificaciones para los tipos de detalle más comúnmente usados. Los valores de K2 y m están dados en F.5.7.8.
Si los datos de resistencia a la fatiga usados son los dados en F.5.7.8 y la carga cumple con F.5.7.4, entonces el valor del coeficiente general de carga γf debe ser tomado como uno.
F.5.7.3 — Procedimiento de estimación de la fatiga
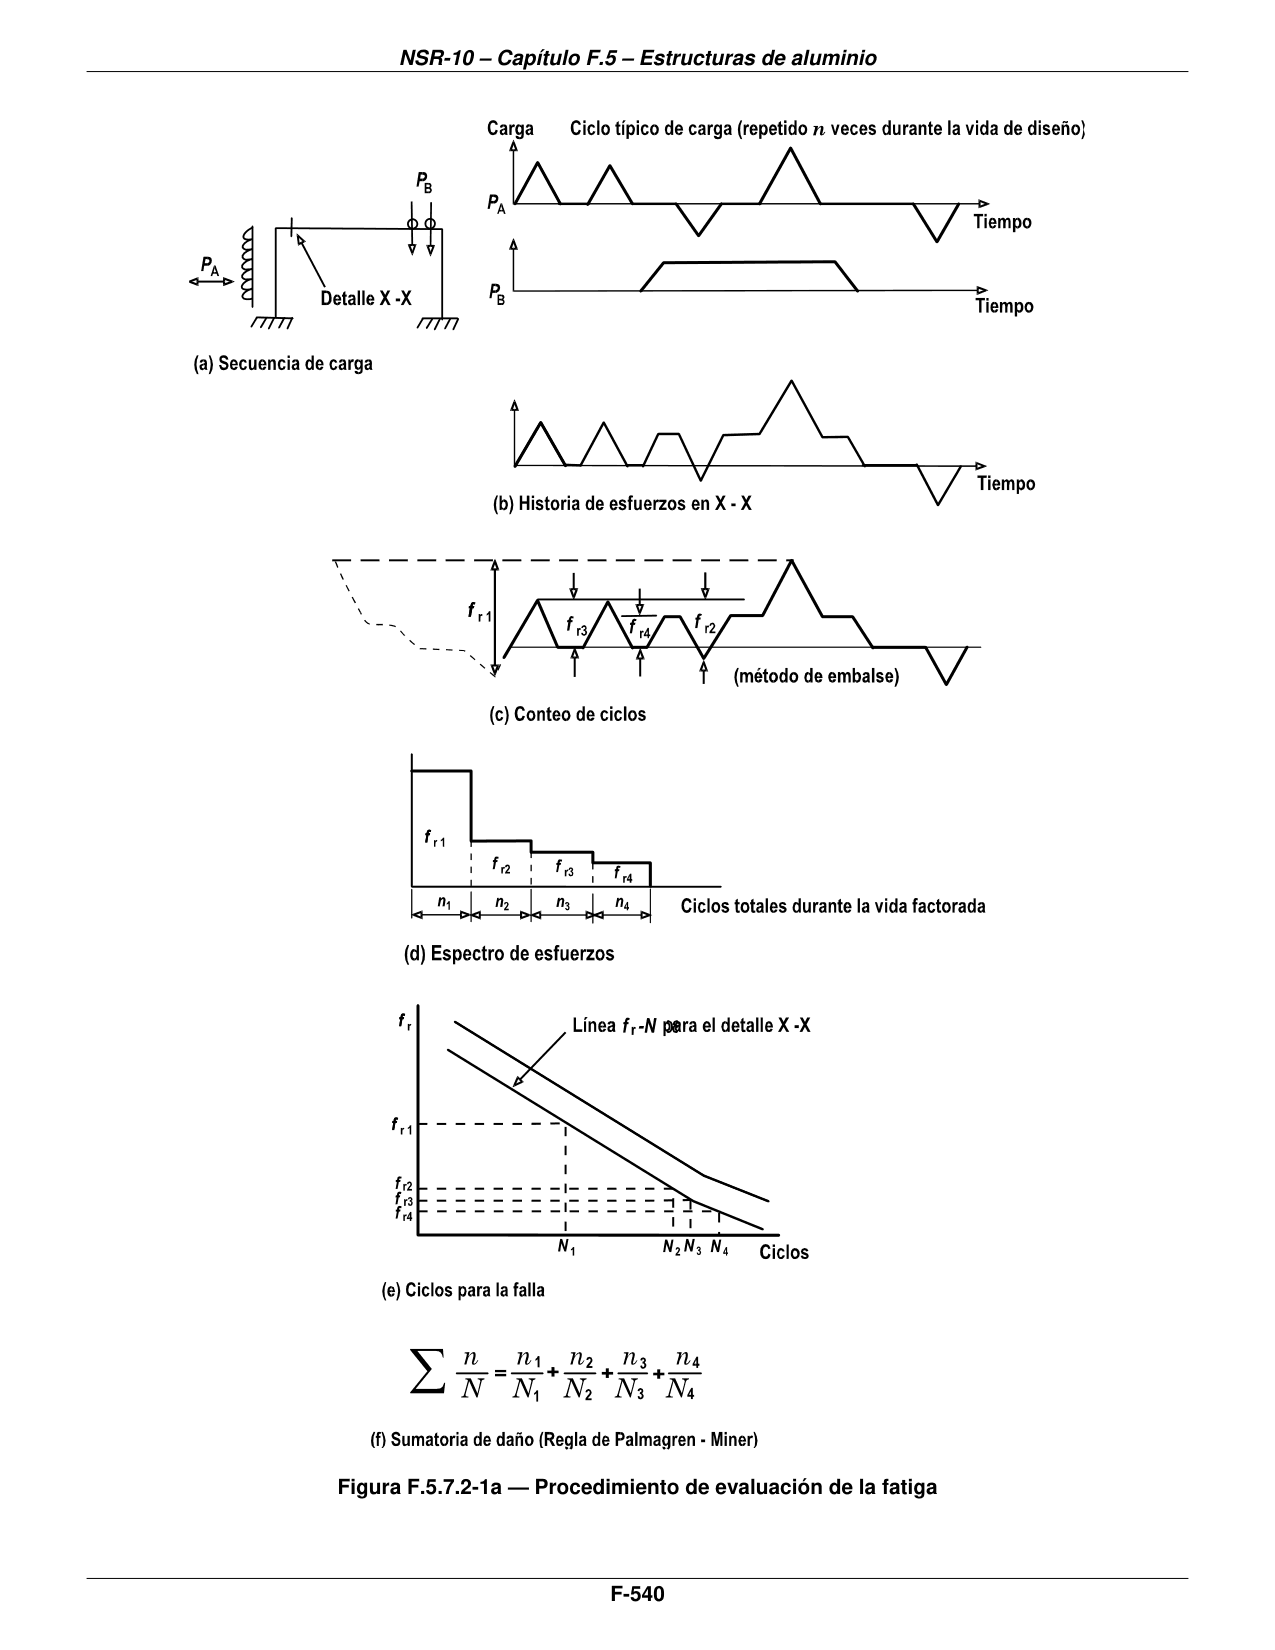
Un miembro estructural puede contener varios sitios potenciales de iniciación de grietas por fatiga. Las regiones de la estructura que tienen las más altas fluctuaciones de esfuerzos y/o las más severas concentraciones de esfuerzos deben ser normalmente revisadas primero. El procedimiento básico es el siguiente (véase la figura F.5.7.2-1a):
- (a) Se obtiene un estimativo del límite superior de la secuencia de carga de servicio para la vida de diseño de la estructura (véase F.5.7.4 y apéndice F.5.B)
- (b) Se estima la historia de esfuerzo resultante para el detalle (véase F.5.7.5)
- (c) Se reduce la historia de esfuerzo a un número equivalente de ciclos (n) de diferentes rangos de esfuerzo fr usando una técnica de conteo de ciclos (véase F.5.7.6.1)
- (d) Se ordenan los ciclos en orden descendente de amplitud, fr1, fr2, para formar un espectro de esfuerzo (véase F.5.7.6.2)
- (e) Se clasifica el detalle de acuerdo con las tablas F.5.7.2-1 a F.5.7.3-2 y, F.5.7.7. Para la clasificación apropiada y el rango de esfuerzo de diseño (fr1, etc.), encontrar la resistencia a la fatiga permisible (N1, etc.) usando F.5.7.8.1.Cuando se haya decidido usar un valor de γmf diferente de la unidad, ésto debe ser tomado en cuenta para fijar los valores de los rangos de esfuerzo de diseño (véase F.5.3.6.2).
- (f) Sumar el daño total para todos los ciclos usando el gran total de Miner:
| vida estimada = vida de diseño mayorada / (∑ n/N) | (F.5.7.3-1) |
Si la ∑ n/N excede la unidad entonces se deben reducir los rangos de esfuerzo en ese punto o se debe cambiar el detalle por uno de clase más alta (véase F.5.7.7).
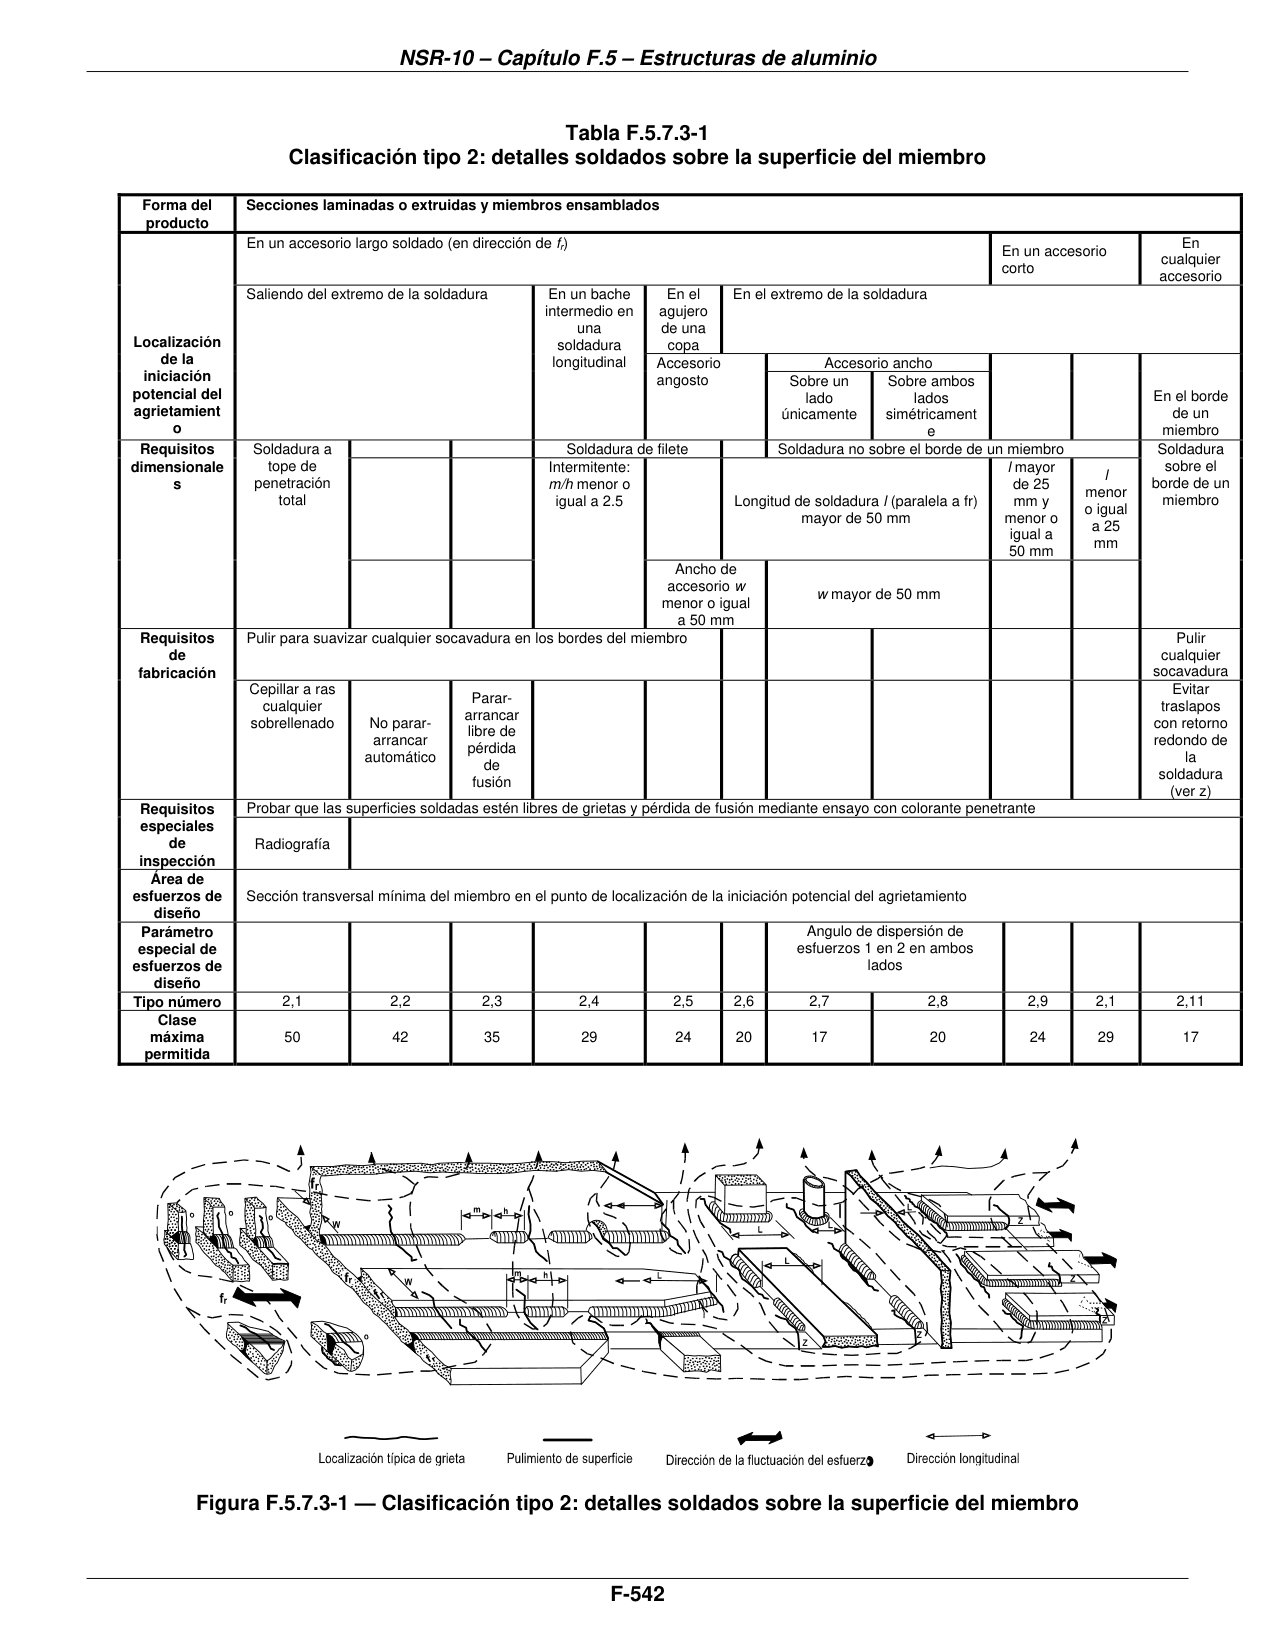
| Concepto | Tipo 2,1 | Tipo 2,2 | Tipo 2,3 | Tipo 2,4 | Tipo 2,5 | Tipo 2,6 | Tipo 2,7 | Tipo 2,8 | Tipo 2,9 | Tipo 2,10 | Tipo 2,11 |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Forma del producto | Secciones laminadas o extruidas y miembros ensamblados | Secciones laminadas o extruidas y miembros ensamblados | Secciones laminadas o extruidas y miembros ensamblados | Secciones laminadas o extruidas y miembros ensamblados | Secciones laminadas o extruidas y miembros ensamblados | Secciones laminadas o extruidas y miembros ensamblados | Secciones laminadas o extruidas y miembros ensamblados | Secciones laminadas o extruidas y miembros ensamblados | Secciones laminadas o extruidas y miembros ensamblados | Secciones laminadas o extruidas y miembros ensamblados | Secciones laminadas o extruidas y miembros ensamblados |
| Localización de la iniciación potencial del agrietamiento | En un accesorio largo soldado (en dirección de fr) | En un accesorio largo soldado (en dirección de fr) | En un accesorio largo soldado (en dirección de fr) | En un accesorio largo soldado (en dirección de fr) | En un accesorio largo soldado (en dirección de fr) | En un accesorio largo soldado (en dirección de fr) | En un accesorio largo soldado (en dirección de fr) | En un accesorio largo soldado (en dirección de fr) | En un accesorio corto | En un accesorio corto | En cualquier accesorio |
| Saliendo del extremo de la soldadura | Saliendo del extremo de la soldadura | Saliendo del extremo de la soldadura | En un bache intermedio en una soldadura longitudinal | En el agujero de una copa | En el extremo de la soldadura | En el extremo de la soldadura | En el extremo de la soldadura | En el extremo de la soldadura | En el extremo de la soldadura | En el extremo de la soldadura | |
| Saliendo del extremo de la soldadura | Saliendo del extremo de la soldadura | Saliendo del extremo de la soldadura | En un bache intermedio en una soldadura longitudinal | Accesorio angosto | Accesorio angosto | Accesorio ancho | Accesorio ancho | En el borde de un miembro | |||
| Saliendo del extremo de la soldadura | Saliendo del extremo de la soldadura | Saliendo del extremo de la soldadura | En un bache intermedio en una soldadura longitudinal | Accesorio angosto | Accesorio angosto | Sobre un lado únicamente | Sobre ambos lados simétricamente | En el borde de un miembro | |||
| Requisitos dimensionales | Soldadura a tope de penetración total | Soldadura de filete | Soldadura de filete | Soldadura no sobre el borde de un miembro | Soldadura no sobre el borde de un miembro | Soldadura no sobre el borde de un miembro | Soldadura no sobre el borde de un miembro | Soldadura sobre el borde de un miembro | |||
| Soldadura a tope de penetración total | Intermitente: m/h menor o igual a 2.5 | Longitud de soldadura l (paralela a fr) mayor de 50 mm | Longitud de soldadura l (paralela a fr) mayor de 50 mm | Longitud de soldadura l (paralela a fr) mayor de 50 mm | l mayor de 25 mm y menor o igual a 50 mm | l menor o igual a 25 mm | Soldadura sobre el borde de un miembro | ||||
| Soldadura a tope de penetración total | Intermitente: m/h menor o igual a 2.5 | Ancho de accesorio w menor o igual a 50 mm | Ancho de accesorio w menor o igual a 50 mm | w mayor de 50 mm | w mayor de 50 mm | Soldadura sobre el borde de un miembro | |||||
| Requisitos de fabricación | Pulir para suavizar cualquier socavadura en los bordes del miembro | Pulir para suavizar cualquier socavadura en los bordes del miembro | Pulir para suavizar cualquier socavadura en los bordes del miembro | Pulir para suavizar cualquier socavadura en los bordes del miembro | Pulir para suavizar cualquier socavadura en los bordes del miembro | Pulir cualquier socavadura | |||||
| Cepillar a ras cualquier sobrellenado | No parar-arrancar automático | Parar-arrancar libre de pérdida de fusión | Evitar traslapos con retorno redondo de la soldadura (ver z) | ||||||||
| Requisitos especiales de inspección | Probar que las superficies soldadas estén libres de grietas y pérdida de fusión mediante ensayo con colorante penetrante | Probar que las superficies soldadas estén libres de grietas y pérdida de fusión mediante ensayo con colorante penetrante | Probar que las superficies soldadas estén libres de grietas y pérdida de fusión mediante ensayo con colorante penetrante | Probar que las superficies soldadas estén libres de grietas y pérdida de fusión mediante ensayo con colorante penetrante | Probar que las superficies soldadas estén libres de grietas y pérdida de fusión mediante ensayo con colorante penetrante | Probar que las superficies soldadas estén libres de grietas y pérdida de fusión mediante ensayo con colorante penetrante | Probar que las superficies soldadas estén libres de grietas y pérdida de fusión mediante ensayo con colorante penetrante | Probar que las superficies soldadas estén libres de grietas y pérdida de fusión mediante ensayo con colorante penetrante | Probar que las superficies soldadas estén libres de grietas y pérdida de fusión mediante ensayo con colorante penetrante | Probar que las superficies soldadas estén libres de grietas y pérdida de fusión mediante ensayo con colorante penetrante | Probar que las superficies soldadas estén libres de grietas y pérdida de fusión mediante ensayo con colorante penetrante |
| Radiografía | |||||||||||
| Área de esfuerzos de diseño | Sección transversal mínima del miembro en el punto de localización de la iniciación potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización de la iniciación potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización de la iniciación potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización de la iniciación potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización de la iniciación potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización de la iniciación potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización de la iniciación potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización de la iniciación potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización de la iniciación potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización de la iniciación potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización de la iniciación potencial del agrietamiento |
| Parámetro especial de esfuerzos de diseño | Angulo de dispersión de esfuerzos 1 en 2 en ambos lados | Angulo de dispersión de esfuerzos 1 en 2 en ambos lados | |||||||||
| Tipo número | 2,1 | 2,2 | 2,3 | 2,4 | 2,5 | 2,6 | 2,7 | 2,8 | 2,9 | 2,10 | 2,11 |
| Clase máxima permitida | 50 | 42 | 35 | 29 | 24 | 20 | 17 | 20 | 24 | 29 | 17 |
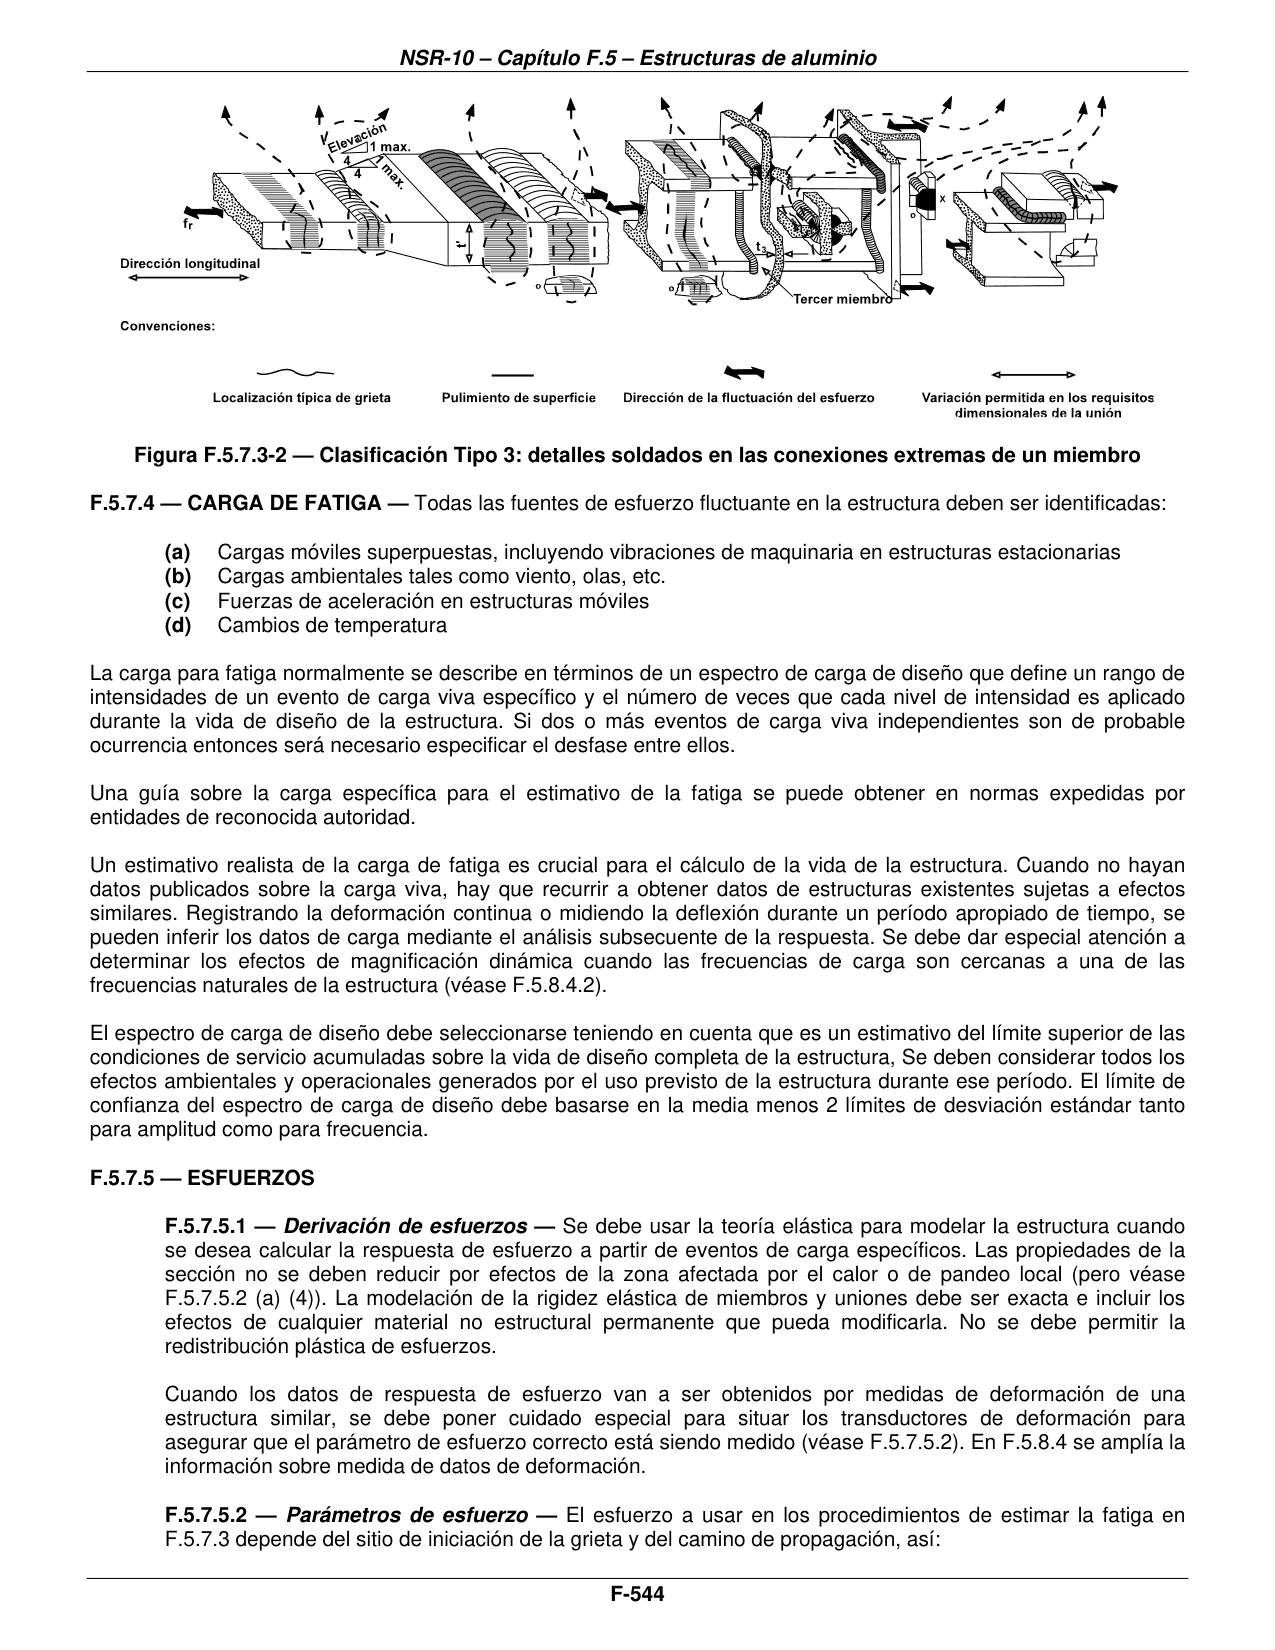
| Concepto | Tipo 3,1 | Tipo 3,2 | Tipo 3,3 | Tipo 3,4 | Tipo 3,5 | Tipo 3,6 | Tipo 3,7 | Tipo 3,8 | Tipo 3,9 | Tipo 3,10 | Tipo 3,11 |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Forma del producto | Planchas y extrusiones planas | Planchas y extrusiones planas | Planchas y extrusiones planas | Planchas y extrusiones planas | Formas laminadas, formadas o extruidas | Formas laminadas, formadas o extruidas | Formas laminadas, formadas o extruidas | Formas laminadas, formadas o extruidas | Formas laminadas, formadas o extruidas | Formas laminadas, formadas o extruidas | Formas laminadas, formadas o extruidas |
| (incluyendo secciones planas) | (incluyendo secciones planas) | (incluyendo secciones planas) | (incluyendo secciones planas) | (incluyendo secciones planas) | |||||||
| Localización de la iniciación potencial del agrietamiento | En una unión soldada transversal | En una unión soldada transversal | En una unión soldada transversal | En una unión soldada transversal | En una unión soldada transversal | En una unión soldada transversal | En una unión soldada transversal | En una unión soldada transversal | En una unión soldada transversal | En una unión soldada transversal | En la garganta de la soldadura |
| Dos láminas simples unidas extremo a extremo | Dos láminas simples unidas extremo a extremo | Dos láminas simples unidas extremo a extremo | Dos láminas simples unidas extremo a extremo | Dos miembros unidos extremo a extremo | Dos miembros unidos extremo a extremo | Dos miembros unidos extremo a extremo | Dos miembros unidos extremo a extremo | Extremo de un miembro unido al lado de otro | Extremo de un miembro unido al lado de otro | En cualquier unión parcialmente fundida | |
| Con un tercer miembro en la unión | Con un tercer miembro en la unión | Extremo de un miembro unido al lado de otro | Extremo de un miembro unido al lado de otro | En cualquier unión parcialmente fundida | |||||||
| Requisitos dimensionales | Áreas longitudinales en línea | Áreas longitudinales en línea | Áreas longitudinales en línea | Áreas longitudinales en línea | Áreas longitudinales en línea | Áreas longitudinales en línea | Áreas longitudinales en línea | Áreas longitudinales en línea | Soldadura a tope de penetración total | Soldadura a tope de penetración parcial o soldadura de filete | Soldadura a tope de penetración parcial o soldadura de filete |
| Soldadura a tope de penetración total | Soldadura a tope de penetración total | Soldadura a tope de penetración total | Soldadura a tope de penetración total | Soldadura a tope de penetración total | Soldadura a tope de penetración total | Soldadura a tope de penetración total | Soldadura a tope de penetración parcial o soldadura de filete | Soldadura a tope de penetración total | Soldadura a tope de penetración parcial o soldadura de filete | Soldadura a tope de penetración parcial o soldadura de filete | |
| Igual ancho | Cualquier cambio de ancho menor o igual a una pendiente 1 en 4 | Cualquier cambio de ancho menor o igual a una pendiente 1 en 4 | Cualquier cambio de ancho menor o igual a una pendiente 1 en 4 | Cualquier cambio de ancho menor o igual a una pendiente 1 en 4 | Soldadura a tope de penetración parcial o soldadura de filete | Soldadura a tope de penetración total | Soldadura a tope de penetración parcial o soldadura de filete | Soldadura a tope de penetración parcial o soldadura de filete | |||
| Igual espesor | Cualquier cambio de espesor menor o igual a una pendiente 1 en 4 | Cualquier cambio de espesor menor o igual a una pendiente 1 en 4 | Cualquier cambio de espesor menor o igual a una pendiente 1 en 4 | Cualquier cambio de espesor menor o igual a una pendiente 1 en 4 | Perfil similar | Perfil similar | Perfil similar | Soldadura a tope de penetración total | Soldadura a tope de penetración parcial o soldadura de filete | Soldadura a tope de penetración parcial o soldadura de filete | |
| Igual espesor | (también se aplica si el tercer miembro es angosto y pasa a través del primero) | (también se aplica si el tercer miembro es angosto y pasa a través del primero) | Soldadura a tope de penetración total | Soldadura a tope de penetración parcial o soldadura de filete | Soldadura a tope de penetración parcial o soldadura de filete | ||||||
| Requisitos de fabricación | Soldado en ambos lados | Soldado en ambos lados | Soldado en ambos lados | Soldado en un solo lado únicamente | Soldado en un solo lado únicamente | Desalineamiento con pendiente menor o igual a 1 en 4 | Soldado continuamente alrededor de la unión si el ancho lo permite, si no pulir a ras los extremos de la soldadura (ver X) | Soldado continuamente alrededor de la unión si el ancho lo permite, si no pulir a ras los extremos de la soldadura (ver X) | Soldado continuamente alrededor de la unión si el ancho lo permite, si no pulir a ras los extremos de la soldadura (ver X) | Soldado continuamente alrededor de la unión si el ancho lo permite, si no pulir a ras los extremos de la soldadura (ver X) | |
| Desalineamiento con pendiente menor o igual a 1 en 4 | Con el incremento de la clase, se incrementan las restricciones sobre el perfil y otras discontinuidades de la soldadura | Con el incremento de la clase, se incrementan las restricciones sobre el perfil y otras discontinuidades de la soldadura | No se permite punteo permanente en los 10 mm a partir del borde | No se permite punteo permanente en los 10 mm a partir del borde | No se permite punteo permanente en los 10 mm a partir del borde | Desalineamiento máximo de miembros principales: menor o igual a 0.5t3 | Desalineamiento máximo de miembros principales: menor o igual a 0.5t3 | ||||
| Cepillar a ras el sobrellenado | Con el incremento de la clase, se incrementan las restricciones sobre el perfil y otras discontinuidades de la soldadura | Con el incremento de la clase, se incrementan las restricciones sobre el perfil y otras discontinuidades de la soldadura | Sobre platina de respaldo permanente | Sin respaldo | Cepillar a ras el refuerzo | Desalineamiento máximo de miembros principales: menor o igual a 0.5t3 | Desalineamiento máximo de miembros principales: menor o igual a 0.5t3 | ||||
| Usar platinas de continuidad y escurrimiento, pulir los extremos de la soldadura para suavizarlos | Usar platinas de continuidad y escurrimiento, pulir los extremos de la soldadura para suavizarlos | Usar platinas de continuidad y escurrimiento, pulir los extremos de la soldadura para suavizarlos | Usar platinas de continuidad y escurrimiento, pulir los extremos de la soldadura para suavizarlos | Usar platinas de continuidad y escurrimiento, pulir los extremos de la soldadura para suavizarlos | Usar platinas de continuidad y escurrimiento, pulir los extremos de la soldadura para suavizarlos | Desalineamiento máximo de miembros principales: menor o igual a 0.5t3 | Desalineamiento máximo de miembros principales: menor o igual a 0.5t3 | ||||
| Limar o pulir cualquier socavadura, particularmente en las esquinas externas | Limar o pulir cualquier socavadura, particularmente en las esquinas externas | Limar o pulir cualquier socavadura, particularmente en las esquinas externas | Limar o pulir cualquier socavadura, particularmente en las esquinas externas | Limar o pulir cualquier socavadura, particularmente en las esquinas externas | Limar o pulir cualquier socavadura, particularmente en las esquinas externas | Limar o pulir cualquier socavadura, particularmente en las esquinas externas | Limar o pulir cualquier socavadura, particularmente en las esquinas externas | Limar o pulir cualquier socavadura, particularmente en las esquinas externas | Limar o pulir cualquier socavadura, particularmente en las esquinas externas | ||
| Requisitos especiales de inspección | Incrementar, con la clase, el uso de colorantes permanentes, radiografías y métodos de ultrasonido para verificar la ausencia de discontinuidades detrimentales | Incrementar, con la clase, el uso de colorantes permanentes, radiografías y métodos de ultrasonido para verificar la ausencia de discontinuidades detrimentales | Incrementar, con la clase, el uso de colorantes permanentes, radiografías y métodos de ultrasonido para verificar la ausencia de discontinuidades detrimentales | Incrementar, con la clase, el uso de colorantes permanentes, radiografías y métodos de ultrasonido para verificar la ausencia de discontinuidades detrimentales | Incrementar, con la clase, el uso de colorantes permanentes, radiografías y métodos de ultrasonido para verificar la ausencia de discontinuidades detrimentales | Incrementar, con la clase, el uso de colorantes permanentes, radiografías y métodos de ultrasonido para verificar la ausencia de discontinuidades detrimentales | Incrementar, con la clase, el uso de colorantes permanentes, radiografías y métodos de ultrasonido para verificar la ausencia de discontinuidades detrimentales | Incrementar, con la clase, el uso de colorantes permanentes, radiografías y métodos de ultrasonido para verificar la ausencia de discontinuidades detrimentales | Incrementar, con la clase, el uso de colorantes permanentes, radiografías y métodos de ultrasonido para verificar la ausencia de discontinuidades detrimentales | Incrementar, con la clase, el uso de colorantes permanentes, radiografías y métodos de ultrasonido para verificar la ausencia de discontinuidades detrimentales | Incrementar, con la clase, el uso de colorantes permanentes, radiografías y métodos de ultrasonido para verificar la ausencia de discontinuidades detrimentales |
| Todas las regiones esforzadas a través de la dirección del espesor deben estar libres de rolado laminar o discontinuidades de extrusión | Todas las regiones esforzadas a través de la dirección del espesor deben estar libres de rolado laminar o discontinuidades de extrusión | Todas las regiones esforzadas a través de la dirección del espesor deben estar libres de rolado laminar o discontinuidades de extrusión | Todas las regiones esforzadas a través de la dirección del espesor deben estar libres de rolado laminar o discontinuidades de extrusión | Todas las regiones esforzadas a través de la dirección del espesor deben estar libres de rolado laminar o discontinuidades de extrusión | |||||||
| Área de esfuerzos de diseño | Sección transversal mínima del miembro en el punto de localización potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización potencial del agrietamiento | Sección transversal mínima del miembro en el punto de localización potencial del agrietamiento | Área de garganta efectiva |
| Parámetro especial de esfuerzos de diseño | Use el coeficiente de concentración de esfuerzos a menos que el tercer miembro sea una platina o tenga platinas de continuidad | Use el coeficiente de concentración de esfuerzos a menos que el tercer miembro sea una platina o tenga platinas de continuidad | Se debe usar el coeficiente de concentración de esfuerzos | Se debe usar el coeficiente de concentración de esfuerzos | |||||||
| Tipo número | 3,1 | 3,2 | 3,3 | 3,4 | 3,5 | 3,6 | 3,7 | 3,8 | 3,9 | 3,10 | 3,11 |
| Clase máxima permitida | 42 | 35 | 29 | 24 | 17 | 24 | 24 | 20 | 24 | 20 | 14 |
F.5.7.4 — Carga de fatiga
Todas las fuentes de esfuerzo fluctuante en la estructura deben ser identificadas:
- (a) Cargas móviles superpuestas, incluyendo vibraciones de maquinaria en estructuras estacionarias
- (b) Cargas ambientales tales como viento, olas, etc.
- (c) Fuerzas de aceleración en estructuras móviles
- (d) Cambios de temperatura
La carga para fatiga normalmente se describe en términos de un espectro de carga de diseño que define un rango de intensidades de un evento de carga viva específico y el número de veces que cada nivel de intensidad es aplicado durante la vida de diseño de la estructura. Si dos o más eventos de carga viva independientes son de probable ocurrencia entonces será necesario especificar el desfase entre ellos.
Una guía sobre la carga específica para el estimativo de la fatiga se puede obtener en normas expedidas por entidades de reconocida autoridad.
Un estimativo realista de la carga de fatiga es crucial para el cálculo de la vida de la estructura. Cuando no hayan datos publicados sobre la carga viva, hay que recurrir a obtener datos de estructuras existentes sujetas a efectos similares. Registrando la deformación continua o midiendo la deflexión durante un período apropiado de tiempo, se pueden inferir los datos de carga mediante el análisis subsecuente de la respuesta. Se debe dar especial atención a determinar los efectos de magnificación dinámica cuando las frecuencias de carga son cercanas a una de las frecuencias naturales de la estructura (véase F.5.8.4.2).
El espectro de carga de diseño debe seleccionarse teniendo en cuenta que es un estimativo del límite superior de las condiciones de servicio acumuladas sobre la vida de diseño completa de la estructura, Se deben considerar todos los efectos ambientales y operacionales generados por el uso previsto de la estructura durante ese período. El límite de confianza del espectro de carga de diseño debe basarse en la media menos 2 límites de desviación estándar tanto para amplitud como para frecuencia.
F.5.7.5 — Esfuerzos
F.5.7.5.1 — Derivación de esfuerzos
Se debe usar la teoría elástica para modelar la estructura cuando se desea calcular la respuesta de esfuerzo a partir de eventos de carga específicos. Las propiedades de la sección no se deben reducir por efectos de la zona afectada por el calor o de pandeo local (pero véase F.5.7.5.2 (a) (4)). La modelación de la rigidez elástica de miembros y uniones debe ser exacta e incluir los efectos de cualquier material no estructural permanente que pueda modificarla. No se debe permitir la redistribución plástica de esfuerzos.
Cuando los datos de respuesta de esfuerzo van a ser obtenidos por medidas de deformación de una estructura similar, se debe poner cuidado especial para situar los transductores de deformación para asegurar que el parámetro de esfuerzo correcto está siendo medido (véase F.5.7.5.2). En F.5.8.4 se amplía la información sobre medida de datos de deformación.
F.5.7.5.2 — Parámetros de esfuerzo
El esfuerzo a usar en los procedimientos de estimar la fatiga en F.5.7.3 depende del sitio de iniciación de la grieta y del camino de propagación, así:
- (a) Material base y soldaduras a tope de penetración total — Las grietas se inician en la intersección de la soldadura con el metal de base, en los agujeros para los sujetadores, en las superficies de empalme o traslapo, etc. y se propagan a través del material base o del metal completamente penetrado de la soldadura y deben ser evaluadas usando el rango nominal de esfuerzo principal en el miembro en ese punto.
Los efectos de concentración local de esfuerzos del perfil de soldadura, de los agujeros de remaches y tornillos, etc. deben ignorarse ya que ellos son tomados en cuenta en los datos de resistencia fr − N para la clase de detalle apropiada y por lo tanto no necesitan ser calculados (véanse las tablas F.5.7.2-1 a F.5.7.2-3). Si se utilizan modelos detallados con elementos finitos de las uniones, la malla no debe ser más fina que los esfuerzos locales usados (véase también el literal (a) de F.5.8.4.4).
Se deben tomar en cuenta otros efectos geométricos mayores que pueden generar distribuciones no lineales de esfuerzos en ciertas circunstancias (véase la figura F.5.7.2). Esta situación se presenta en:
- (1) Cambios bruscos en la forma de la sección transversal, por ejemplo en destijeres
- (2) Cambios bruscos en la rigidez de la sección transversal, por ejemplo en uniones en ángulo entre miembros de pared delgada
- (3) Cambios en dirección o alineamiento más allá de lo permitido en las tablas F.5.7.2-1 a F.5.7.3-2
- (4) Esfuerzos de flexión secundarios generados por la rigidez de uniones en estructuras en celosía
- (5) Ineficiencia de transmisión de esfuerzos por cortante, distorsión y alabeo en miembros Anchos formados con láminas y miembros huecos
- (6) Efectos de flexión no lineal fuera del plano en componentes esbeltos tales como láminas planas donde el esfuerzo estático es cercano al esfuerzo crítico elástico, por ejemplo el campo tensionado en almas
La presencia de esfuerzos residuales en uniones soldadas puede ignorarse ya que éstos están ya incluidos en los datos fr − N. En uniones mecánicas, siempre que cualquier esfuerzo residual de tensión sea tenido en cuenta, esa parte del rango de esfuerzos que está en compresión general puede reducirse un 40%.
- (b) Soldaduras de filete y a tope de penetración parcial — Las grietas se inician en la raíz de la soldadura y se propagan a través de la garganta. Deben ser estimadas usando la suma vectorial de los esfuerzos de corte en el metal de aporte de la soldadura basándose en las dimensión de garganta efectiva (véase la figura F.5.7.6-2).
En uniones traslapadas en un plano, el esfuerzo por unidad de longitud de soldadura puede calcularse con base en el área promedio para fuerzas axiales y un módulo elástico polar del grupo de soldaduras para momentos en el plano (véase la figura F.5.7.6-3).
En uniones en T, cualquier efecto de rigidez axial diferente a lo largo de la unión debe ser considerado.
Cuando filetes simples o soldaduras a tope de penetración incompleta están sujetos a momentos de flexión fuera de su plano, los esfuerzos en la raíz deben calcularse usando una distribución lineal de esfuerzos a través de la garganta (véase la figura F.5.7.6-4).
No se puede permitir el contacto de apoyo sobre la cara de la raíz en uniones soldadas con penetración parcial.
- (c) Sujetadores roscados bajo carga axial — Las grietas se inician en las raíces de las roscas y deben ser evaluadas usando el esfuerzo medio axial en el área del núcleo de la rosca. Cuando hay también presencia de flexión, se debe usar el esfuerzo pico calculado sobre el módulo elástico del núcleo.
F.5.7.6 — Derivación de los espectros de esfuerzos
F.5.7.6.1 — Conteo de ciclos
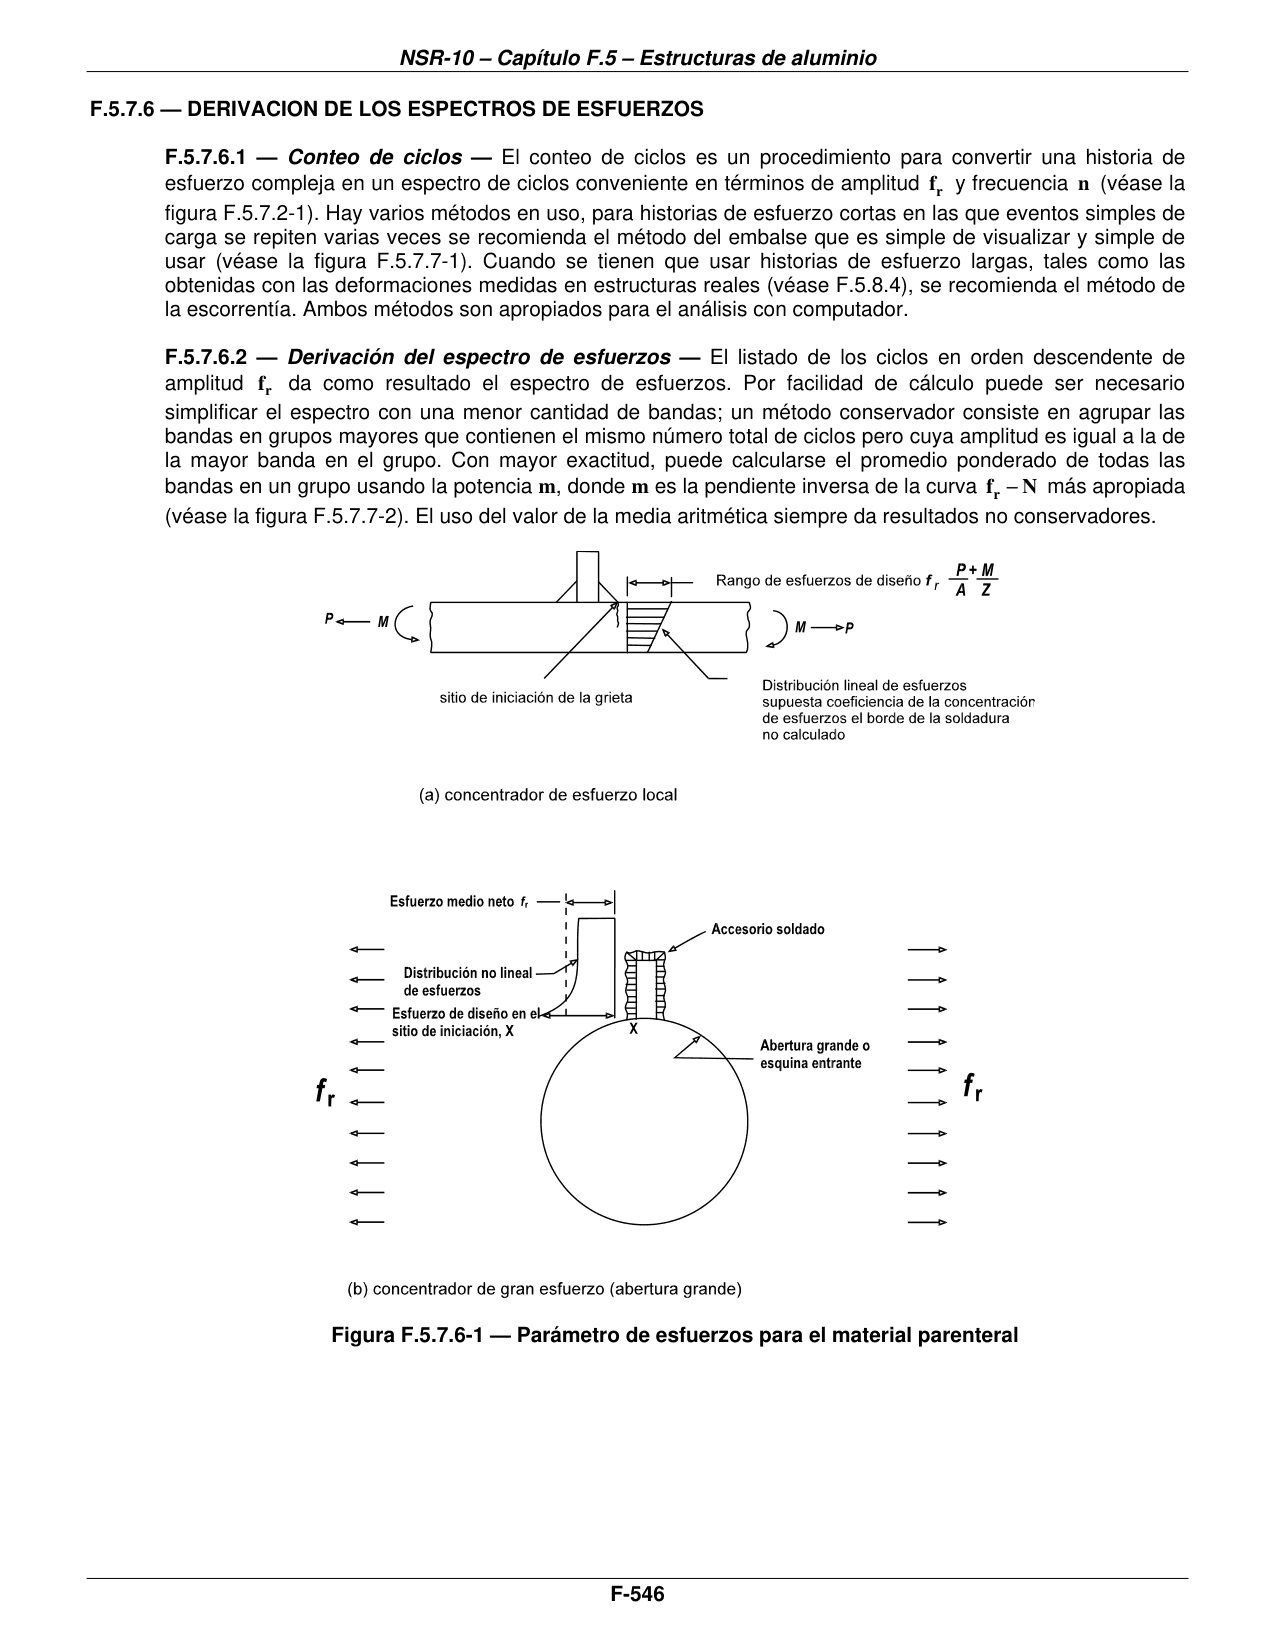
El conteo de ciclos es un procedimiento para convertir una historia de esfuerzo compleja en un espectro de ciclos conveniente en términos de amplitud fr y frecuencia n (véase la figura F.5.7.2-1). Hay varios métodos en uso, para historias de esfuerzo cortas en las que eventos simples de carga se repiten varias veces se recomienda el método del embalse que es simple de visualizar y simple de usar (véase la figura F.5.7.7-1). Cuando se tienen que usar historias de esfuerzo largas, tales como las obtenidas con las deformaciones medidas en estructuras reales (véase F.5.8.4), se recomienda el método de la escorrentía. Ambos métodos son apropiados para el análisis con computador.
F.5.7.6.2 — Derivación del espectro de esfuerzos
El listado de los ciclos en orden descendente de amplitud fr da como resultado el espectro de esfuerzos. Por facilidad de cálculo puede ser necesario simplificar el espectro con una menor cantidad de bandas; un método conservador consiste en agrupar las bandas en grupos mayores que contienen el mismo número total de ciclos pero cuya amplitud es igual a la de la mayor banda en el grupo. Con mayor exactitud, puede calcularse el promedio ponderado de todas las bandas en un grupo usando la potencia m, donde m es la pendiente inversa de la curva fr − N más apropiada (véase la figura F.5.7.7-2). El uso del valor de la media aritmética siempre da resultados no conservadores.
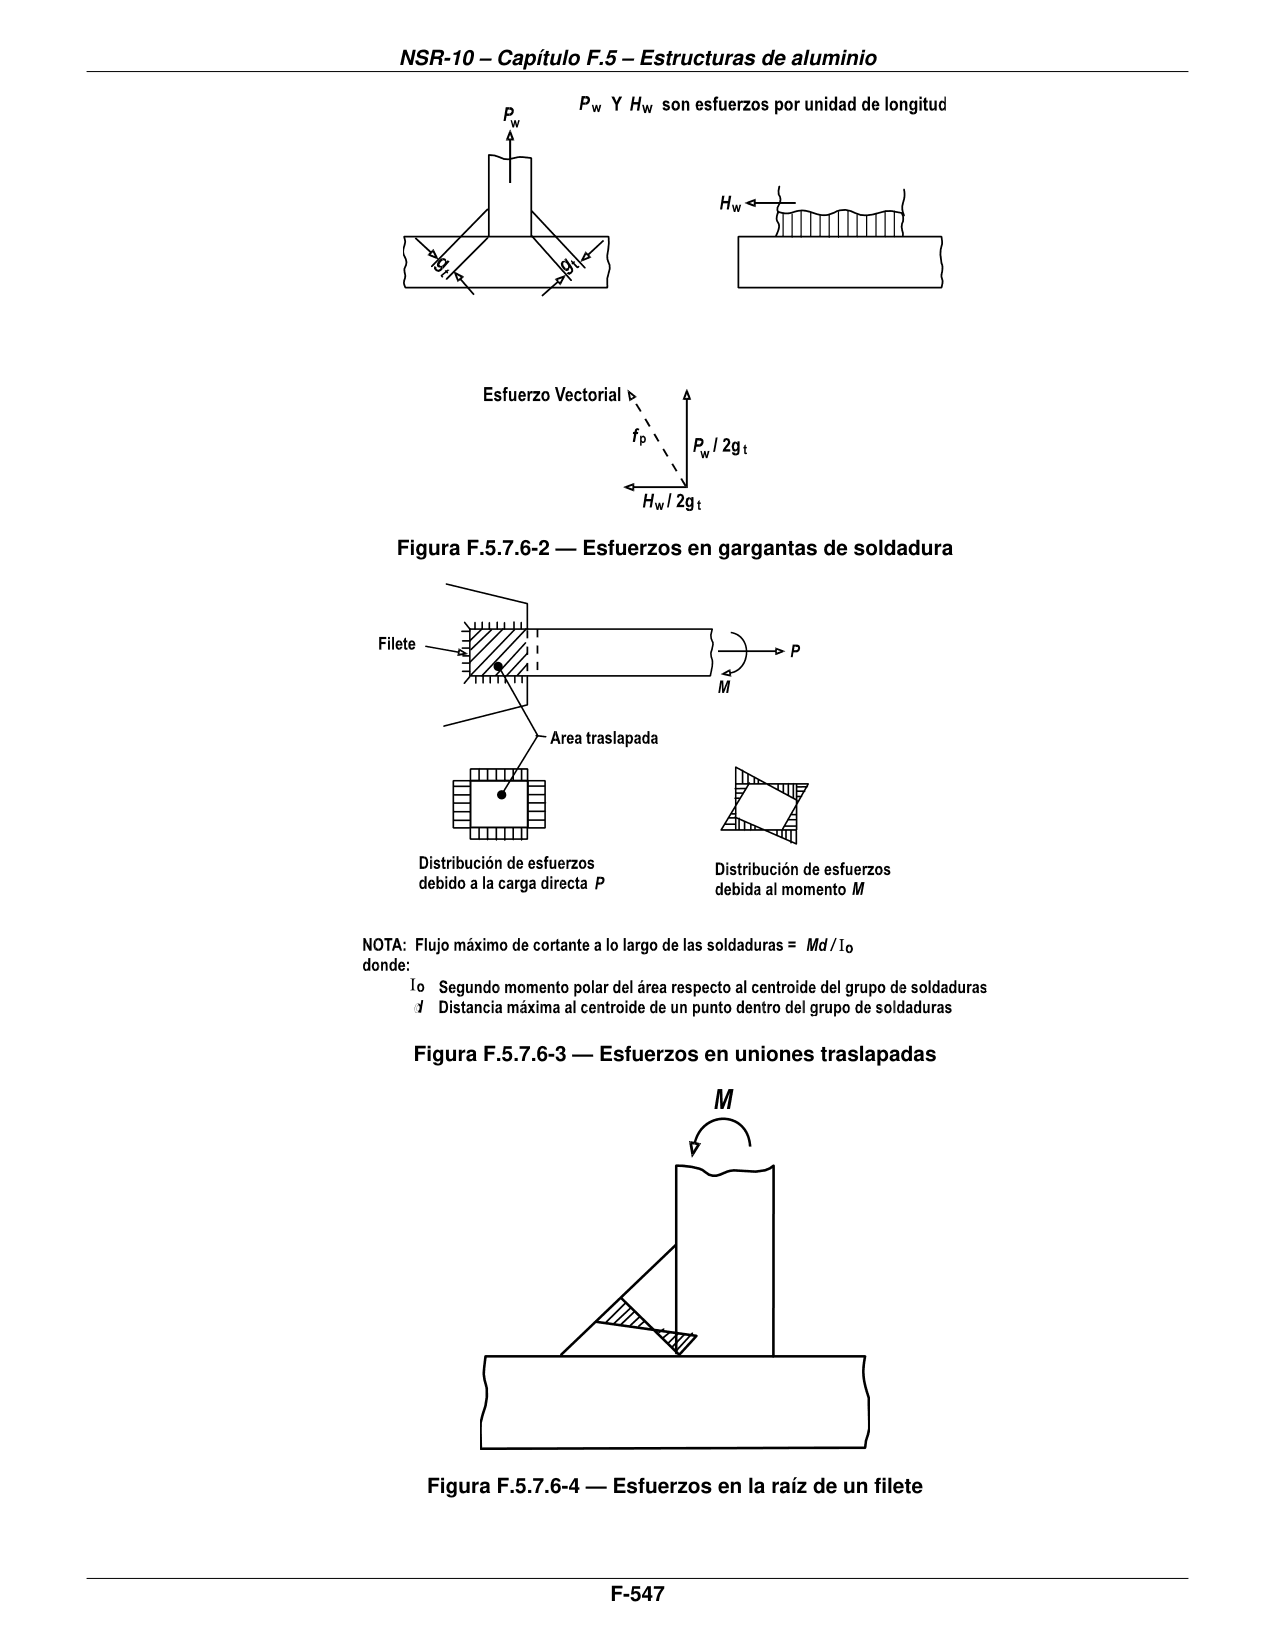
NOTA: Flujo máximo de cortante a lo largo de las soldaduras = Md / Io
donde:
| Io | Segundo momento polar del área respecto al centroide del grupo de soldaduras |
| d | Distancia máxima al centroide de un punto dentro del grupo de soldaduras |
F.5.7.7 — Clasificación de detalles
La resistencia a la fatiga de un detalle siempre depende de los siguientes factores:
- (a) La dirección del esfuerzo fluctuante con relación al detalle
- (b) La localización del agrietamiento inicial en el detalle
- (c) La distribución geométrica y la proporción relativa del detalle
Puede depender también de:
- (a) La forma del producto
- (b) El material (a menos que sea soldado)
- (c) El método de fabricación
- (d) El grado de inspección después de la fabricación
Las tablas F.5.7.2-1 a F.5.7.3-2 muestran la clasificación de los detalles más frecuentemente usados. Por conveniencia han sido divididos en tres grupos básicos, a saber:
- i. Tipo 1, detalles no soldados, véase la tabla F.5.7.2-1
- ii. Tipo 2, detalles soldados sobre la superficie de un miembro cargado, véase la tabla F.5.7.3-1
- iii. Tipo 3, detalles soldados en conexiones de extremo, véase la tabla F.5.7.3-2
Las tablas se usan para identificar el detalle en la figura más cercano al de la estructura que se está evaluando. Luego, las clases de sitios particulares de iniciación de agrietamiento asociadas con ellos, se revisan en la tabla apropiada. En algunos casos, se pueden necesitar operaciones particulares de inspección y fabricación.
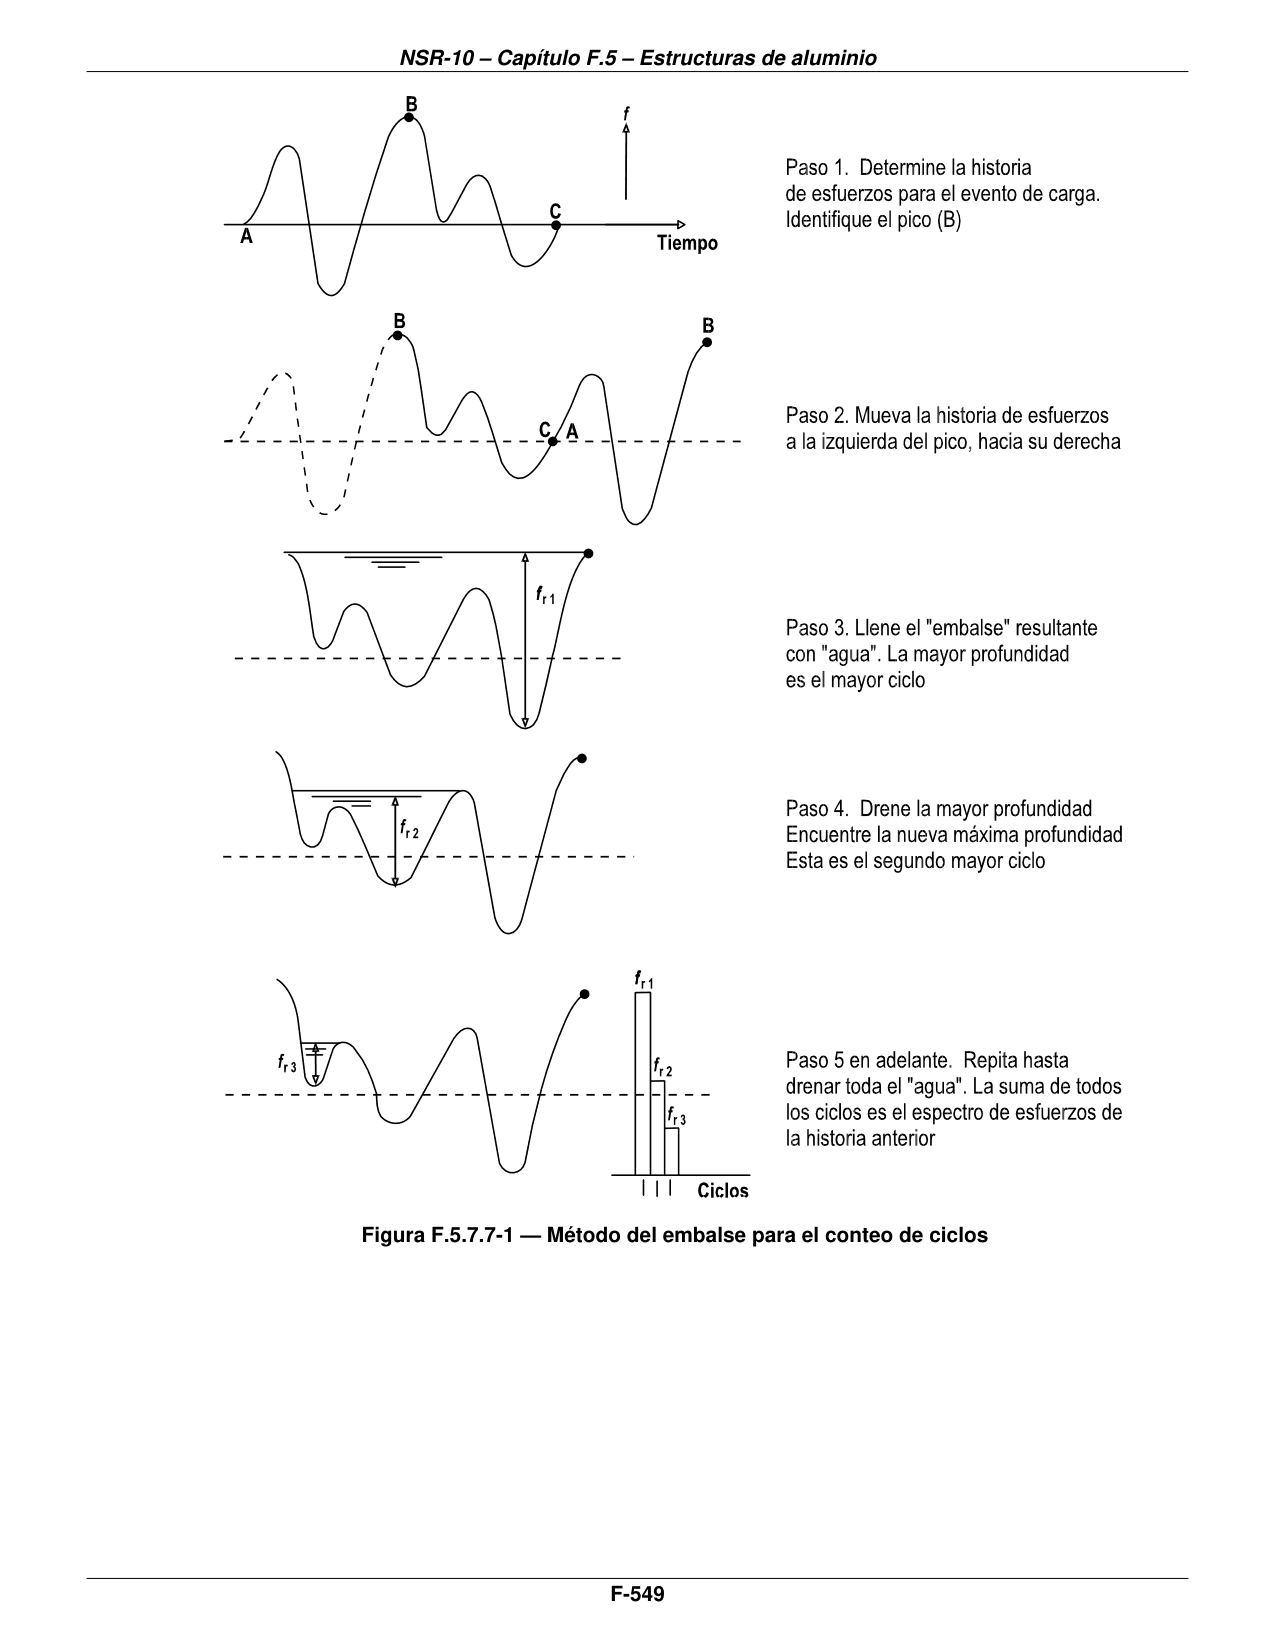
- Paso 1. Determine la historia de esfuerzos para el evento de carga. Identifique el pico (B)
- Paso 2. Mueva la historia de esfuerzos a la izquierda del pico, hacia su derecha
- Paso 3. Llene el “embalse” resultante con “agua”. La mayor profundidad es el mayor ciclo
- Paso 4. Drene la mayor profundidad Encuentre la nueva máxima profundidad Esta es el segundo mayor ciclo
- Paso 5 en adelante. Repita hasta drenar toda el “agua”. La suma de todos los ciclos es el espectro de esfuerzos de la historia anterior
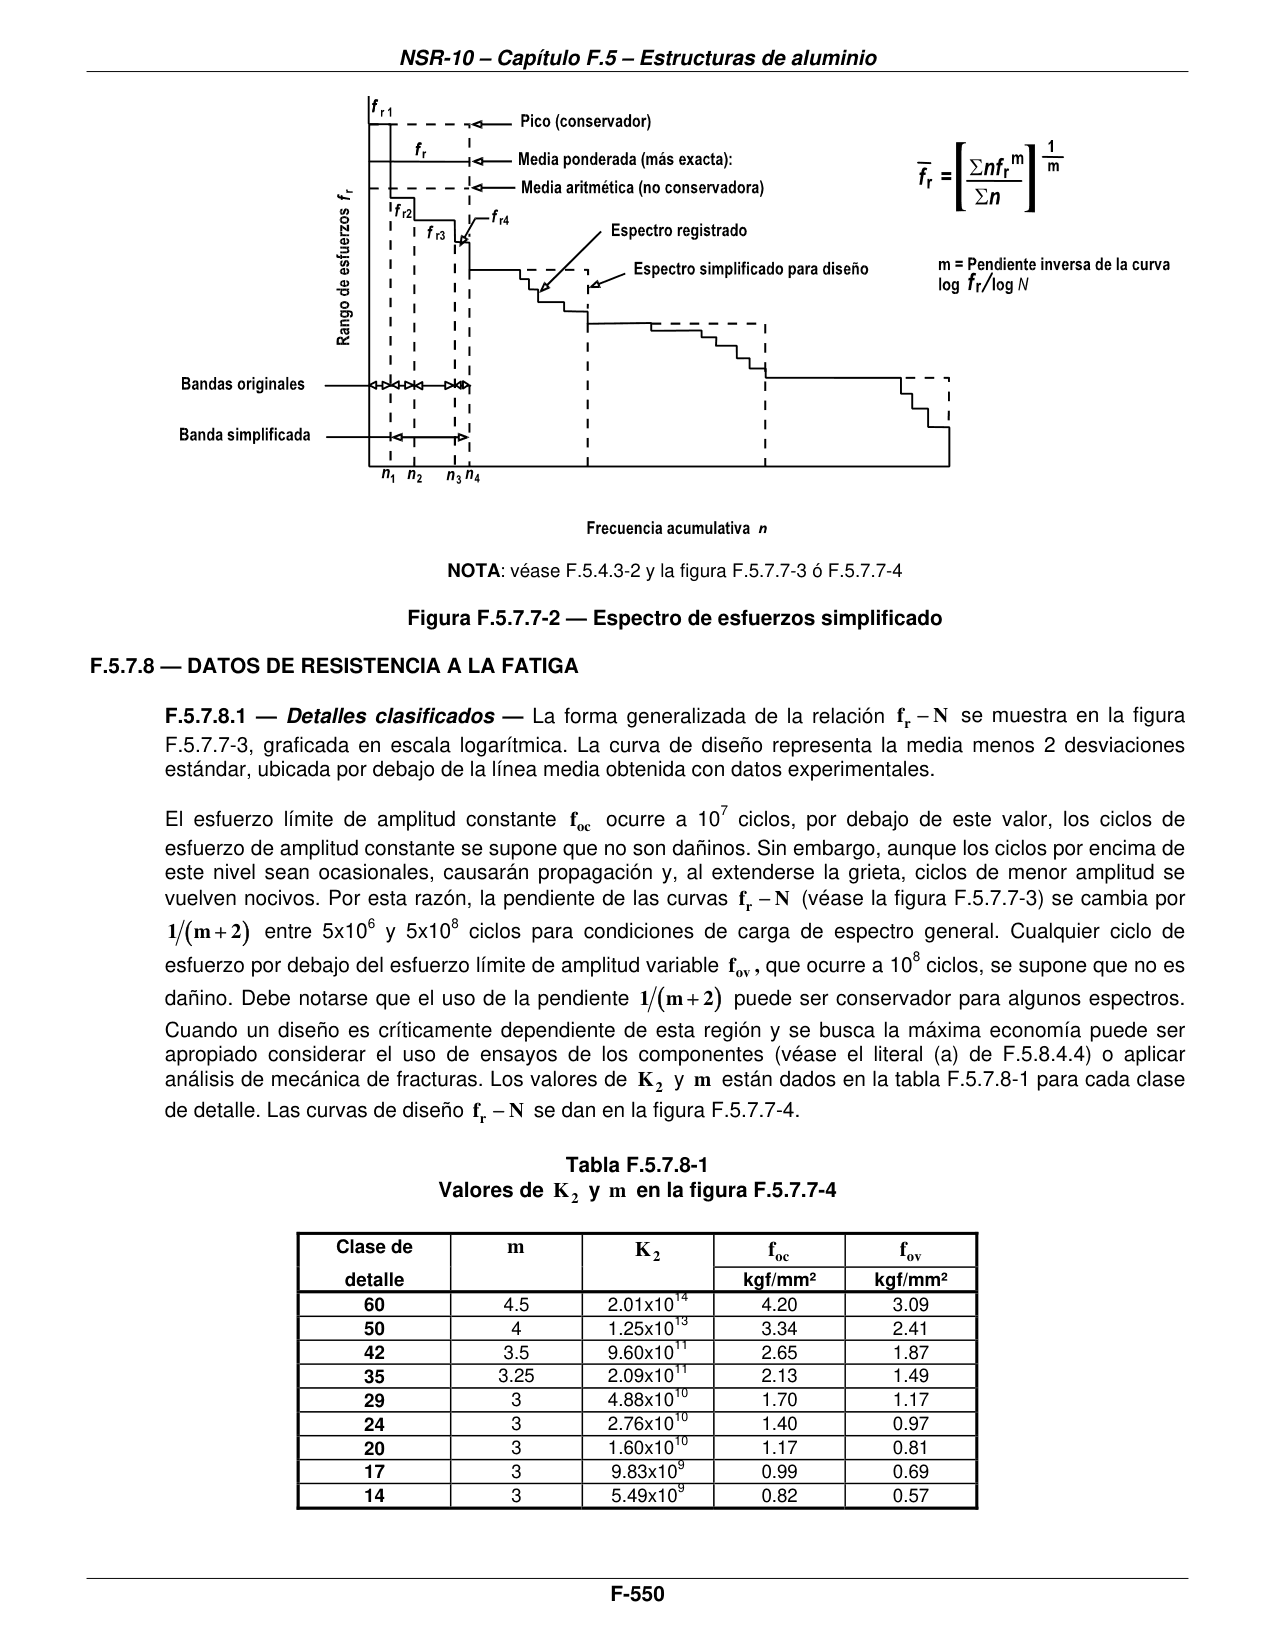
| f̄r = (∑ n fr^m / ∑ n)^(1/m) |
| m | = Pendiente inversa de la curva log fr / log N |
NOTA: véase F.5.4.3-2 y la figura F.5.7.7-3 ó F.5.7.7-4
F.5.7.8 — Datos de resistencia a la fatiga
F.5.7.8.1 — Detalles clasificados
La forma generalizada de la relación fr − N se muestra en la figura F.5.7.7-3, graficada en escala logarítmica. La curva de diseño representa la media menos 2 desviaciones estándar, ubicada por debajo de la línea media obtenida con datos experimentales.
El esfuerzo límite de amplitud constante foc ocurre a 10⁷ ciclos, por debajo de este valor, los ciclos de esfuerzo de amplitud constante se supone que no son dañinos. Sin embargo, aunque los ciclos por encima de este nivel sean ocasionales, causarán propagación y, al extenderse la grieta, ciclos de menor amplitud se vuelven nocivos. Por esta razón, la pendiente de las curvas fr − N (véase la figura F.5.7.7-3) se cambia por 1/(m + 2) entre 5x10⁶ y 5x10⁸ ciclos para condiciones de carga de espectro general. Cualquier ciclo de esfuerzo por debajo del esfuerzo límite de amplitud variable fov, que ocurre a 10⁸ ciclos, se supone que no es dañino. Debe notarse que el uso de la pendiente 1/(m + 2) puede ser conservador para algunos espectros. Cuando un diseño es críticamente dependiente de esta región y se busca la máxima economía puede ser apropiado considerar el uso de ensayos de los componentes (véase el literal (a) de F.5.8.4.4) o aplicar análisis de mecánica de fracturas. Los valores de K2 y m están dados en la tabla F.5.7.8-1 para cada clase de detalle. Las curvas de diseño fr − N se dan en la figura F.5.7.7-4.
| Clase de detalle | m | K2 | foc (kgf/mm²) | fov (kgf/mm²) |
|---|---|---|---|---|
| 60 | 4.5 | 2.01x10¹⁴ | 4.20 | 3.09 |
| 50 | 4 | 1.25x10¹³ | 3.34 | 2.41 |
| 42 | 3.5 | 9.60x10¹¹ | 2.65 | 1.87 |
| 35 | 3.25 | 2.09x10¹¹ | 2.13 | 1.49 |
| 29 | 3 | 4.88x10¹⁰ | 1.70 | 1.17 |
| 24 | 3 | 2.76x10¹⁰ | 1.40 | 0.97 |
| 20 | 3 | 1.60x10¹⁰ | 1.17 | 0.81 |
| 17 | 3 | 9.83x10⁹ | 0.99 | 0.69 |
| 14 | 3 | 5.49x10⁹ | 0.82 | 0.57 |
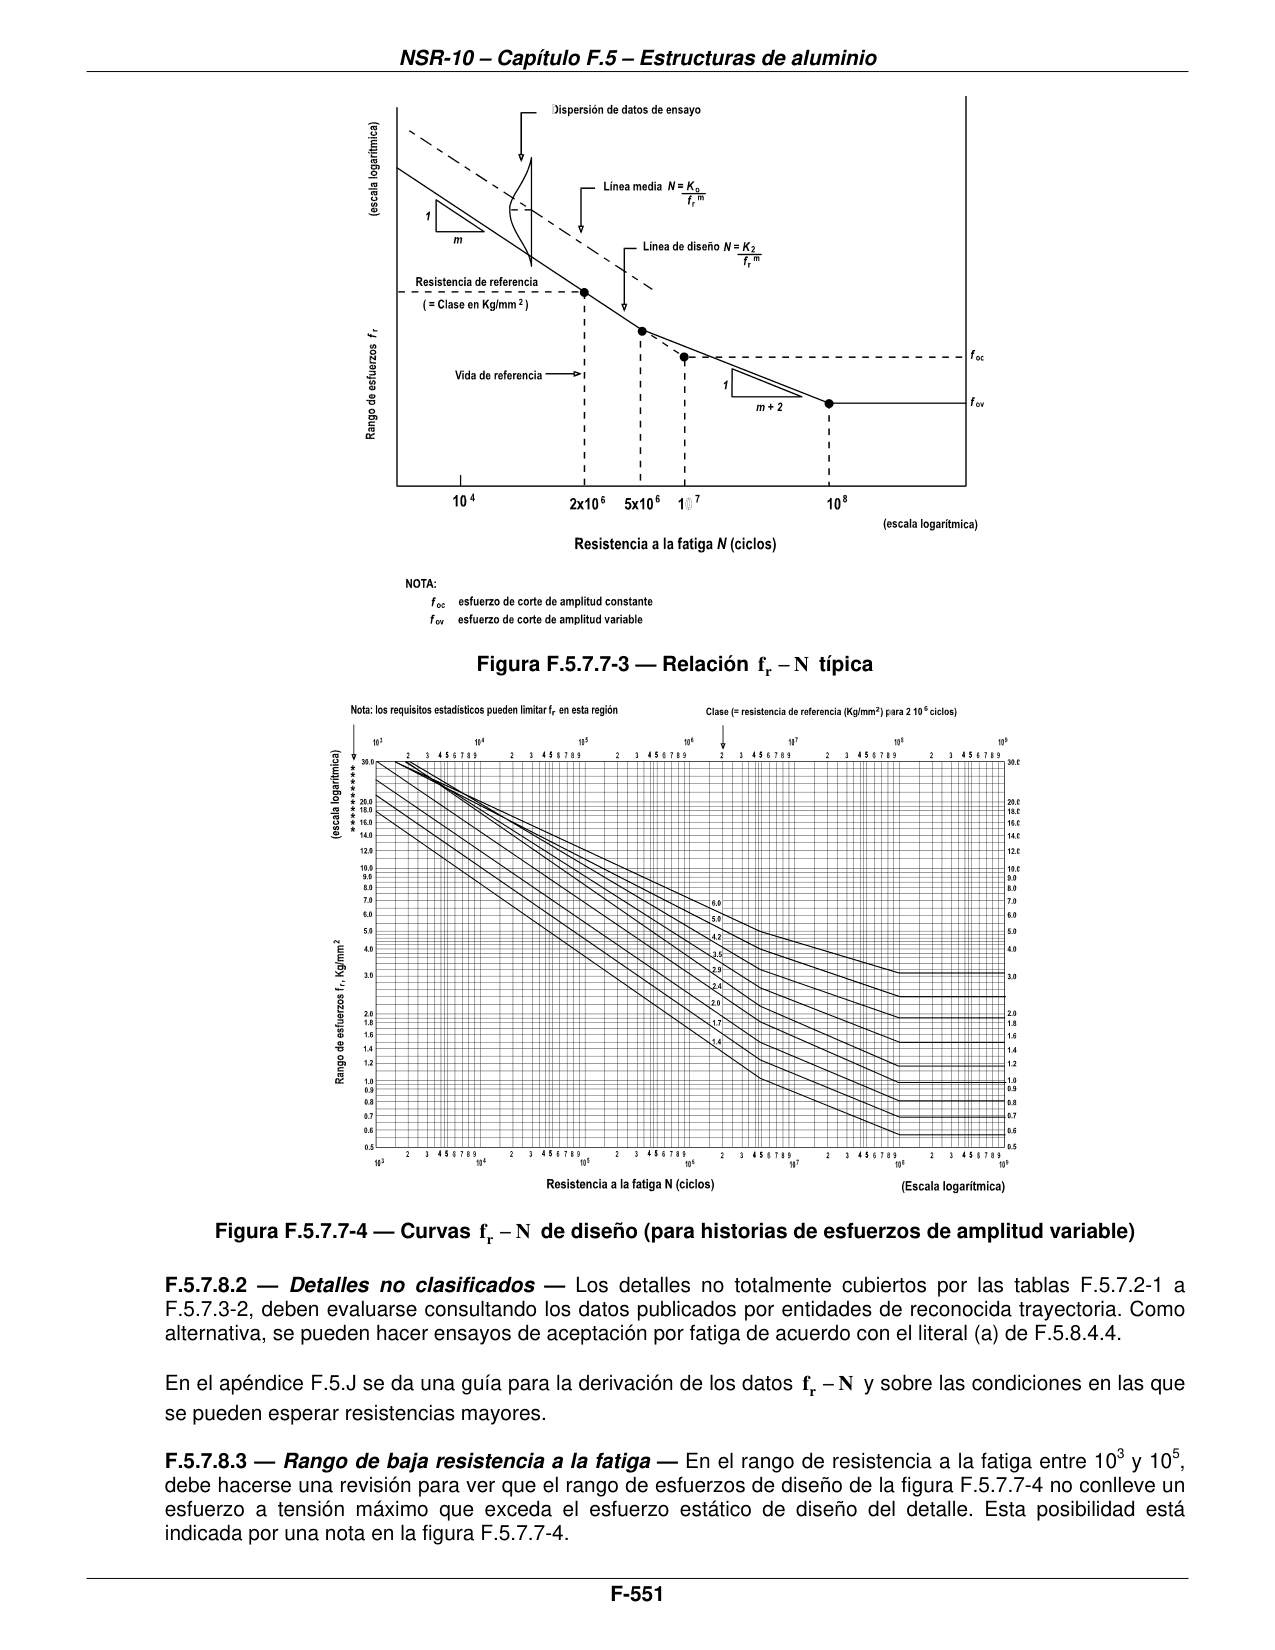
NOTA:
| foc | esfuerzo de corte de amplitud constante |
| fov | esfuerzo de corte de amplitud variable |
Nota: los requisitos estadísticos pueden limitar fr en esta región
F.5.7.8.2 — Detalles no clasificados
Los detalles no totalmente cubiertos por las tablas F.5.7.2-1 a F.5.7.3-2, deben evaluarse consultando los datos publicados por entidades de reconocida trayectoria. Como alternativa, se pueden hacer ensayos de aceptación por fatiga de acuerdo con el literal (a) de F.5.8.4.4.
En el apéndice F.5.J se da una guía para la derivación de los datos fr − N y sobre las condiciones en las que se pueden esperar resistencias mayores.
F.5.7.8.3 — Rango de baja resistencia a la fatiga
En el rango de resistencia a la fatiga entre 10³ y 10⁵, debe hacerse una revisión para ver que el rango de esfuerzos de diseño de la figura F.5.7.7-4 no conlleve un esfuerzo a tensión máximo que exceda el esfuerzo estático de diseño del detalle. Esta posibilidad está indicada por una nota en la figura F.5.7.7-4.
F.5.7.8.4 — Técnicas de mejoramiento
La resistencia a la fatiga de ciertos tipos de detalle mostrados en las tablas F.5.7.2-1 a F.5.7.3-2, puede ser mejorada mediante la aplicación de técnicas especiales de fabricación que son generalmente costosas y presentan dificultades para el control de calidad. No deben ser utilizadas para propósitos generales de diseño a menos que la fatiga sea particularmente crítica para la economía global de la estructura en cuyo caso debe buscarse ayuda especializada. Estas técnicas son más comúnmente usadas para superar deficiencias existentes en el diseño.
Las siguientes técnicas han sido usadas con aleaciones de aluminio y son más efectivas para aplicaciones con alto número de ciclos.
- (a) Introducción de esfuerzos compresivos residuales en el punto de iniciación del agrietamiento — Esto puede hacerse en el borde de las soldaduras transversales mediante repujado o martillado. En los agujeros de los tornillos se puede utilizar el método de expansión en frío.
- (b) Reducción del efecto de concentración de esfuerzos en el punto de iniciación de la grieta — Se puede lograr puliendo el borde de las soldaduras transversales hasta lograr un perfil uniforme.
F.5.7.8.5 — Mano de obra
La clase máxima permitida para los detalles clasificados en las tablas F.5.7.2-1 a F.5.7.3-2 representa la resistencia máxima a la fatiga permitida por estas normas para el detalle en cuestión, sin sustentación adicional mediante ensayos (véase F.5.8). Cuando el esfuerzo por fatiga en un detalle clasificado es significativamente menor al permitido, la clase requerida será menor que la clase máxima permitida. Esto siempre ocurre cuando detalles de alta clase están localizados cerca de detalles de baja clase y ambos experimentan fluctuaciones similares de esfuerzo.
Los detalles de más alta clase a menudo requieren inspección adicional y demandan estándares de mano de obra más altos. Es importante para la economía de la fabricación que los estándares de inspección y mano de obra no estén gobernados por la clase máxima permitida de cada detalle sino por la clase requerida. La clase requerida en un detalle se obtiene determinando las curvas fr − N más bajas en la figura F.5.7.7-4 en las que el gran total de Miner es menor que la unidad (véase F.5.7.3 (f)).Cuando las fluctuaciones de esfuerzos en un detalle ocurren en más de una dirección, se pueden tener diferentes clases de requisitos para cada dirección.
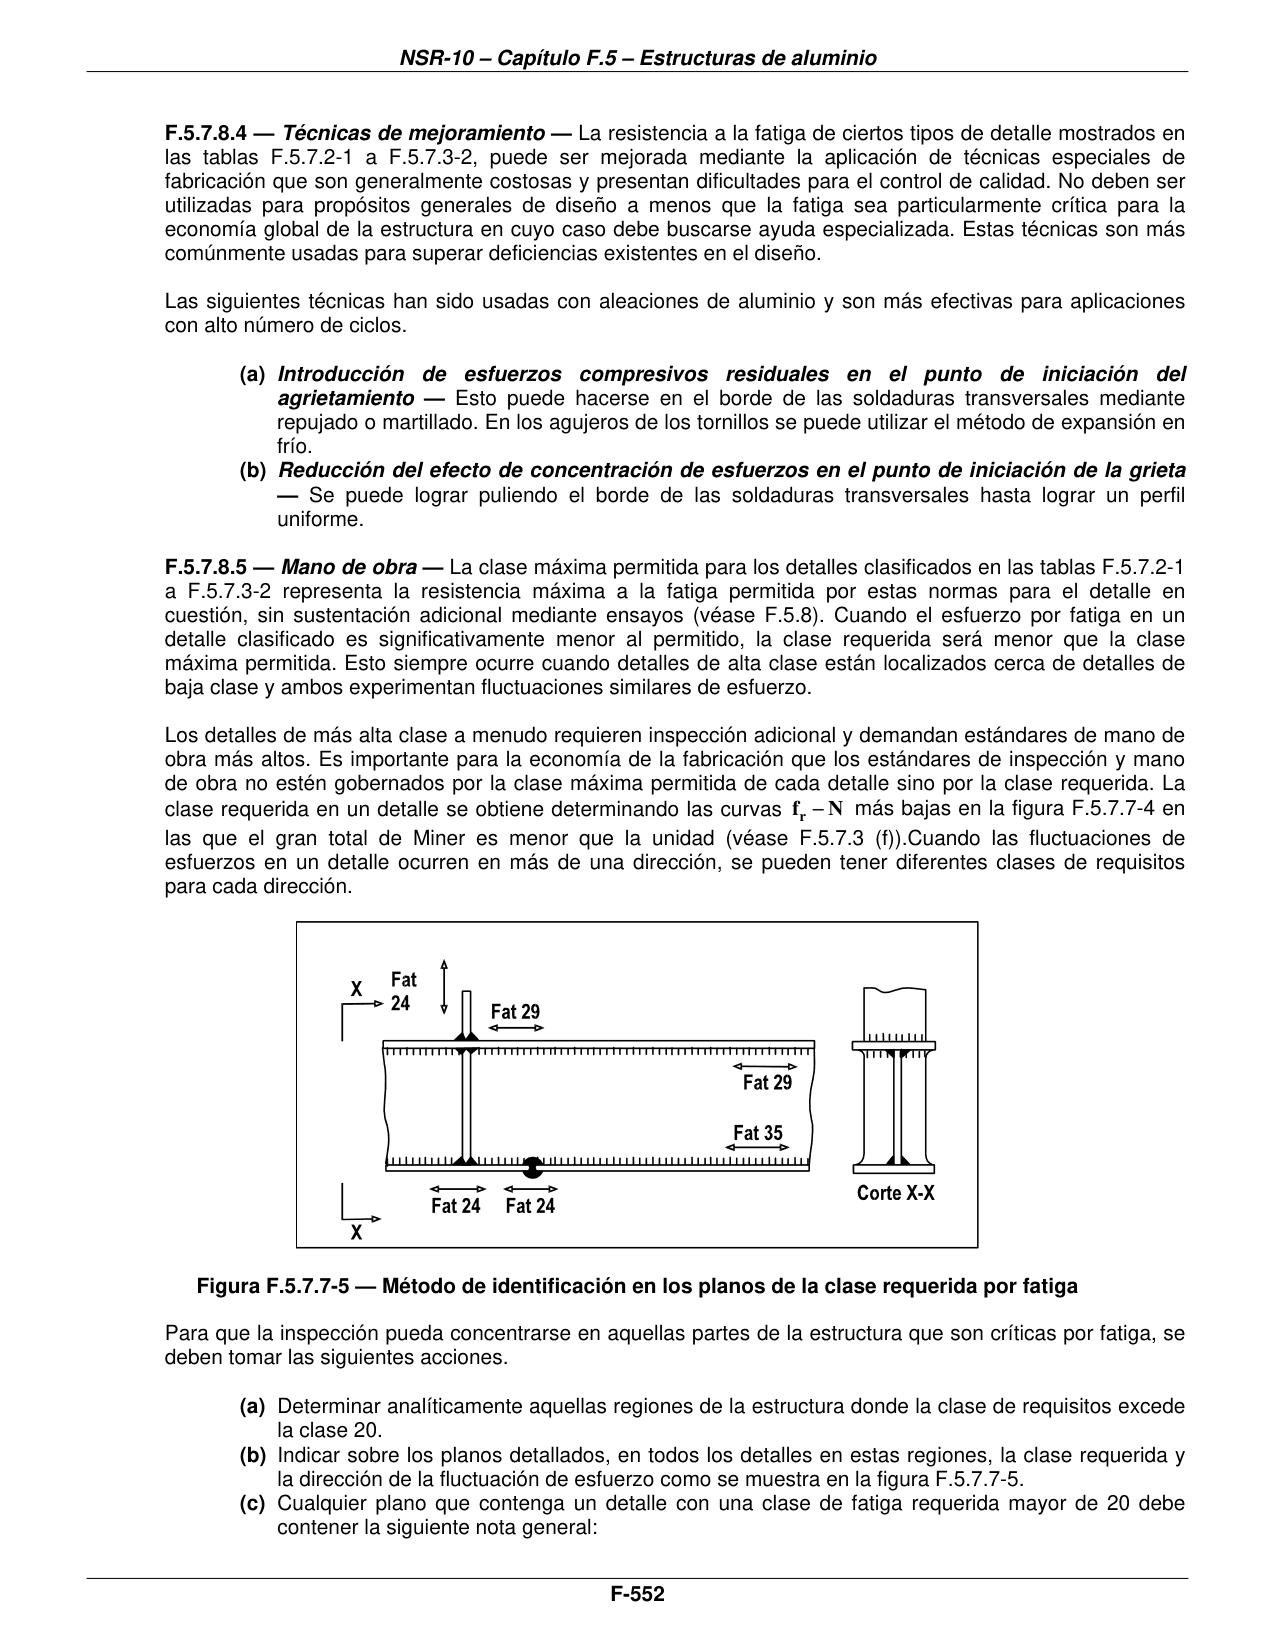
Para que la inspección pueda concentrarse en aquellas partes de la estructura que son críticas por fatiga, se deben tomar las siguientes acciones.
- (a) Determinar analíticamente aquellas regiones de la estructura donde la clase de requisitos excede la clase 20.
- (b) Indicar sobre los planos detallados, en todos los detalles en estas regiones, la clase requerida y la dirección de la fluctuación de esfuerzo como se muestra en la figura F.5.7.7-5.
- (c) Cualquier plano que contenga un detalle con una clase de fatiga requerida mayor de 20 debe contener la siguiente nota general:
Los detalles que requieren calidad por encima de la normal se indican con un número “Fat” y una flecha.