F.2.17 — Diseño por fatiga
Fatiga en miembros y conexiones de acero: rango de esfuerzos admisibles FSR para las categorías A a F (ecuaciones F.2.17.3-1 a F.2.17.3-5, factores RPJP y RFIL), pernos a tensión (F.2.17.4-1 y F.2.17.4-2), requisitos de fabricación y la tabla F.2.17-1 de parámetros por categoría de detalle, con sus ejemplos ilustrativos.
Esta sección se aplica a miembros y conexiones sometidas a un alto número de ciclos de carga, en el rango elástico de esfuerzos y con frecuencia y magnitud suficientes para iniciar grietas y falla progresiva en lo que se define como el estado límite de fatiga.
Se incluyen las siguientes secciones:
- F.2.17.1 — Generalidades
- F.2.17.2 — Cálculo de Esfuerzos Máximos y Rangos de Esfuerzos Admisibles
- F.2.17.3 — Rango de esfuerzos admisibles
- F.2.17.4 — Pernos y Partes Roscadas
- F.2.17.5 — Requisitos Especiales de Fabricación y Montaje
F.2.17.1 — Generalidades
Esta sección se aplica a esfuerzos calculados para condiciones de servicio. El esfuerzo máximo permitido bajo cargas de servicio (no mayoradas) es de 0.66 Fy.
El rango de esfuerzos se define como la magnitud de la variación de los esfuerzos debida a la aplicación o remoción de la carga viva de servicio. En el caso de inversión de esfuerzos, el rango de esfuerzos se calcula como la suma numérica de los esfuerzos repetidos máximos de tensión y compresión o la suma numérica de los esfuerzos cortantes máximos en sentidos opuestos en el punto de probable iniciación de grietas.
En el caso de soldaduras acanaladas de penetración completa, el rango máximo de esfuerzos admisibles calculado con la fórmula F.2.17.3-1 aplica únicamente a soldaduras que hayan sido inspeccionadas con radiografías o ultrasonido y cuya calidad satisfaga los requisitos del código AWS D1.1.
No se requiere evaluar la resistencia a fatiga en los siguientes casos:
- (a) Cuando el rango de esfuerzos por carga viva es menor que el umbral del rango de esfuerzos admisibles, FTH. Véase la tabla F.2.17-1.
- (b) Para miembros fabricados de perfiles o láminas cuando el número de ciclos de aplicación de la carga viva es menor que 20,000.
- (c) Para miembros fabricados de perfiles tubulares estructurales (PTE) en estructuras tipo edificio sujetas a cargas de viento.
La resistencia a carga cíclica determinada en este numeral es aplicable a estructuras expuestas solamente a ambientes corrosivos normales, o con sistemas adecuados de protección a la corrosión, y sujetas a temperaturas que no excedan de 150ºC.
El diseñador estructural deberá suministrar detalles completos de las conexiones, incluyendo tamaños de soldadura, o especificar el número esperado de ciclos de carga y los rangos máximos de momentos, cortantes y cargas axiales en las conexiones.
F.2.17.2 — Cálculo de esfuerzos máximos y rangos de esfuerzos
Los esfuerzos calculados se obtendrán con base en un análisis elástico. Dichos esfuerzos no se amplificarán por factores de concentración de esfuerzos asociados a las discontinuidades geométricas.
Para pernos y barras roscadas sujetos a fuerzas axiales de tensión, los esfuerzos calculados deben incluir los efectos de palanca, si los hubiere. En el caso de cargas axiales combinadas con flexión, los valores máximos para cada tipo de esfuerzo se determinarán teniendo en cuenta las condiciones concurrentes de las cargas aplicadas.
Para miembros de sección transversal simétrica, los pernos y soldaduras deberán distribuirse simétricamente alrededor del eje del miembro, o en caso contrario el rango de esfuerzos totales deberá incluir los esfuerzos debidos a las excentricidades generadas.
Para miembros en perfil angular solicitados por carga axial, en los que el centro de gravedad de las soldaduras de conexión esté localizado entre la línea del centro de gravedad de la sección transversal del ángulo y el centro de la aleta conectada, se pueden ignorar los efectos de la excentricidad. Si el centro de gravedad de las soldaduras de conexión está localizado por fuera de esta zona, los esfuerzos totales, incluidos los debidos a la excentricidad de la junta, deben considerarse en el cálculo del rango de esfuerzos.
F.2.17.3 — Rango de esfuerzos admisibles
El rango de esfuerzos bajo cargas de servicio debe ser menor o igual que el rango de esfuerzos admisibles calculado como sigue:
- (a) Para las categorías de esfuerzos A, B, B’, C, D, E y E’, el rango de esfuerzos admisibles, FSR, se determinará por la fórmula:
| FSR = (Cf 329 / nSR)^0.333 ≥ FTH | (F.2.17.3-1) |
donde:
| Símbolo | Significado |
|---|---|
| FSR | = rango de esfuerzos admisibles, MPa |
| Cf | = constante de la tabla F.2.17-1, para la categoría en consideración |
| nSR | = número de ciclos de carga durante la vida útil. |
| FTH | = umbral del rango de esfuerzos admisibles, rango máximo de esfuerzos para el cual se admite una vida útil indefinida. Véase la tabla F.2.17-1, MPa |
- (b) Para la categoría de esfuerzos F, el rango de esfuerzos admisibles, FSR, se determinará por medio de la fórmula:
| FSR = (Cf × 11 × 10⁴ / nSR)^0.167 ≥ FTH | (F.2.17.3-2) |
- (c) Para una platina solicitada por cargas de tensión, conectada en sus extremos mediante detalles en cruz, en T o de esquina, con soldaduras acanaladas de penetración completa, soldaduras acanaladas de penetración parcial, soldaduras de filete, o combinaciones de las anteriores, siendo las soldaduras transversales a la dirección del esfuerzo, el rango de esfuerzos admisibles en la sección transversal de la platina solicitada por tensión, sobre la línea de borde de la soldadura, se determinará como sigue:
- (i) Con base en que la grieta se inicie desde el borde de la soldadura en la platina a tensión, el rango de esfuerzos admisibles, FSR, se determinará con la fórmula F.2.17.3-3, para la categoría de esfuerzos C, como sigue:
| FSR = (14.4 × 10¹¹ / nSR)^0.333 ≥ 68.9 | (F.2.17.3-3) |
- (ii) Con base en que la grieta se inicie desde la raíz de la soldadura en la platina a tensión, cuando se usen soldaduras acanaladas de penetración parcial, transversales a la dirección del esfuerzo, con o sin filetes de refuerzo o de contorno, el rango de esfuerzos admisibles, FSR, sobre la sección transversal tomada por el borde de la soldadura, se calculará con la fórmula F.2.17.3-4, para la categoría de esfuerzos C′, como sigue:
| FSR = RPJP (14.4 × 10¹¹ / nSR)^0.333 | (F.2.17.3-4) |
donde:
RPJP es el factor de reducción para soldaduras acanaladas de penetración parcial, transversales a la dirección del esfuerzo, reforzadas o no reforzadas, que se calcula como sigue:
| RPJP = ((1.12 − 1.01 (2a / tp) + 1.24 (w / tp)) / tp^0.167) ≤ 1.0 |
Si RPJP = 1, se debe utilizar la categoría de esfuerzos C.
| Símbolo | Significado |
|---|---|
| 2a | = longitud de la cara de la raíz no soldada, medida en dirección del espesor de la platina a tensión, mm |
| w | = tamaño del filete de refuerzo o de contorno, si lo hay, en la dirección del espesor de la platina a tensión, mm |
| tp | = espesor de la platina a tensión, mm |
- (iii) Con base en el inicio de la grieta desde las raíces de un par de soldaduras transversales de filete en lados opuestos de la platina a tensión, el rango de esfuerzos admisibles, FSR, sobre la sección transversal tomada por el borde de la soldaduras, se calculará con la fórmula F.2.17.3-5, para la categoría de esfuerzos C″, como sigue:
| FSR = RFIL (14.4 × 10¹¹ / nSR)^0.333 | (F.2.17.3-5) |
donde:
RFIL es el factor de reducción para juntas donde se use únicamente un par de soldaduras transversales de filete.
| RFIL = ((0.10 + 1.24 (w / tp)) / tp^0.167) ≤ 1.0 |
Si RFIL = 1.0 se debe utilizar la categoría de esfuerzos C.
F.2.17.4 — Pernos y partes roscadas
El rango de esfuerzos para cargas de servicio estará limitado por el rango de esfuerzos admisibles como sigue:
- (a) Para conexiones con conectores mecánicos, cargadas a cortante, el rango de esfuerzos bajo cargas de servicio en el material conectado debe ser menor o igual que el rango de esfuerzos admisibles calculado con la fórmula F.2.17.3-1, donde Asr y Asr deben obtenerse de la sección 2 de la tabla F.2.17-1.
- (b) Para pernos de alta resistencia, pernos comunes y pernos de anclaje con roscas laminadas o cortadas, el rango de esfuerzos de tensión sobre el área neta para tensión, debidos a la carga axial y el momento aplicados más el efecto de la acción de palanca, debe ser menor o igual que el rango de esfuerzos admisibles calculado con la fórmula F.2.17.4-1. El factor Asr se tomará como 3.9 x 10⁸ (como para la categoría de esfuerzos E’). El umbral del rango de esfuerzos, Asr, se tomará como 48 MPa (como para la categoría de esfuerzos D).
| FSR = (1.28 × 10¹¹ / nSR)^0.333 ≥ 48.0 | (F.2.17.4-1) |
El área neta a tensión está dada por la siguiente fórmula:
| At = (π / 4) (db − 0.9382 p)² | (F.2.17.4-2) |
donde:
| Símbolo | Significado |
|---|---|
| p | = paso de la rosca, mm |
| db | = diámetro nominal del perno, mm |
Para juntas en las que se pueda tener algún material distinto de acero entre las piezas incluidas en el agarre, o para juntas no tensionadas según los requisitos de la tabla F.2.10.3-1, se supondrá que todas las cargas axiales y los momentos aplicados a la junta más los efectos de la acción de palanca serán atendidos exclusivamente por los pernos o barras roscadas.
Para juntas en las cuales el material que se agarra se limite a acero, y que sean tensionadas de acuerdo con los requisitos de la tabla F.2.10.3-1, se permite hacer un análisis de las rigideces relativas de las partes conectadas y de los pernos para determinar el rango de esfuerzos de tensión en los pernos pretensionados, bajo la carga axial, el momento y los efectos de la acción de palanca, asociados a las cargas vivas de servicio. Alternativamente el rango de esfuerzos en los pernos puede suponerse igual al esfuerzo que, sobre el área neta a tensión, causaría el 20% de los valores absolutos de la carga axial y el momento asociados a la totalidad de las cargas de servicio, incluyendo carga viva, carga muerta y otras cargas.
F.2.17.5 — Requisitos especiales de fabricación y montaje
Se permite dejar sin remover las platinas de respaldo longitudinales. Siempre que se utilicen, estas platinas deben ser continuas. Cuando, en juntas largas, se requiera empatarlas, las platinas de respaldo longitudinales deberán unirse con soldaduras a tope de penetración completa y el refuerzo deberá ser pulido antes del ensamble de la junta.
En juntas transversales sometidas a tensión donde se usen platinas de respaldo, se deberá proceder a removerlas, buscar la raíz y soldar por el respaldo.
En juntas transversales en T y de esquina, de penetración completa, debe añadirse una soldadura de filete de refuerzo, de 6 mm o mayor, en las esquinas entrantes.
En bordes cortados con llama que puedan ser sometidos a ciclos de carga con rangos de esfuerzos de tensión, la rugosidad superficial debe ser menor que 25 micras.
Las esquinas entrantes en cortes, destijeres y agujeros de acceso de soldaduras deberán tener radios mayores o iguales a 10 mm, obtenidos mediante taladrado o por punzonado a un diámetro menor para ser luego rimados, o usando corte térmico para formar el radio de corte. Si la porción con radio se forma mediante corte térmico, la superficie cortada debe ser pulida hasta obtener una superficie de metal brillante.
Para juntas transversales a tope en zonas con esfuerzos de tensión importantes, deben utilizarse platinas de extensión para que la terminación de la soldadura quede por fuera de la junta. Estas platinas de extensión deberán ser removidas y el extremo de la soldadura deberá tener un acabado a ras con el borde del miembro. No se usarán platinas de contención en los extremos.
Véase la sección F.2.10.2.2.2 para los requisitos aplicables a los retornos de extremo en algunas soldaduras de filete sometidas a cargas cíclicas de servicio.
| Descripción | Categoría de esfuerzos | Constante A1 | Umbral Asr MPa | Punto potencial de inicio de grieta |
|---|---|---|---|---|
| SECCION 1- MATERIAL EN ZONAS ALEJADAS DE SOLDADURAS | ||||
| 1.1 Metal base, excepto acero resistente a la corrosión atmosférica sin pintar, con acabado de laminación o limpieza superficial. Bordes cortados con llama con un valor de rugosidad superficial de 25 micras o menos, pero sin esquinas entrantes. | A | 250 × 10⁸ | 165 | Alejado de toda soldadura o conexión estructural |
| 1.2 Metal base de acero resistente a la corrosión atmosférica sin pintar, con acabado de laminación o limpieza superficial. Bordes cortados con llama con un valor de rugosidad superficial de 25 micras o menos, pero sin esquinas entrantes. | B | 120 × 10⁸ | 110 | Alejado de toda soldadura o conexión estructural |
| 1.3 Miembros con perforaciones taladradas o rimadas. Miembros con esquinas entrantes en destijeres, cortes y otras discontinuidades geométricas, ejecutados según los requisitos de F.2.17.5, sin incluir agujeros de acceso de soldadura. | B | 120 × 10⁸ | 110 | En cualquier borde externo o en el perímetro de la perforación. |
| 1.4 Perfiles laminados con agujeros de acceso de soldadura que cumplan con los requisitos de las secciones F.2.10.1.6 y F.2.17.5. Miembros con perforaciones taladradas o rimadas para fijación de arriostramientos livianos, donde se tiene una pequeña componente longitudinal de la fuerza en la riostra | C | 44 × 10⁸ | 69 | En la esquina del agujero de acceso de soldadura o en cualquier perforación pequeña (puede contener un perno para conexiones menores. |
| SECCION 2 – MATERIAL CONECTADO EN JUNTAS CONECTADAS MECÁNICAMENTE | ||||
| 2.1 Área bruta del material base en juntas traslapadas conectadas con pernos de alta resistencia, para juntas que cumplan todos los requisitos aplicables a conexiones de deslizamiento crítico. | B | 120 × 10⁸ | 110 | A través de la sección bruta cercana a la perforación. |
| 2.2 Metal base en la sección neta de juntas con pernos de alta resistencia diseñadas por aplastamiento, pero fabricadas e instaladas con todos los requisitos aplicables a conexiones de deslizamiento crítico. | B | 120 × 10⁸ | 110 | En la sección neta, iniciando a los lados de la perforación. |
| 2.3 Metal base en la sección neta de otras juntas conectadas mecánicamente, sin incluir barras de ojo ni platinas para pasadores. | D | 22 × 10⁸ | 48 | En la sección neta, iniciando a los lados de la perforación. |
| 2.4 Metal base en la sección neta de barras de ojo o platinas para pasadores. | E | 11 × 10⁸ | 31 | En la sección neta, iniciando a los lados de la perforación. |
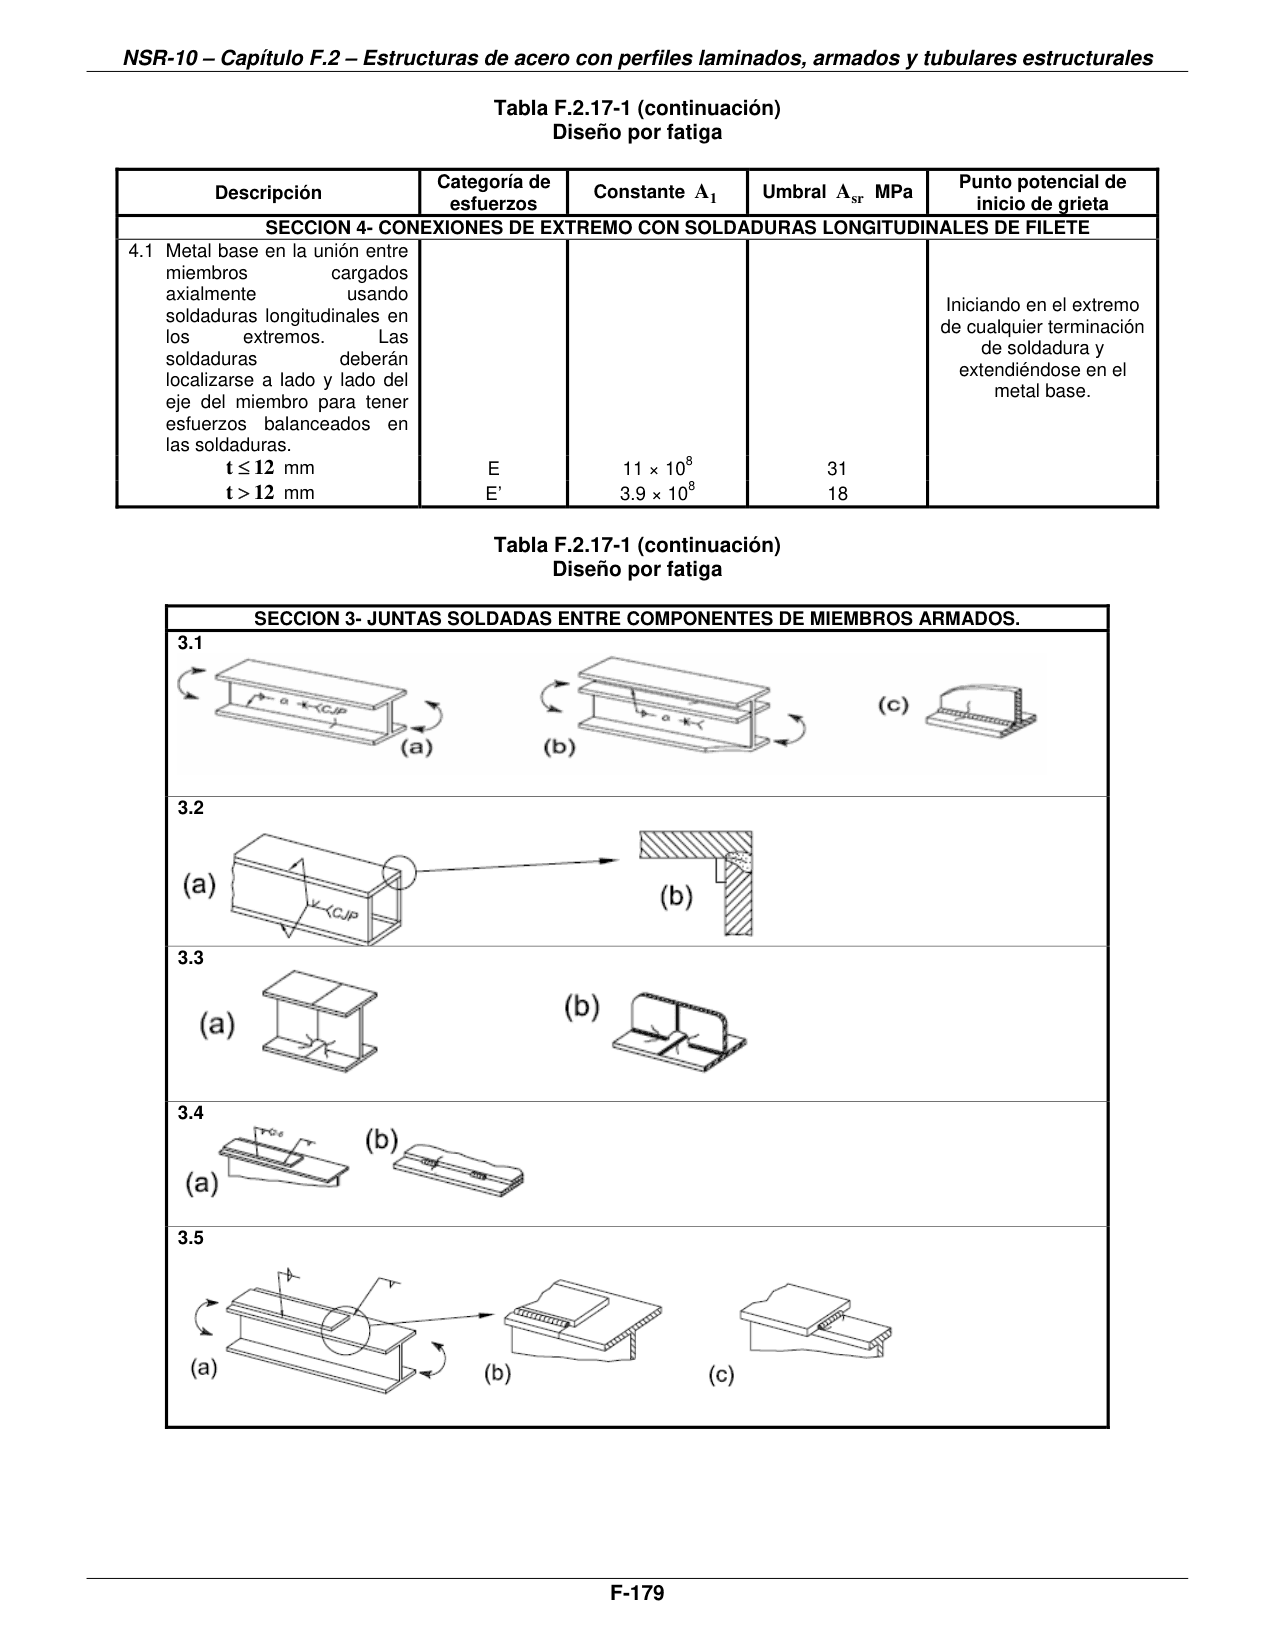
| SECCION 3- JUNTAS SOLDADAS ENTRE COMPONENTES DE MIEMBROS ARMADOS. | ||||
| 3.1 Metal base y metal de la soldadura en miembros sin accesorios, armados a partir de platinas o perfiles conectados con soldaduras longitudinales continuas. Estas soldaduras pueden ser soldaduras acanaladas, de penetración completa, buscando la raíz y aplicando cordón de respaldo, o soldaduras de filete. | B | 120 × 10⁸ | 110 | En discontinuidades superficiales o internas en la soldadura, lejos del extremo de la soldadura. |
| 3.2 Metal base y metal de la soldadura en miembros sin accesorios, armados a partir de platinas o perfiles conectados con soldaduras longitudinales continuas, siendo estas soldaduras acanaladas, de penetración completa, con platina de respaldo que no se remueve, o soldaduras acanaladas de penetración parcial. | B’ | 61 × 10⁸ | 83 | En discontinuidades superficiales o internas en las soldaduras, incluyendo las soldaduras de fijación de las platinas de respaldo. |
| 3.3 Metal base y metal de la soldadura en el extremo de las soldaduras longitudinales, sobre agujeros de acceso de soldadura en miembros armados que se empalman. | D | 22 × 10⁸ | 48 | Desde el extremo de la soldadura hacia el alma o las aletas. |
| 3.4 Metal base en los extremos de los segmentos de soldaduras longitudinales intermitentes de filete. | E | 11 × 10⁸ | 31 | En el material conectado al principio y al final de cualquier segmento de soldadura. |
| 3.5 Metal base en los extremos de cubreplacas soldadas de longitud parcial, más estrechas que la aleta, con extremos rectangulares o con reducción del ancho, y con o sin soldaduras transversales en los extremos; y cubreplacas más anchas que la aleta con soldaduras transversales en los extremos. | ||||
| Espesor de aleta ≤ 20 mm | E | 11 × 10⁸ | 31 | En la aleta sobre el borde de la soldadura del extremo, o en la aleta donde termina la soldadura longitudinal, o en el borde de la aleta para cubreplacas anchas. |
| Espesor de aleta > 20 mm | E` | 3.9 × 10⁸ | 18 | En la aleta sobre el borde de la soldadura del extremo, o en la aleta donde termina la soldadura longitudinal, o en el borde de la aleta para cubreplacas anchas. |
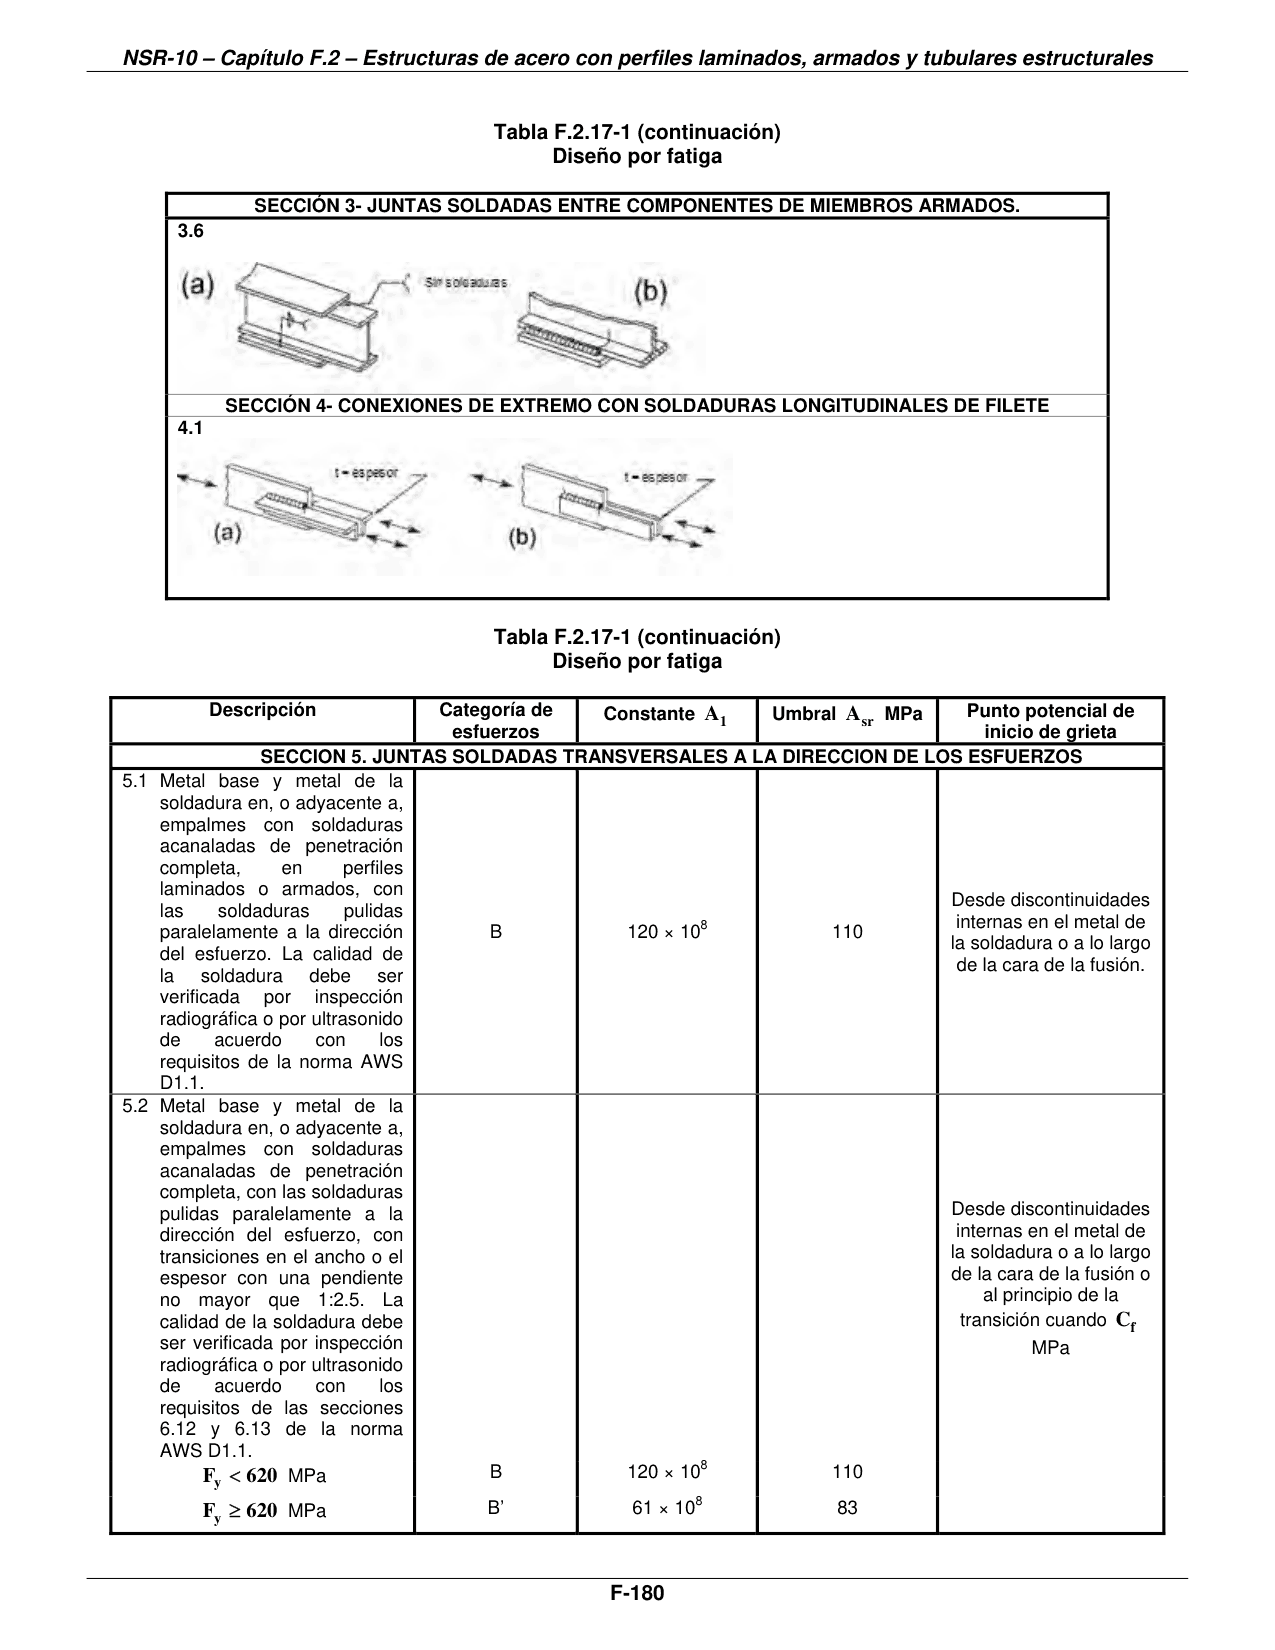
| 3.6 Metal base en los extremos de cubreplacas soldadas de longitud parcial, más anchas que la aleta, sin soldaduras transversales en los extremos. | E’ | 3.9 × 10⁸ | 18 | En el borde de la aleta al final de la soldadura de la cubreplaca. |
| SECCION 4- CONEXIONES DE EXTREMO CON SOLDADURAS LONGITUDINALES DE FILETE | ||||
| 4.1 Metal base en la unión entre miembros cargados axialmente usando soldaduras longitudinales en los extremos. Las soldaduras deberán localizarse a lado y lado del eje del miembro para tener esfuerzos balanceados en las soldaduras. | ||||
| t ≤ 12 mm | E | 11 × 10⁸ | 31 | Iniciando en el extremo de cualquier terminación de soldadura y extendiéndose en el metal base. |
| t > 12 mm | E’ | 3.9 × 10⁸ | 18 | Iniciando en el extremo de cualquier terminación de soldadura y extendiéndose en el metal base. |
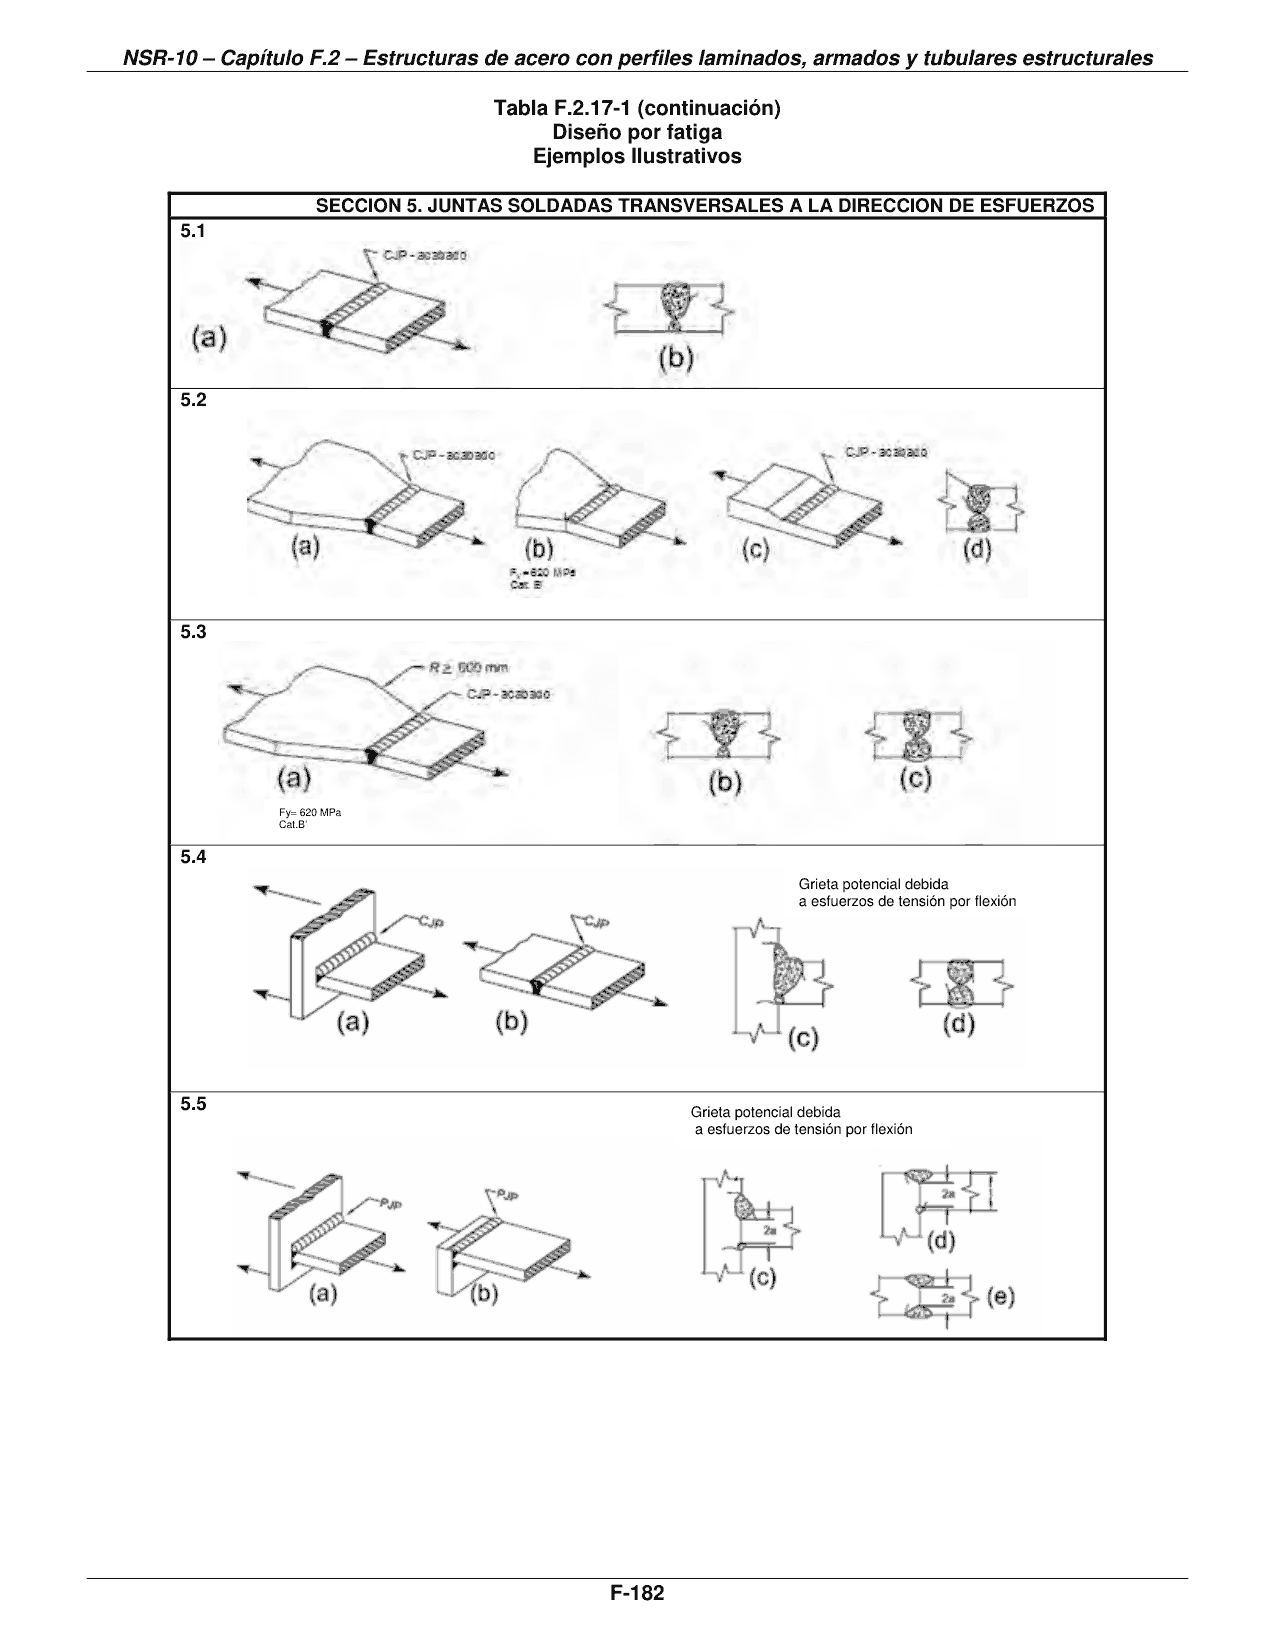
| SECCION 5. JUNTAS SOLDADAS TRANSVERSALES A LA DIRECCION DE LOS ESFUERZOS | ||||
| 5.1 Metal base y metal de la soldadura en, o adyacente a, empalmes con soldaduras acanaladas de penetración completa, en perfiles laminados o armados, con las soldaduras pulidas paralelamente a la dirección del esfuerzo. La calidad de la soldadura debe ser verificada por inspección radiográfica o por ultrasonido de acuerdo con los requisitos de la norma AWS D1.1. | B | 120 × 10⁸ | 110 | Desde discontinuidades internas en el metal de la soldadura o a lo largo de la cara de la fusión. |
| 5.2 Metal base y metal de la soldadura en, o adyacente a, empalmes con soldaduras acanaladas de penetración completa, con las soldaduras pulidas paralelamente a la dirección del esfuerzo, con transiciones en el ancho o el espesor con una pendiente no mayor que 1:2.5. La calidad de la soldadura debe ser verificada por inspección radiográfica o por ultrasonido de acuerdo con los requisitos de las secciones 6.12 y 6.13 de la norma AWS D1.1. | ||||
| Fy < 620 MPa | B | 120 × 10⁸ | 110 | Desde discontinuidades internas en el metal de la soldadura o a lo largo de la cara de la fusión o al principio de la transición cuando Cf MPa |
| Fy ≥ 620 MPa | B’ | 61 × 10⁸ | 83 | Desde discontinuidades internas en el metal de la soldadura o a lo largo de la cara de la fusión o al principio de la transición cuando Cf MPa |
| 5.3 Metal base con Fy ≥ 620 MPa y metal de la soldadura en, o adyacente a, empalmes con soldaduras acanaladas de penetración completa, con las soldaduras pulidas paralelamente a la dirección del esfuerzo, en transiciones en el ancho hechas con un radio no menor que 600 mm estando el punto de tangencia en el extremo de la soldadura acanalada. La calidad de la soldadura debe ser verificada por inspección radiográfica o por ultrasonido de acuerdo con los requisitos de las secciones 6.12 y 6.13 de la norma AWS D1.1. | B | 120 × 10⁸ | 110 | Desde discontinuidades internas en el metal de la soldadura o discontinuidades a lo largo de la cara de la fusión. |
| 5.4 Metal base y metal de la soldadura en, o adyacente a, el borde de empalmes y juntas en T o de esquina, de penetración completa, con o sin transiciones en el espesor, con una pendiente no mayor que 1:2.5, cuando no se retira la sobremonta de la soldadura. La calidad de la soldadura debe ser verificada por inspección radiográfica o por ultrasonido de acuerdo con los requisitos de la norma AWS D1.1. | C | 44 × 10⁸ | 69 | Desde discontinuidades superficiales en el borde de la soldadura extendiéndose en el metal base o lo largo de la cara de fusión. |
| 5.5 Metal base y metal de la soldadura en conexiones transversales de extremo en placas solicitadas por tensión, usando juntas a tope, en T o de esquina con soldaduras de penetración parcial, con filetes de refuerzo o de contorno. FSR será el menor entre los rangos de esfuerzos para la grieta por el borde o por la raíz. | ||||
| Grieta que se inicia desde el borde de la soldadura. | C | 44 × 10⁸ | 69 | Iniciando desde la discontinuidad geométrica al borde de la soldadura y extendiéndose en el metal base, o iniciando en la raíz de la soldadura sujeta a tensión y extendiéndose hacia arriba y después hacia afuera a través de la soldadura. |
| Grieta que se inicia desde la raíz de la soldadura | C’ | Ec. F.2.17.3-4 | No provisto | Iniciando desde la discontinuidad geométrica al borde de la soldadura y extendiéndose en el metal base, o iniciando en la raíz de la soldadura sujeta a tensión y extendiéndose hacia arriba y después hacia afuera a través de la soldadura. |
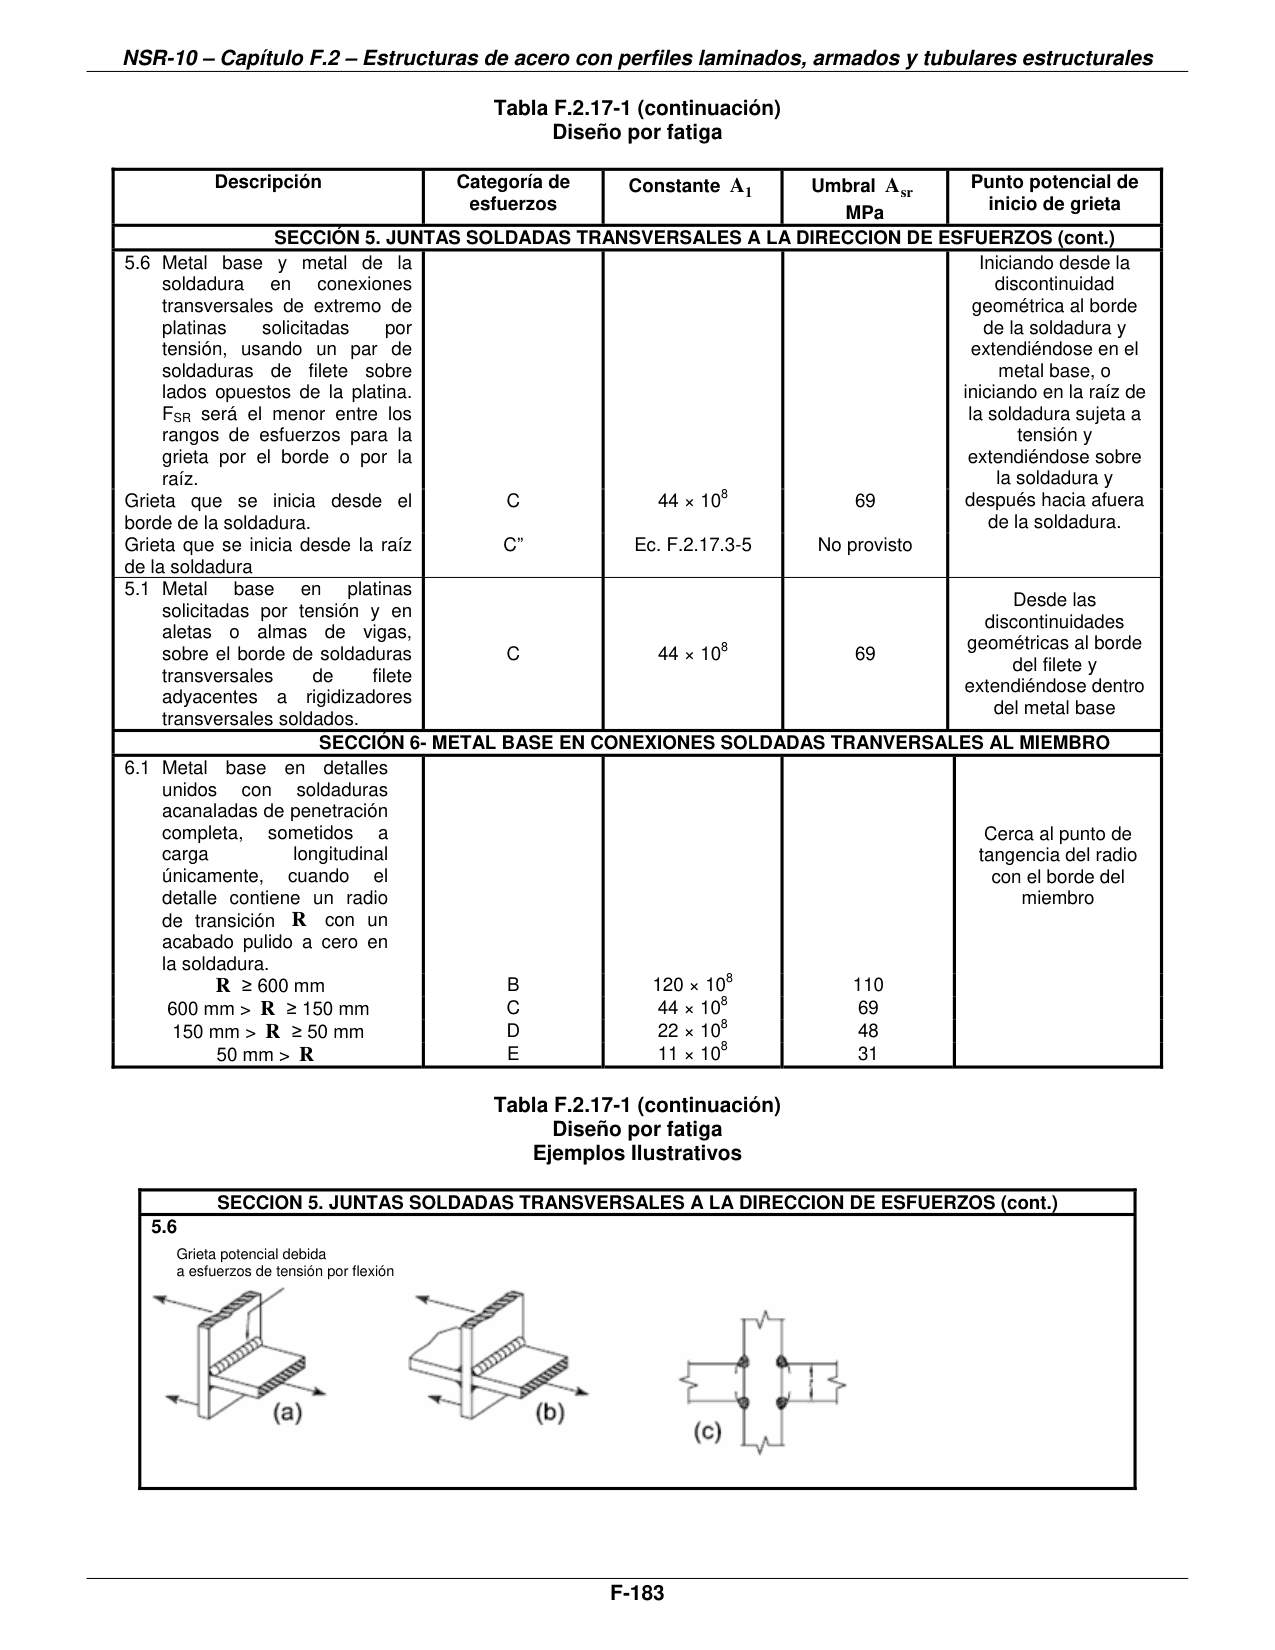
| 5.6 Metal base y metal de la soldadura en conexiones transversales de extremo de platinas solicitadas por tensión, usando un par de soldaduras de filete sobre lados opuestos de la platina. FSR será el menor entre los rangos de esfuerzos para la grieta por el borde o por la raíz. | ||||
| Grieta que se inicia desde el borde de la soldadura. | C | 44 × 10⁸ | 69 | Iniciando desde la discontinuidad geométrica al borde de la soldadura y extendiéndose en el metal base, o iniciando en la raíz de la soldadura sujeta a tensión y extendiéndose sobre la soldadura y después hacia afuera de la soldadura. |
| Grieta que se inicia desde la raíz de la soldadura | C” | Ec. F.2.17.3-5 | No provisto | Iniciando desde la discontinuidad geométrica al borde de la soldadura y extendiéndose en el metal base, o iniciando en la raíz de la soldadura sujeta a tensión y extendiéndose sobre la soldadura y después hacia afuera de la soldadura. |
| 5.7 Metal base en platinas solicitadas por tensión y en aletas o almas de vigas, sobre el borde de soldaduras transversales de filete adyacentes a rigidizadores transversales soldados. | C | 44 × 10⁸ | 69 | Desde las discontinuidades geométricas al borde del filete y extendiéndose dentro del metal base |
| SECCIÓN 6- METAL BASE EN CONEXIONES SOLDADAS TRANVERSALES AL MIEMBRO | ||||
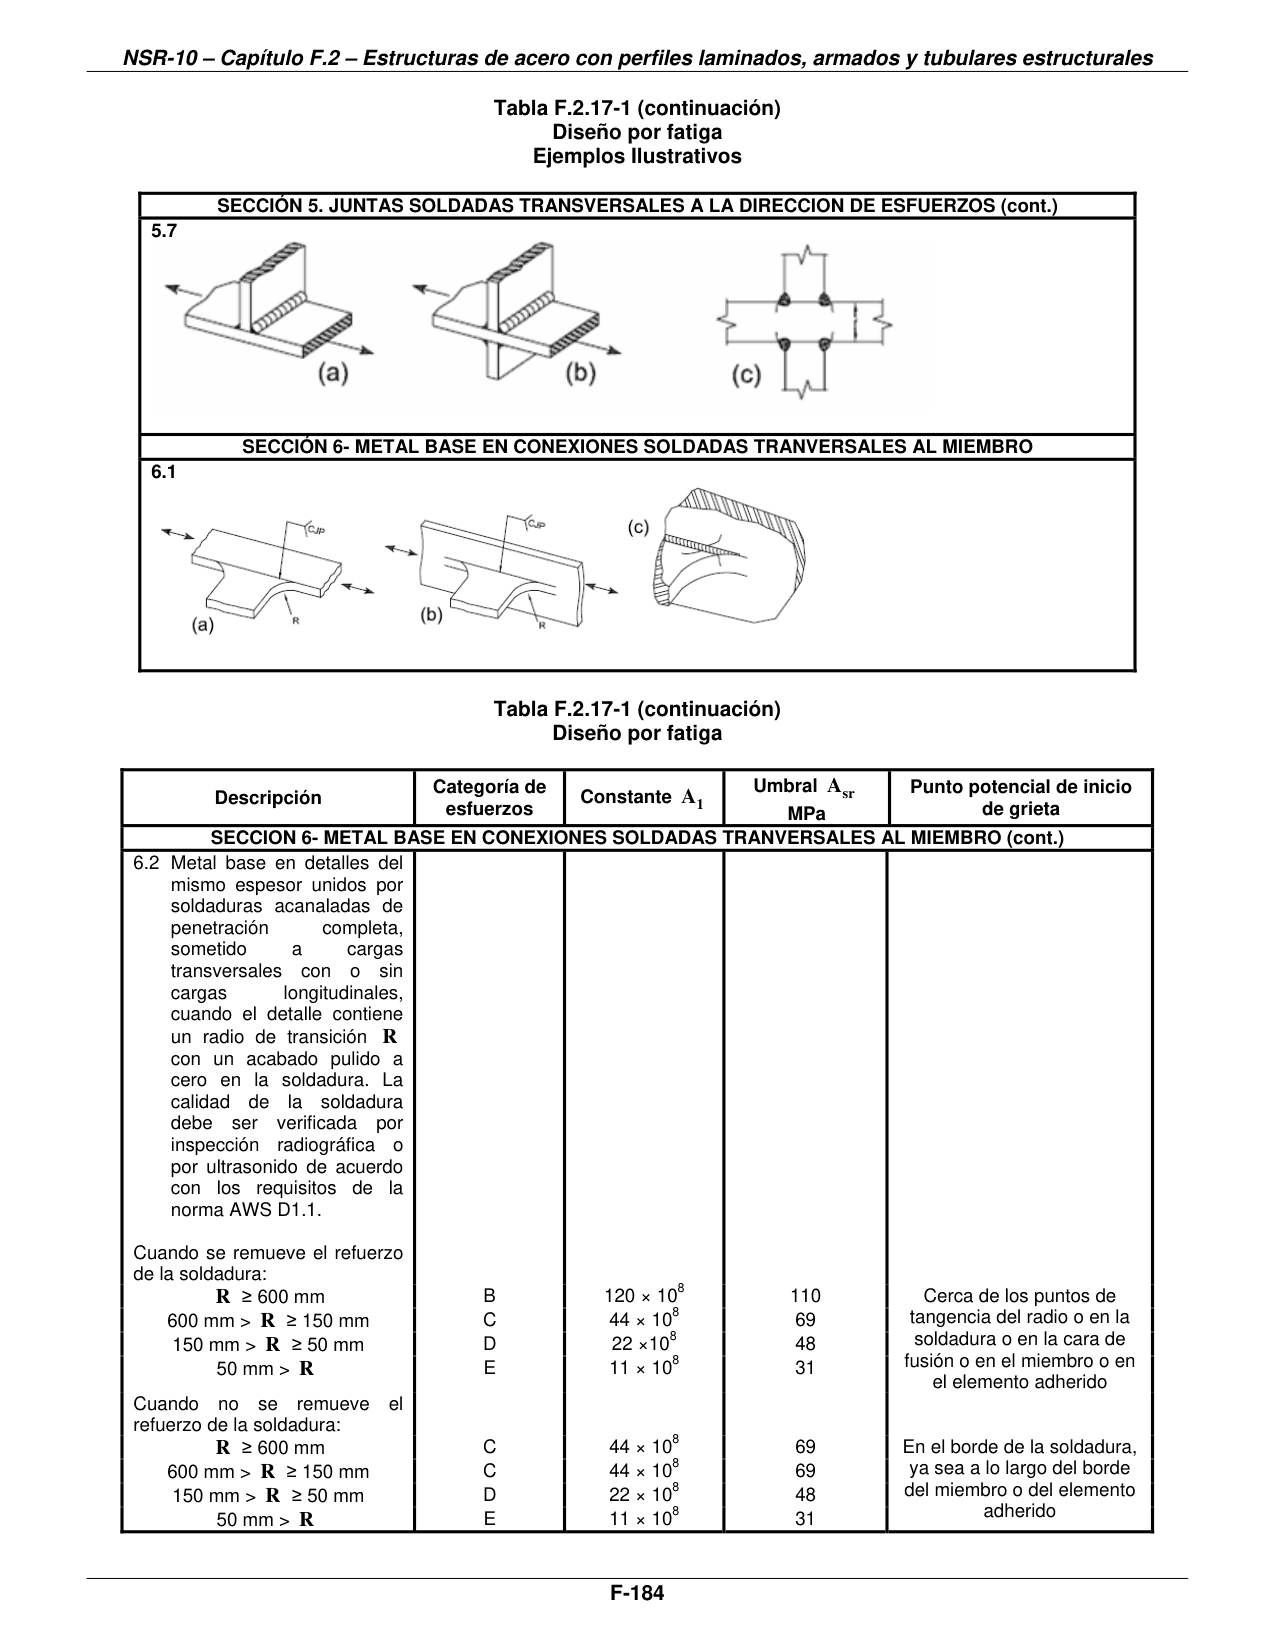
| 6.1 Metal base en detalles unidos con soldaduras acanaladas de penetración completa, sometidos a carga longitudinal únicamente, cuando el detalle contiene un radio de transición R con un acabado pulido a cero en la soldadura. | ||||
| R ≥ 600 mm | B | 120 × 10⁸ | 110 | Cerca al punto de tangencia del radio con el borde del miembro |
| 600 mm > R ≥ 150 mm | C | 44 × 10⁸ | 69 | Cerca al punto de tangencia del radio con el borde del miembro |
| 150 mm > R ≥ 50 mm | D | 22 × 10⁸ | 48 | Cerca al punto de tangencia del radio con el borde del miembro |
| 50 mm > R | E | 11 × 10⁸ | 31 | Cerca al punto de tangencia del radio con el borde del miembro |
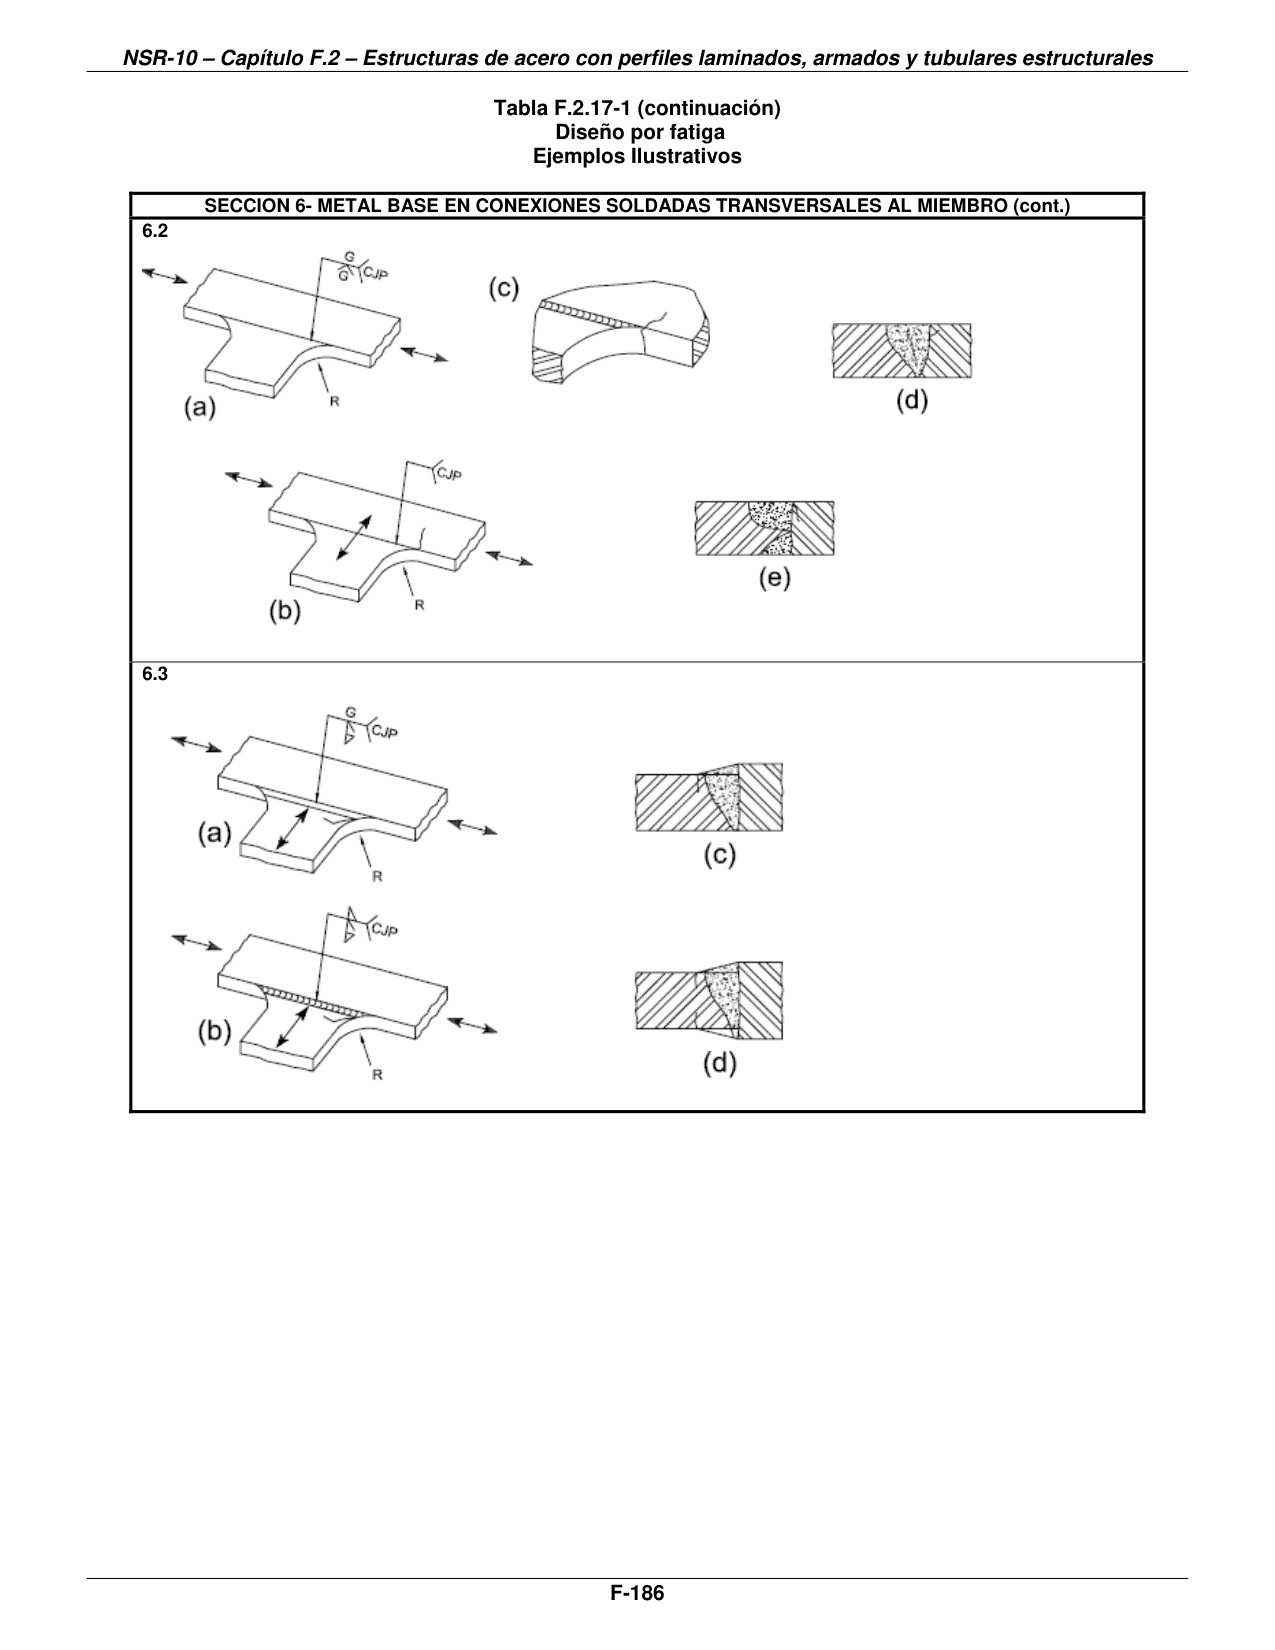
| 6.2 Metal base en detalles del mismo espesor unidos por soldaduras acanaladas de penetración completa, sometido a cargas transversales con o sin cargas longitudinales, cuando el detalle contiene un radio de transición R con un acabado pulido a cero en la soldadura. La calidad de la soldadura debe ser verificada por inspección radiográfica o por ultrasonido de acuerdo con los requisitos de la norma AWS D1.1. | ||||
| Cuando se remueve el refuerzo de la soldadura: | ||||
| R ≥ 600 mm | B | 120 × 10⁸ | 110 | Cerca de los puntos de tangencia del radio o en la soldadura o en la cara de fusión o en el miembro o en el elemento adherido |
| 600 mm > R ≥ 150 mm | C | 44 × 10⁸ | 69 | Cerca de los puntos de tangencia del radio o en la soldadura o en la cara de fusión o en el miembro o en el elemento adherido |
| 150 mm > R ≥ 50 mm | D | 22 × 10⁸ | 48 | Cerca de los puntos de tangencia del radio o en la soldadura o en la cara de fusión o en el miembro o en el elemento adherido |
| 50 mm > R | E | 11 × 10⁸ | 31 | Cerca de los puntos de tangencia del radio o en la soldadura o en la cara de fusión o en el miembro o en el elemento adherido |
| Cuando no se remueve el refuerzo de la soldadura: | ||||
| R ≥ 600 mm | C | 44 × 10⁸ | 69 | En el borde de la soldadura, ya sea a lo largo del borde del miembro o del elemento adherido |
| 600 mm > R ≥ 150 mm | C | 44 × 10⁸ | 69 | En el borde de la soldadura, ya sea a lo largo del borde del miembro o del elemento adherido |
| 150 mm > R ≥ 50 mm | D | 22 × 10⁸ | 48 | En el borde de la soldadura, ya sea a lo largo del borde del miembro o del elemento adherido |
| 50 mm > R | E | 11 × 10⁸ | 31 | En el borde de la soldadura, ya sea a lo largo del borde del miembro o del elemento adherido |
| 6.3 Metal base en detalles de distinto espesor unidos por soldaduras acanaladas de penetración completa sometidas a cargas transversales, con o sin cargas longitudinales, cuando el detalle contiene un radio de transición R con un acabado pulido a cero en la soldadura. La calidad de la soldadura debe ser verificada por inspección radiográfica o por ultrasonido de acuerdo con los requisitos de la norma AWS D1.1. | ||||
| Cuando se remueve el refuerzo de la soldadura: | ||||
| R > 50 mm | D | 22 × 10⁸ | 48 | Sobre el borde de la soldadura a lo largo del borde del material más delgado |
| R ≤ 50 mm | E | 11 × 10⁸ | 31 | En la terminación de la soldadura en radios pequeños |
| Cuando no se retira el refuerzo de la soldadura, para cualquier radio: | E | 11 × 10⁸ | 31 | Sobre el borde de la soldadura a lo largo del borde del material más delgado |
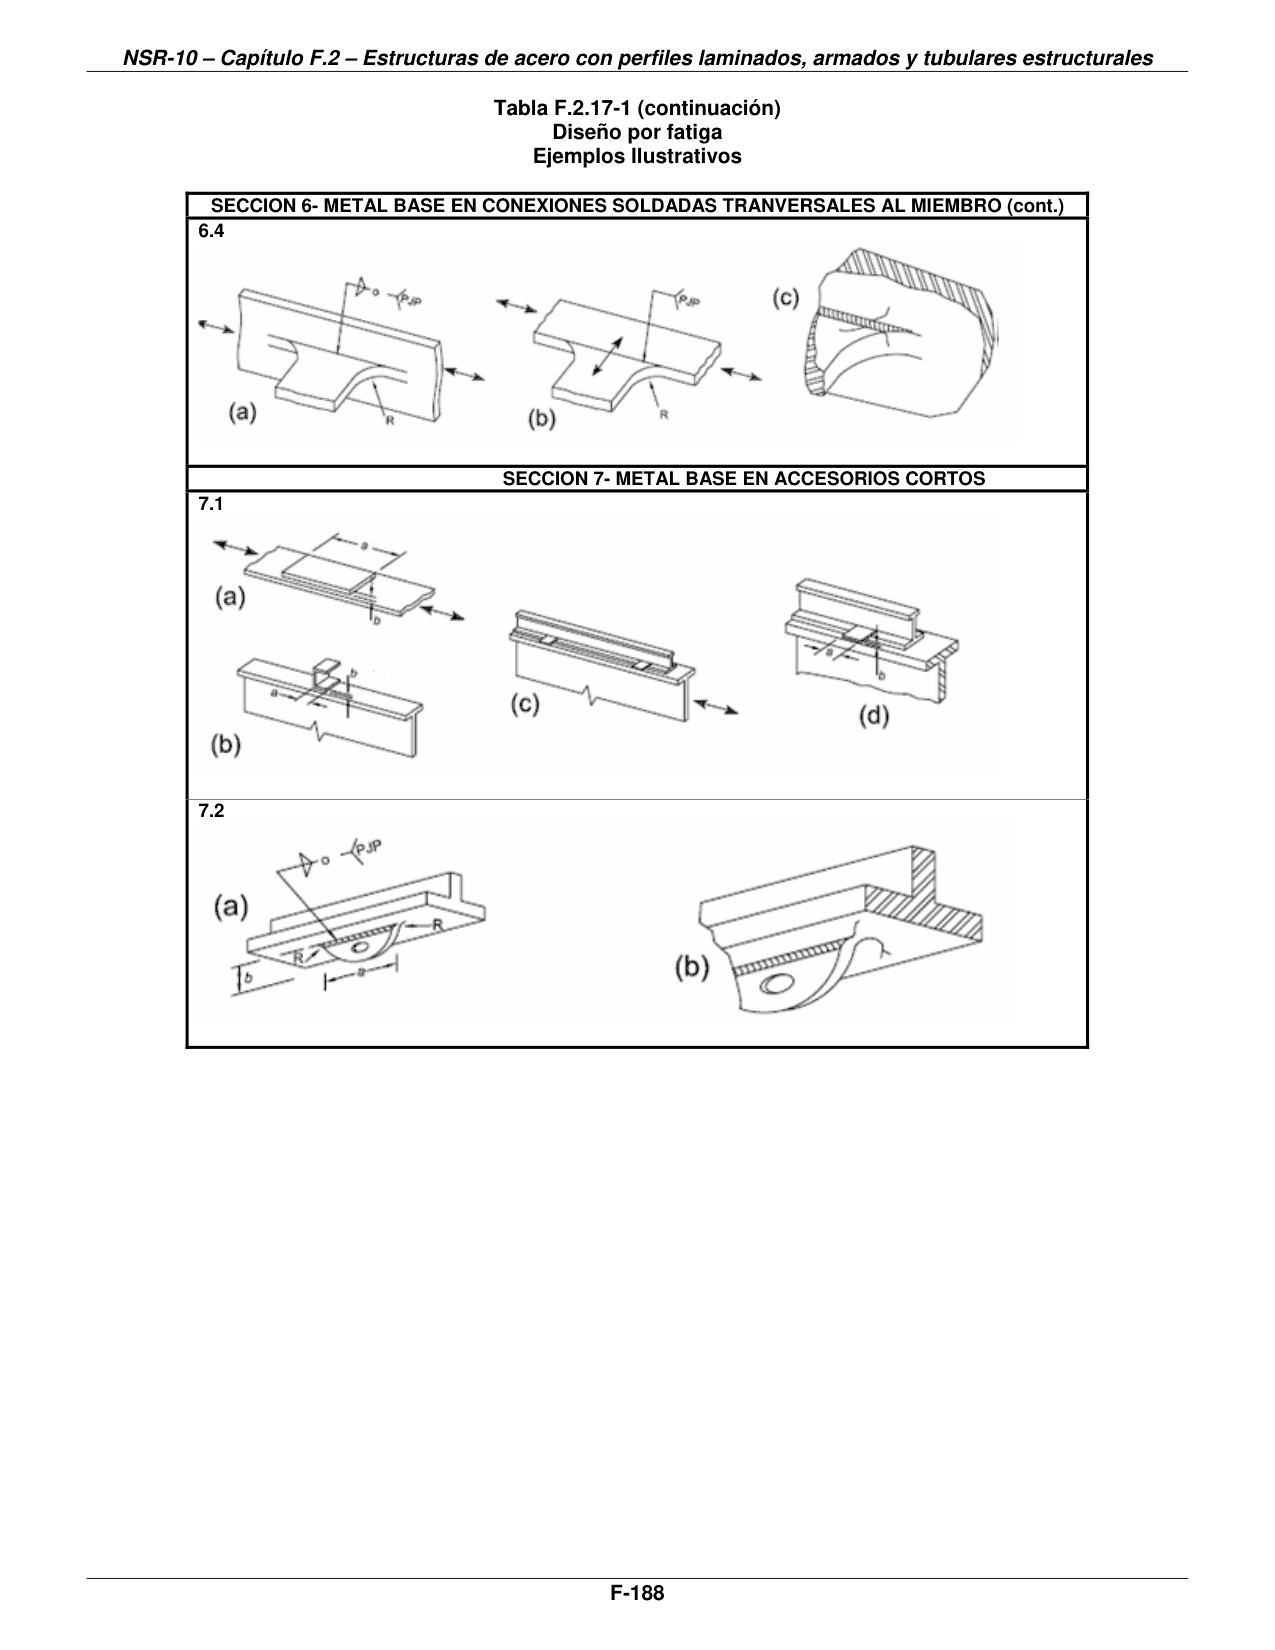
| 6.4 Metal base sometido a esfuerzos longitudinales en miembros transversales, con o sin esfuerzos transversales, unidos por soldaduras de filete o soldaduras acanaladas de penetración parcial paralelas a la dirección del esfuerzo, cuando el detalle contiene un radio de transición, R, con un acabado pulido a cero en las soldaduras. | ||||
| R > 50 mm | D | 22 × 10⁸ | 48 | En la terminación de la soldadura o desde el borde de la soldadura y extendiéndose dentro del miembro |
| R ≤ 50 mm | E | 11 × 10⁸ | 31 | En la terminación de la soldadura o desde el borde de la soldadura y extendiéndose dentro del miembro |
| SECCION 7- METAL BASE EN ACCESORIOS CORTOS(1) | ||||
| 7.1 Metal base sometido a carga longitudinal en accesorios unidos mediante soldaduras de filete paralelas o transversales a la dirección del esfuerzo, sin radio de transición, y con una longitud del detalle en dirección del esfuerzo, a, y un espesor del accesorio, normal a la superficie del miembro, b: | ||||
| a < 50 mm | C | 44 × 10⁸ | 69 | En el miembro al final de la soldadura |
| 50 mm ≤ a ≤ 12b o 100 mm, el que sea menor | D | 22 × 10⁸ | 48 | En el miembro al final de la soldadura |
| a > 100 mm cuando b > 20 mm | E | 11 × 10⁸ | 31 | En el miembro al final de la soldadura |
| a > 12b o 100 mm, el que sea menor cuando b ≤ 20 mm | E’ | 3.9 × 10⁸ | 18 | En el miembro al final de la soldadura |
| 7.2 Metal base sometido a esfuerzos longitudinales, en accesorios unidos mediante soldaduras de filete o soldaduras acanaladas de penetración parcial, con o sin carga transversal en el accesorio, cuando el detalle contiene un radio de transición R, con un acabado pulido a cero en la soldadura: | ||||
| R > 50 mm | D | 22 × 10⁸ | 48 | En la terminación de la soldadura y extendiéndose al interior del miembro |
| R ≤ 50 mm | E | 11 × 10⁸ | 31 | En la terminación de la soldadura y extendiéndose al interior del miembro |
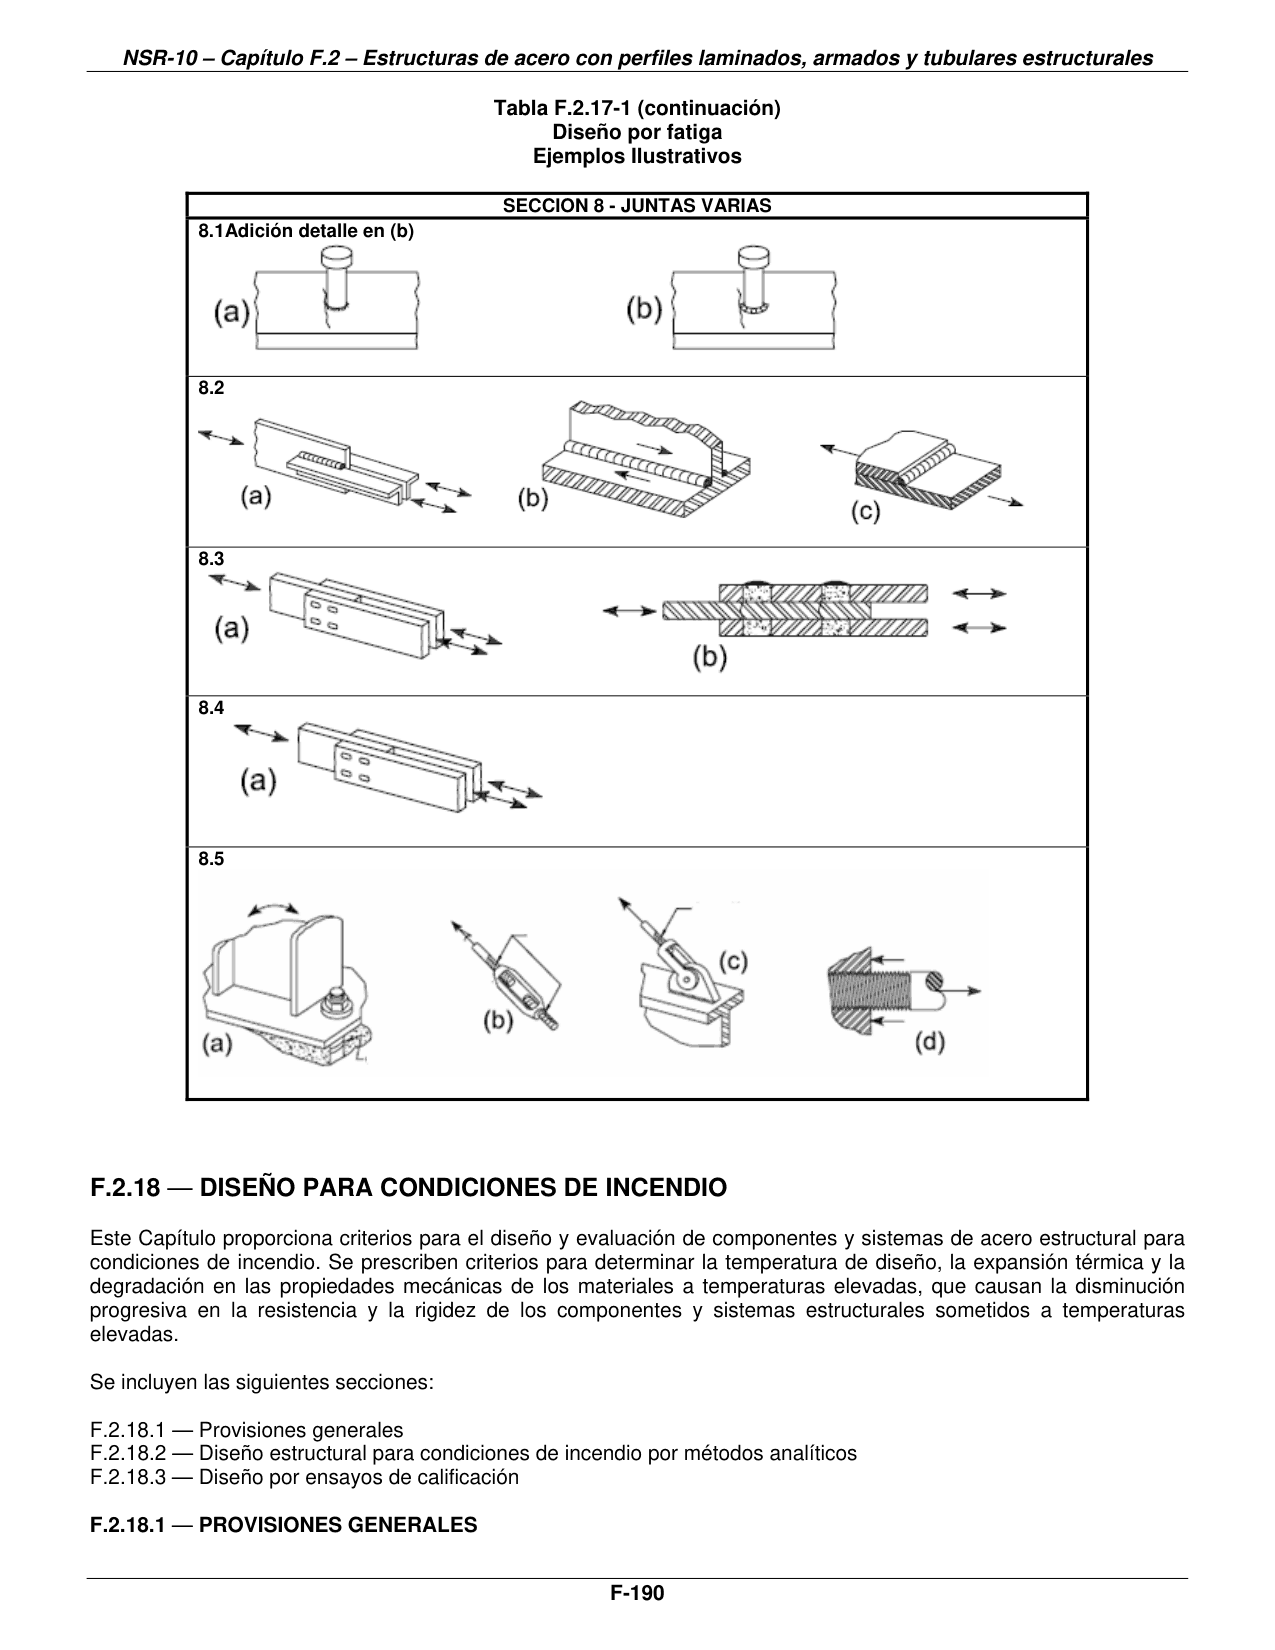
| SECCION 8 - JUNTAS VARIAS | ||||
| 8.1 Metal base en conectores tipo espigo unidos por soldaduras de filete o por fusión. | C | 44 × 10⁸ | 69 | Sobre el borde de la soldadura en el metal base |
| 8.2 Esfuerzo cortante en la garganta de soldaduras de filete, continuas o intermitentes, longitudinales o transversales. | F | 150 × 10¹⁰ ; Ec. F.2.17-2 | 55 | En la garganta de la soldadura. |
| 8.3 Metal base en soldaduras de tapón o de ranura. | E | 11 × 10⁸ | 31 | En el extremo de la soldadura en el metal base. |
| 8.4 Esfuerzo cortante en soldaduras de tapón o de ranura. | F | 150 × 10¹⁰ ; Ec. F.2.17-2 | 55 | En la superficie de contacto. |
| 8.5 Pernos de alta resistencia no pretensionados, pernos comunes, varillas de anclaje roscadas y barras colgantes con roscas cortadas o laminadas. Se debe tomar el rango de esfuerzos en el área a tensión debido a la carga viva más los efectos de palanca cuando sea aplicable. | G | 3.9 × 10⁸ | 48 | En la raíz de las roscas y extendiéndose hacia el área a tensión |
(1) “Accesorio “ se utiliza aquí para definir cualquier detalle de acero soldado a un miembro el cual, por su sola presencia e independientemente de su carga, causa discontinuidades en el flujo de esfuerzos en el miembro y por lo tanto reduce su resistencia a la fatiga.
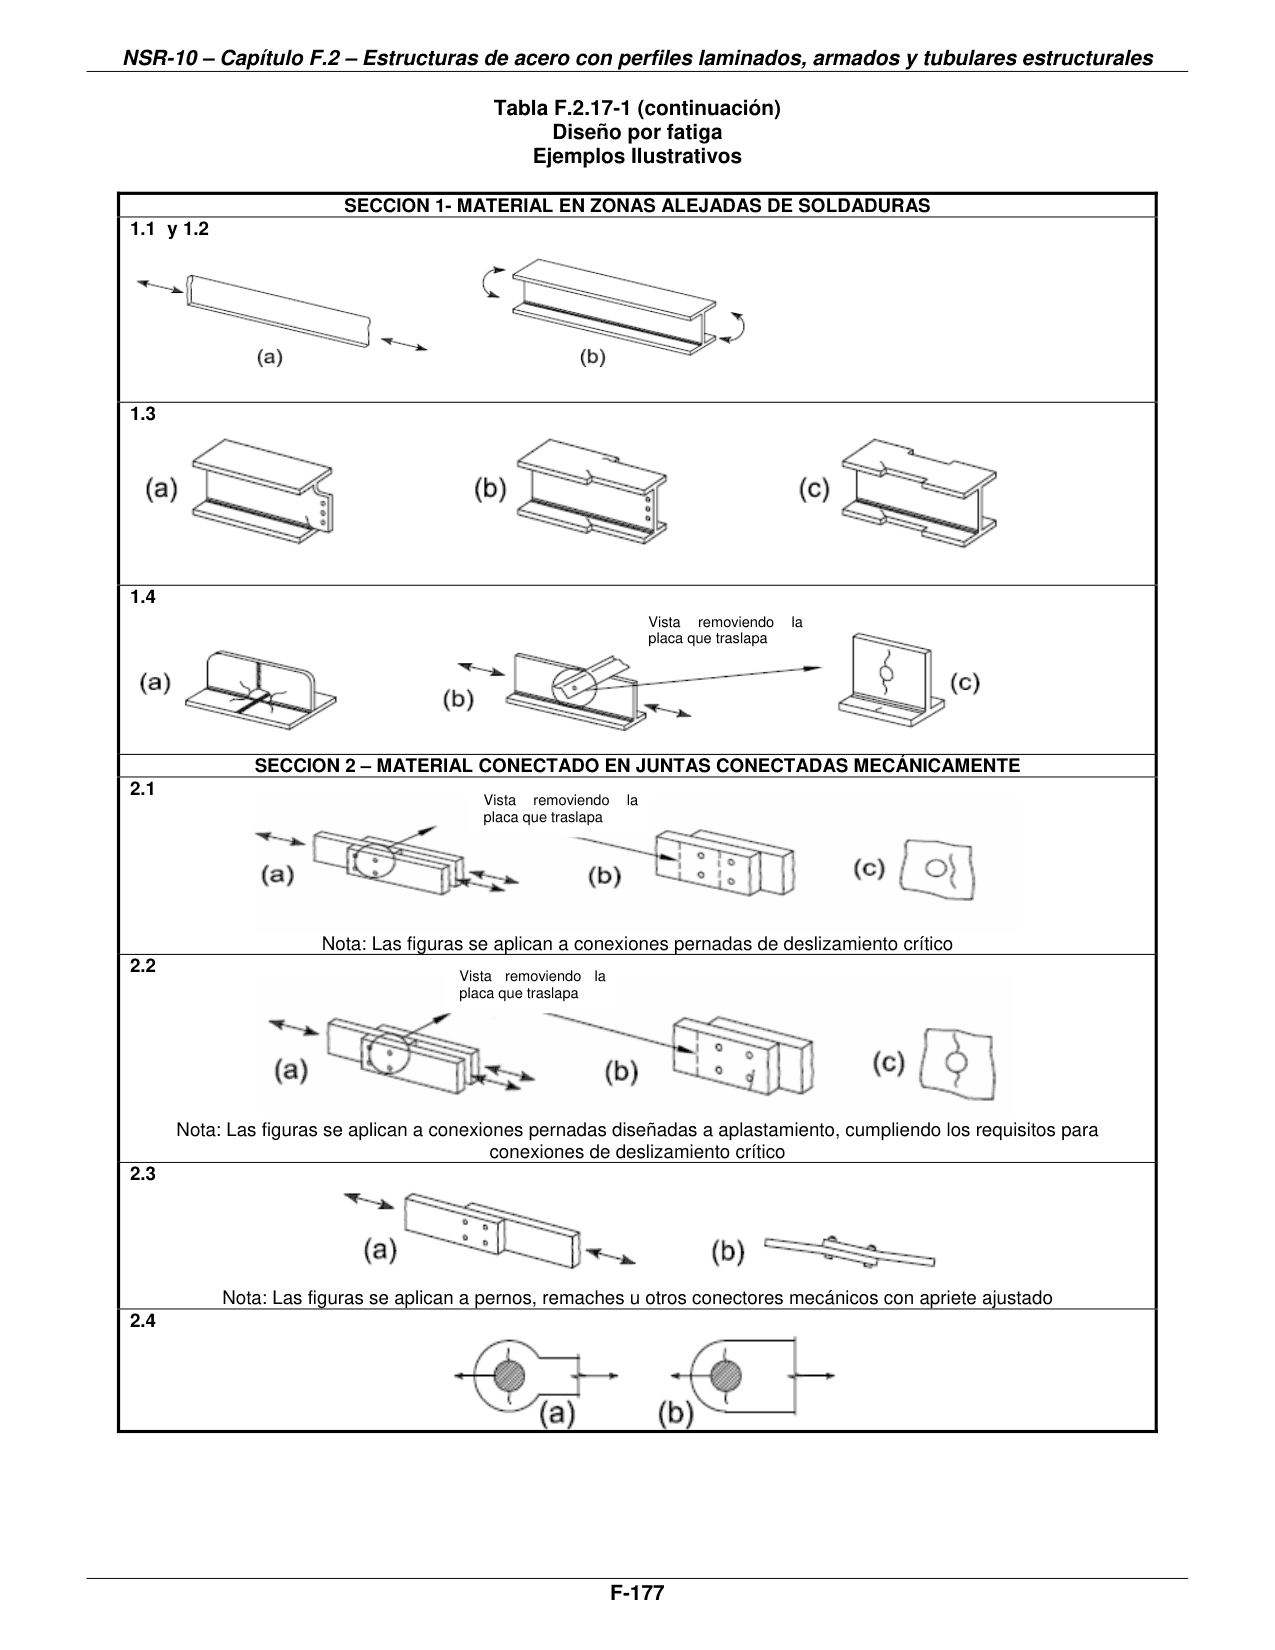
| 2.1 | Nota: Las figuras se aplican a conexiones pernadas de deslizamiento crítico |
| 2.2 | Nota: Las figuras se aplican a conexiones pernadas diseñadas a aplastamiento, cumpliendo los requisitos para conexiones de deslizamiento crítico |
| 2.3 | Nota: Las figuras se aplican a pernos, remaches u otros conectores mecánicos con apriete ajustado |
| 8.1 | Adición detalle en (b) |